中文: CNC 微孔钻削与毛刺控制配刀指南
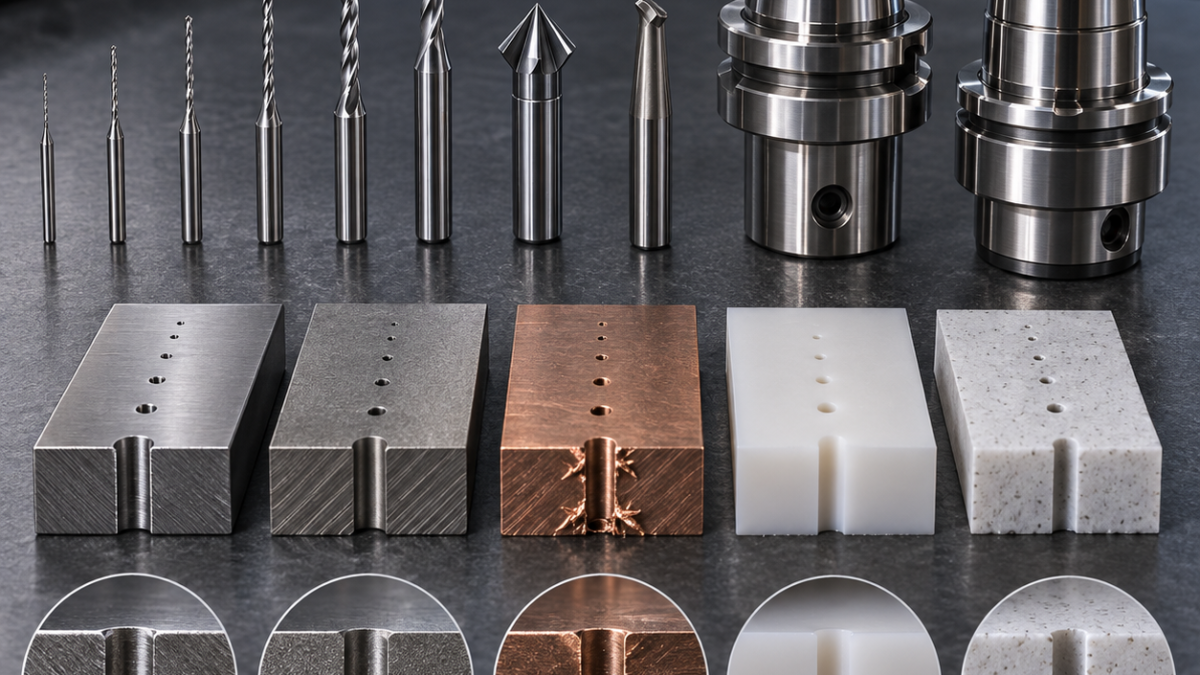
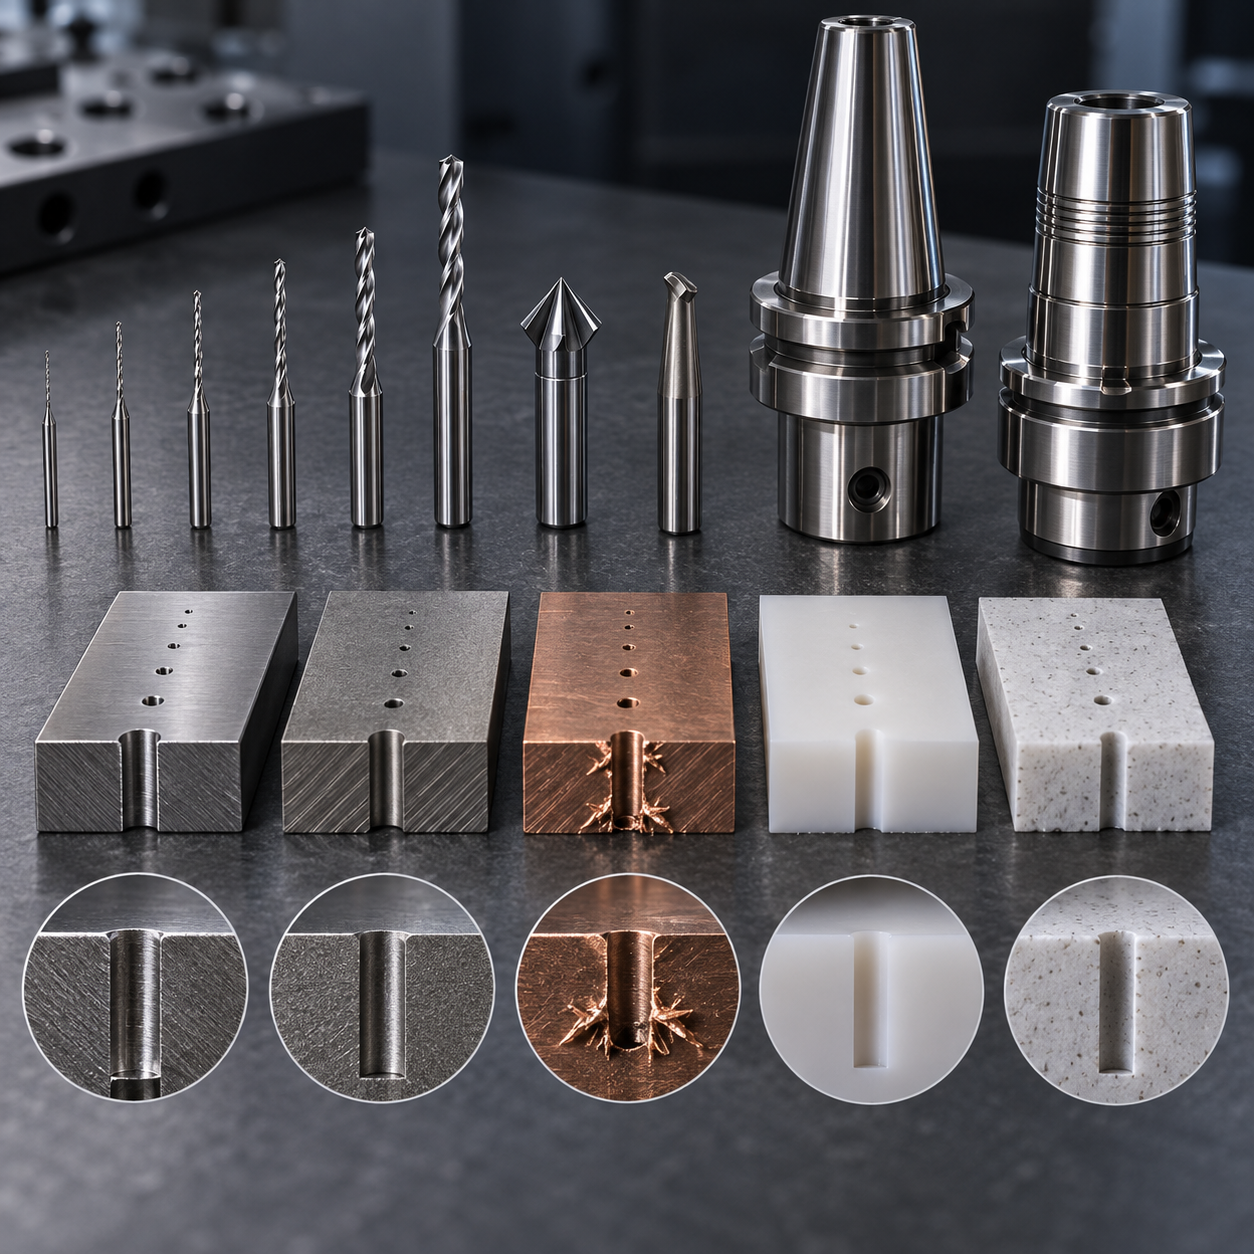
CNC 微孔配刀不能只看孔径,还要同时读取图纸中的有效深度、入口角度、出口状态和允许倒角。先选能够到达的最短微晶硬质合金钻,把刀尖总跳动控制在孔的工艺余量以内,再规划排屑、末端薄层支撑和去毛刺方式。本指南把约 0.18–2 mm 微孔的选择逻辑整理成可执行路线。
把图纸转化为微孔风险图
先把每个孔标成垂直入口、斜面入口、交叉孔、盲孔或贯穿孔,再记录有效长径比、突破处壁厚、出口是否可接近,以及流量、疲劳、密封或导电功能谁主导验收。平板上 0.6 mm 通孔与突破到曲面内腔的 0.6 mm 孔不是同一道工艺;后者往往需要铣平入口、导向衬套、牺牲背衬、两面钻或已验证的反向修边刀。
按材料与出口条件选择刀具
| 图纸条件 | 刀具、几何与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 韧性铜、黄铜或铌;平直入口 | 抛光微晶硬质合金两刃微钻;无涂层或经兼容性验证的 DLC/TiB2;精密筒夹 | 锋利前角和抛光槽抑制黏附;重钝化 AlTiN 刃口可能涂抹孔壁。 |
| 钛或镍基合金;4–10D 通孔 | 韧性微晶基体、135–140° 钻尖、经验证的 AlTiN/TiAlN、内冷、热缩或液压刀柄 | 刃口强度与冷却共同控热;长伸出通用无涂层钻易擦削和沟槽磨损。 |
| 不锈钢或钴基合金;斜面或交叉入口 | 短硬质合金定点钻或平底刀+加强钻尖微钻;必要时微型反向倒角刀 | 预处理入口防侧滑;未证明排屑前不用盲目深啄循环。 |
| FR4 或工程塑料 | 极锋利无涂层硬质合金;磨蚀层压板用金刚石涂层;大容屑槽 | 刃口必须切断而非熔化或分层;致密金属钻型会积热积尘。 |
| 氧化铝等脆性陶瓷 | 金刚石涂层钻或磨针、刚性导向、牺牲出口背衬 | 受控磨削限制崩边;普通硬质合金钻磨损波动过大。 |
| 不可达的内部突破口 | 末端薄层支撑、两面钻、合格磨粒流或微型反向修边刀 | 由图纸允许倒角决定方法;手穿钢丝可能拉椭圆或扩孔。 |
入口、伸出与刀柄决策
微定点钻只应建立稳定导向面,过深锥窝在斜面上反而会把微钻引偏。平坦金属入口可用短 120–140° 硬质合金定点钻,严重斜面先用小径平底刀或导套;刀具在热缩、液压或高精度筒夹中的伸出必须最短。若通用长钻的额外长度不服务于图纸,只会增加跳动和弯曲,应直接排除。
排屑、毛刺和刀具寿命控制
刀具支持时优先内冷;极小直径可采用过滤外冷油雾和受控退刀。啄钻并不天然安全,重复进入可能擦硬钛合金和不锈钢,也可能把切屑压在交叉孔口。寿命判据应来自推力、主轴负载趋势、孔径漂移、入口翻边和出口毛刺,而不是等到折断。真正的毛刺控制从锋利刃口和末端薄层支撑开始。
检测计划与停刀规则
在刀尖处测跳动,不能只量刀柄端。入口与出口边缘用光学测量,形状允许时用校准针规、气动或比较流量,无法直视的交叉处用 CT 或内窥镜。连续推力升高、两次孔径向极限漂移、出口翻边特征变大或冷却流量异常,都应触发停刀。数据按刀具批次和孔族记录,不能把整件平均值掩盖局部堵孔。
相关图纸配刀案例
高韧性材料与高风险孔阵列可对照 C103 铌同轴微孔喷注面板、316Ti 复合角喷淋球和Inconel 718 斜喷油嘴环,分别理解流量族追溯、曲面出口和耐热合金带来的不同配刀与检测要求。
软金属与微小交叉处可参考C360 黄铜阀座、C17200 0.18 mm 探针导板和C14500 铜射频馈通件;关键变量是黏附、跳动、绝缘沉孔保护和内部边缘可达性。
非金属与脆性材料应把96% 氧化铝喷嘴板和FR4 测试座转接板分开看:前者是磨削与崩边问题,后者是分层、熔化和粉尘问题。
当微孔与功能表面相交时,对照17-4PH 压力探头、42CrMo4 伺服活塞、Kovar 波纹管接头和Ti-6Al-4V 骨板,把毛刺验收分别绑定到密封、计量、焊接和组织接触,而不是使用笼统倒角要求。
微孔配刀常见问题
所有微孔都要定点吗? 不需要;平整刚性表面配合直钻型微钻,可能比错误角度的定点窝更准。能手工去毛刺吗? 只有在边缘可达、允许倒角明确且不会扩成喇叭口时才可。何时考虑 EDM? 无接触可达性明显占优并能验证再铸层与边缘状态时。0.5 mm 以下最关键什么? 跳动、洁净冷却、最短伸出和有证据的换刀阈值。


