先锁定影响装配、寿命和检验的尺寸链。
制造能力地图
CNC 加工技术能力树
用动态技能树展示 CNC 行业常见工艺、设备、材料、刀具、切削参数、夹具、检测和交付控制。
01 工艺路线 DFM、工序、基准、装夹和量产路线。
图纸与DFM评审 从功能面、基准、装配关系和成本风险开始拆解。
粗精加工、检测和装配尽量复用同一基准。
提前判断刀具可达性、变形和去毛刺难度。
工艺路线规划 控制装夹次数、余量分配、热处理和表面处理顺序。
减少重复定位误差并稳定交期。
根据材料应力、壁厚和公差分阶段释放变形。
把变形、膜厚和返修窗口纳入工艺计划。
02 铣削与车削 型腔、轮廓、孔系、曲面、轴类和螺纹。
三轴铣削 覆盖平面、轮廓、型腔、孔系和常规模具零件。
用预钻、摆线和小刀清根降低断刀风险。
保留支撑筋或分层加工,减少弹刀和变形。
按曲率选择路径,兼顾刀痕方向和表面质量。
四五轴联动 解决复杂角度、深腔侧壁、叶轮和多面体零件。
减少刀柄干涉并提升有效刃长。
保证多轴加工的空间位置精度。
提高形位精度,适合航空、医疗和精密壳体。
03 设备系统 机床、主轴、冷却、探针和控制系统。
设备与控制系统 机床刚性、主轴、丝杆、导轨和控制器共同决定稳定性。
高速铝件看转速,钢件重切削看低速扭矩。
关注前瞻、宏程序、五轴补偿和网络传输。
长周期精加工需要控制热漂移。
自动化单元 从单机效率扩展到产线节拍和批量一致性。
批量生产要防止单刀异常造成批量报废。
减少停机装夹时间,适合小批多品种。
把首件和过程修正前移到机内。
04 材料加工性 铝、钢、不锈钢、铜、塑料和高温合金。
金属材料 按强度、硬度、导热、粘刀和加工硬化选择策略。
高转速、大排屑、注意薄壁和表面划伤。
控制加工硬化,优先锋利刀刃和稳定冷却。
低导热高回弹,需控温、控切宽和刀具寿命。
非金属与复合材料 重点控制毛边、分层、粉尘和夹持压伤。
低夹紧力、锋利刀具,预留热膨胀影响。
金刚石涂层、真空除尘和防分层路径。
关注粘刀、毛刺和电极表面一致性。
05 刀具刀柄 刀具几何、涂层、夹持、跳动和寿命。
刀具系统 刀具材料、涂层、几何和悬伸决定加工窗口。
按材料硬度、批量和表面要求选择。
钢件耐热、铝件防粘、复材耐磨。
跳动越小,寿命和表面一致性越好。
刀具寿命管理 把磨损从经验判断变成可记录、可预警的数据。
根据磨损反推速度、冷却和夹持问题。
批量件建议建立换刀标准。
通过补偿维持尺寸稳定。
06 切削参数 转速、进给、切深、切宽和材料去除率。
切削参数 用速度、进给、切深、切宽和冷却建立稳定切削区。
决定热量、磨损速度和表面质量。
过低会磨刀,过高会振刀或崩刃。
轻切高速或大切深小切宽按刚性选择。
冷却与排屑 排屑失败常常比参数本身更容易造成断刀。
改善孔底排屑和刀尖温度。
减少热冲击并保持工件清洁。
长屑材料需重点验证。
07 工装夹具 定位、夹紧、防呆、快换和批量一致性。
定位夹紧 稳定定位、合理压紧和避让路径是质量的底层保障。
按基准设计夹具,避免过定位。
薄壁件需分布式压紧或灌蜡支撑。
降低人工装夹错误。
特殊夹具 针对异形件、批量件和高精度件提高重复性。
适合大平面轻切削,注意密封和切穿风险。
可复制零件外形,提高同轴度。
缩短治具交期,便于快速换型。
08 精度检测 尺寸、形位、粗糙度、首件和批量检测。
尺寸与形位检测 把图纸要求转换为可执行的检测计划。
复杂零件建议建立专用检测程序。
批量生产提升现场判定效率。
确保检测系统本身可信。
过程质量控制 用首件、巡检、SPC和追溯减少批量风险。
确认程序、刀具、夹具和检测基准。
提前发现刀具磨损和热漂移。
适合医疗、航空、汽车供应链。
09 后处理交付 去毛刺、热处理、表面处理、清洗和包装。
表面处理 外观、防腐、耐磨和导电需求决定后处理路线。
铝件常用,需预留膜厚和导电区域。
关注遮蔽、附着力和盐雾要求。
提升防腐或外观一致性。
交付文件 让客户能确认质量、材料和批次来源。
按客户图纸和关键特性输出。
外贸项目常需要完整随货文件。
精密件避免运输造成二次损伤。
参数应用路径
把技能树里的参数落到真实项目时,可按这条路线评估成本、周期、质量风险和量产稳定性。
01图纸评审
识别材料、公差、表面、热处理和装配关系。
02工艺报价
确认工序、装夹、刀具、检测和外协配套。
03首件验证
通过 FAI、CMM、表面和装配测试关闭风险。
04批量控制
通过刀寿、SPC、抽检和包装追溯保持稳定。
最新技术文章
文章页用于发布 CNC 加工技术、刀具知识、设备维护、检测标准和周边配套方案。

TPKN2204三角铣刀片怎么配刀:刀盘压板、刀座与台阶加工
TPKN2204 Triangular Inserts: Match the Shoulder-Mill Body
旧刀盘换TPKN2204三角刀片,先核对完整刀体、压板和支承面,再确定钢件牌号、有效切深、精修余量与检测方案。

APGT1604铝用刀片怎么选:薄筋铣削、锋利刃口与排屑
APGT1604 Aluminum Inserts for Thin Ribs and Clean Chip Flow
6061薄筋托盘配刀案例,讲清APGT1604抛光铝用槽型、无涂层硬质合金、刀杆适配和薄壁变形检查。

LNMU0303高进给刀片配刀:虚拟圆角、浅切深和精加工余量
LNMU0303 High-Feed Inserts: CAM Radius and Finishing Stock
LNMU0303选型不能直接复制旧程序,重点核对ZER与UER几何、CAM刀具轮廓、切深上限、侧壁余量和清角工具。
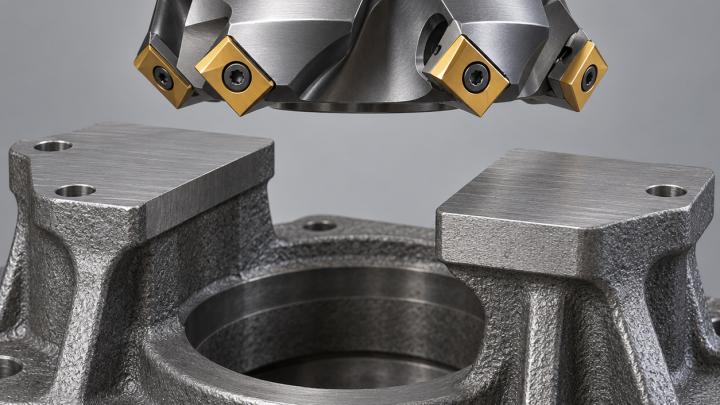
SEKT1204刀片配45度面铣刀:铸铁支承面平面度与齿数选择
SEKT1204 Inserts for 45-Degree Face Milling: Pads and Flatness
SEKT1204面铣配刀案例:从两块分离支承面判断45度刀盘、齿数、铸铁牌号、轴向跳动与松夹后的共面度。
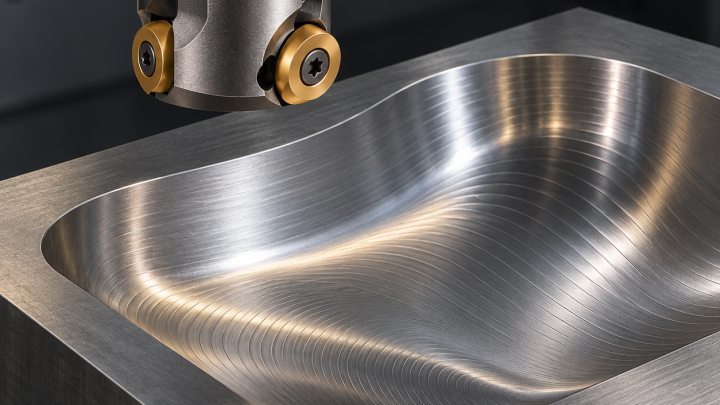
RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制
RPMT10T3 Round Inserts for Die-Cavity Roughing and Blends
讲清RPMT10T3圆刀片的适用型腔、切深与啮合变化、刀杆避让、刃口转位,以及为什么小圆角仍需要球刀精修。
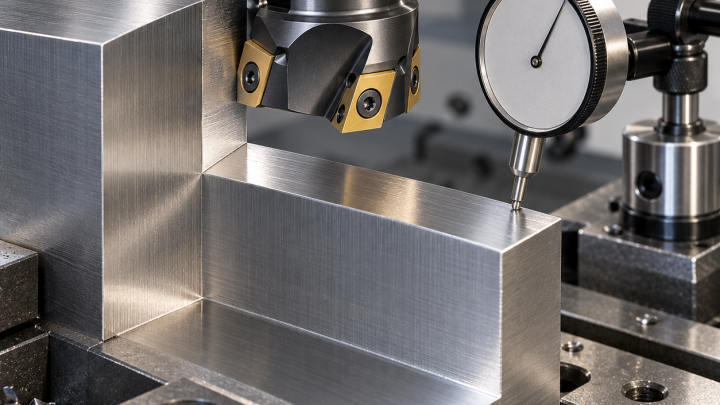
R390 11T3刀片怎么选圆角:直角台阶精铣与定位面配刀
R390 11T3 Inserts: Corner Radius for Square-Shoulder Finishing
R390 11T3刀片选型先看根部让位,说明R0.4与R0.8取舍、刀座尺寸、不锈钢槽型及定位台阶的垂直度检测。