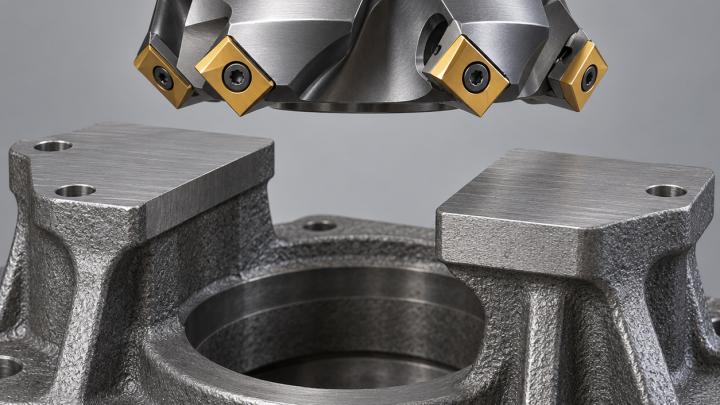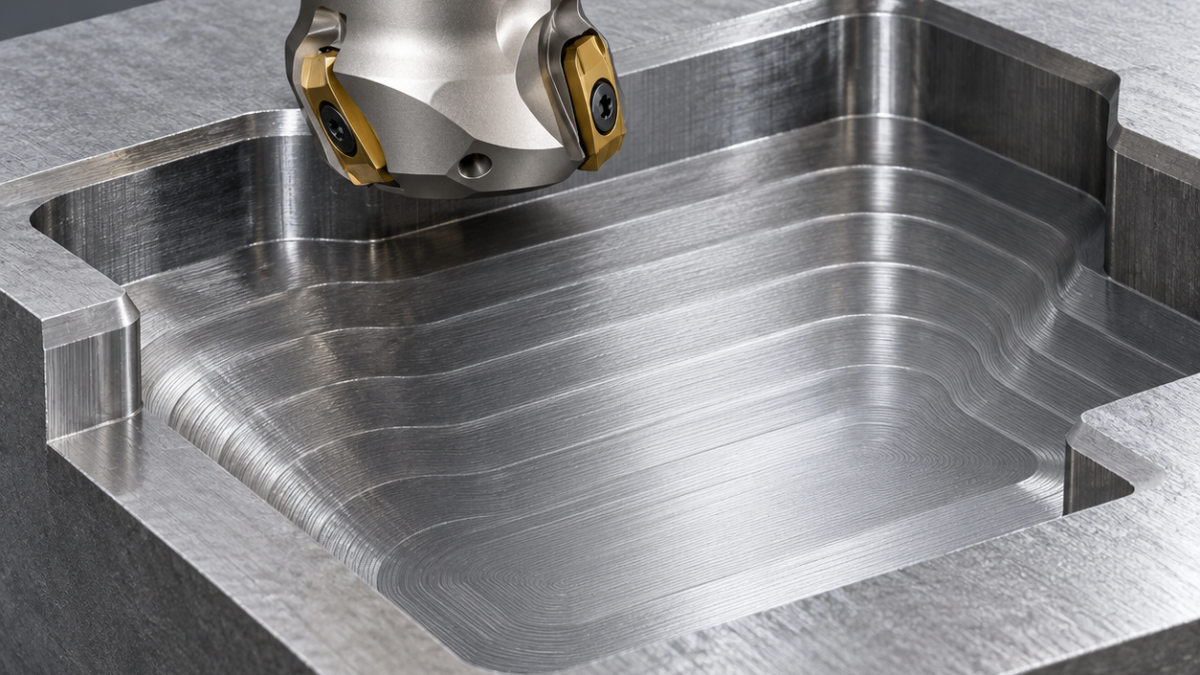
中文: LNMU0303高进给刀片配刀:虚拟圆角、浅切深和精加工余量
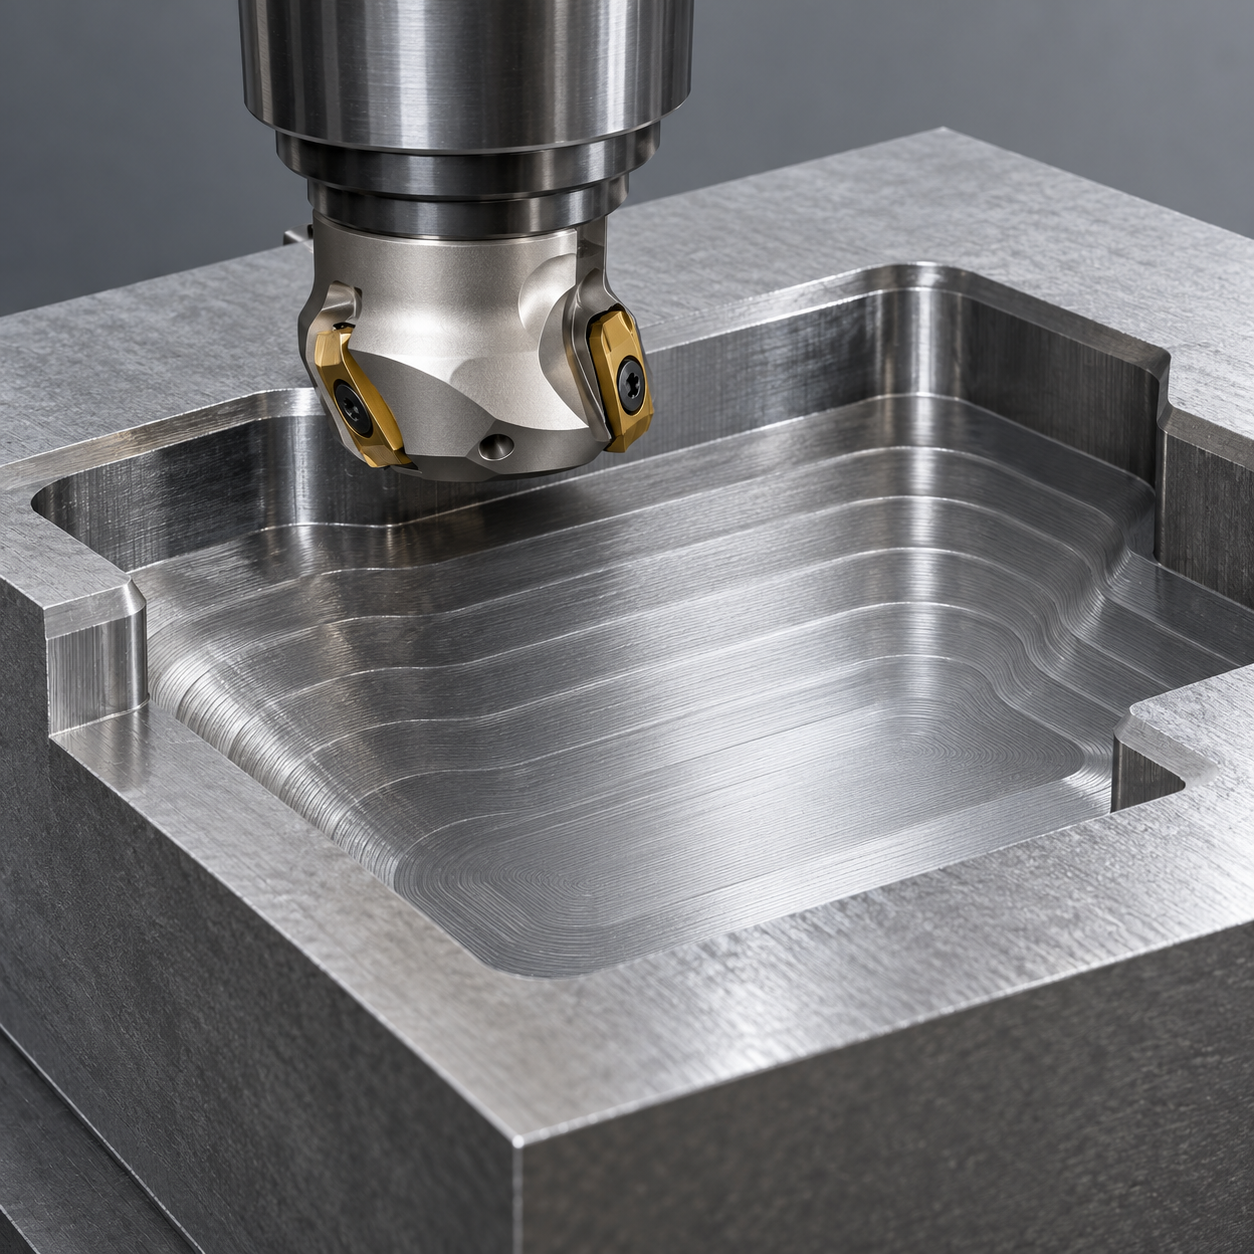
LNMU0303适合以浅层高进给方式去除余量的工况,但前提是机床与零件允许,并且CAM采用真实刀片组合。“0303”不是通用切深,也不是通用虚拟圆角。假设一块厚40毫米的预硬模具板,需要加工80×60毫米、深24毫米的平底腔,内部立面转角R5;高进给刀负责开粗,垂直侧壁和平底仍要另配精刀。
这三个数不能从旧程序直接复制
刀具等效圆角、最大轴向切深和允许斜坡角,均属于具体刀体与刀片组合。Tungaloy的DoFeed资料区分LNMU03的ZER与UER几何,两者限制不能混用。若用普通圆角刀模型代替真实高进给刃型,仿真看似留有余量,实际包络却可能不同。必须对照刀片图纸及厂家的CAM定义要求,而不是只在刀具库中改一个名字。
开粗与精修分工表
| 图纸需求 | 工具分配 | 边界 |
|---|---|---|
| 大余量浅层开粗 | 经目录确认的直径20毫米四齿LNMU03刀体,适用于预硬钢的LNMU0303槽型与涂层韧性硬质合金牌号;保留厂家刃口处理,使用无干涉的最短刀柄。 | 换后缀后要重新核对包络与切深,不只看能否装上。 |
| 侧壁及R5内角余量 | 直径8毫米四刃涂层硬质合金圆角立铣刀,小刀尖R0.5,控制径向吃刀。 | 高进给刀不能直接留下真正的直角壁底交界。 |
| 底面精加工 | 同一整体刀或单独验证的平底精铣刀,少量轴向余量,检查跳动。 | 开粗浅波纹不能直接当成合格基准面。 |
| 上沿倒角 | 直径6毫米两刃90°硬质合金倒角刀。 | 尺寸与清角验收后再做。 |
剩余余量既要看模型,也要看实物
模具板腔底下方直接支撑,外框夹紧。若该组合允许,可用0.4毫米分层切深作为假设试切起点,并留0.4毫米法向余量;这不是所有LNMU0303都适用的参数。重点检查墙根剩余毛坯,先半精修内角和壁底过渡,再让直径8毫米刀完成精铣。刀柄避让需覆盖全部24毫米下降过程,不能只看顶层。
速度与切屑负荷取自所选牌号资料,不照搬90°肩铣刀进给。小主偏角会改变切屑厚度,但高数值进给必须有实际几何与啮合支撑。还要检查机床加速度和短线段实际速度:频繁减速的“高进给”可能在拐角变成摩擦。连接路径尽量平滑,不在预硬钢壁上停留。
试切中先关注哪些失效
轴向力占比增加不等于没有径向力,更不等于可以无限加长刀杆。观察腔底附近振动、刀柄位移和二次切屑。按厂家建议选择稳定气流或冷却方式,保持排屑通路。崩刃、刀座损伤或不明负载变化应停机检查,不用修改余量偏置来补偿破损刀片。最终假设要求槽宽±0.03毫米、底面平面度0.04毫米、Ra 1.6微米,松夹后复测。
LNMU0303编程问答
ZER程序能直接换UER吗?不能,需要重新校核刀具包络、切深、建议进给与残余毛坯。
开粗后侧壁尺寸偏大就是刀补错误吗?不一定,可能是刃型有意留下的余量,应先确认实际包络,不能按平底立铣刀逻辑直接补偿。