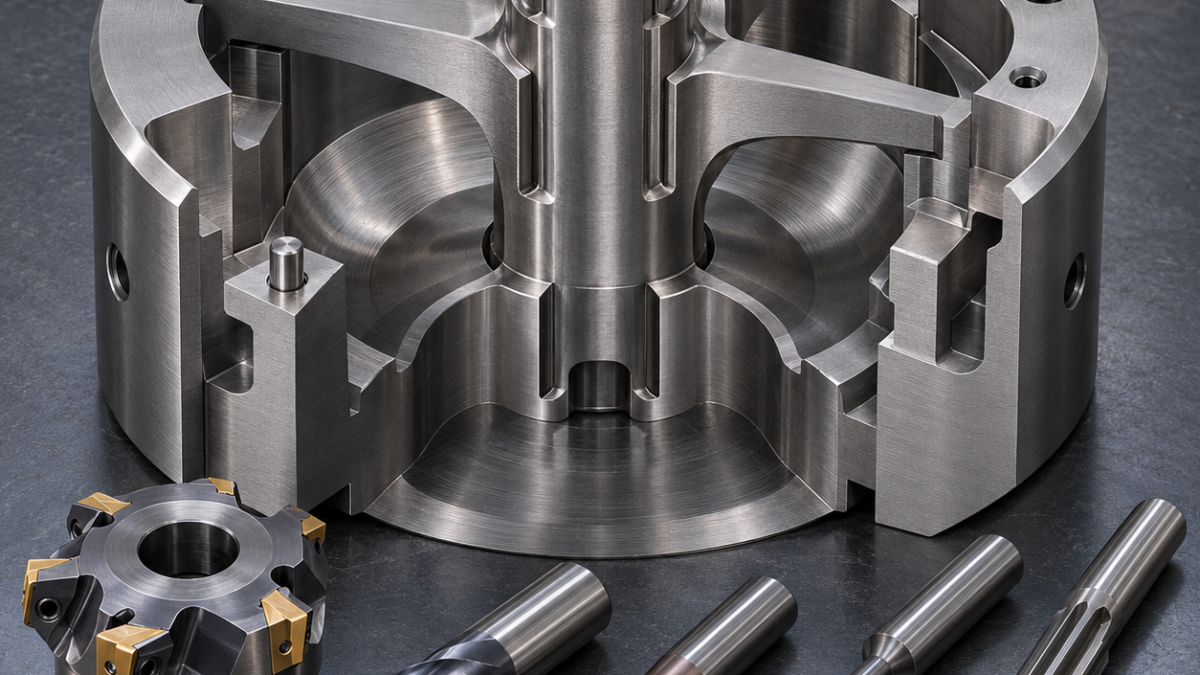
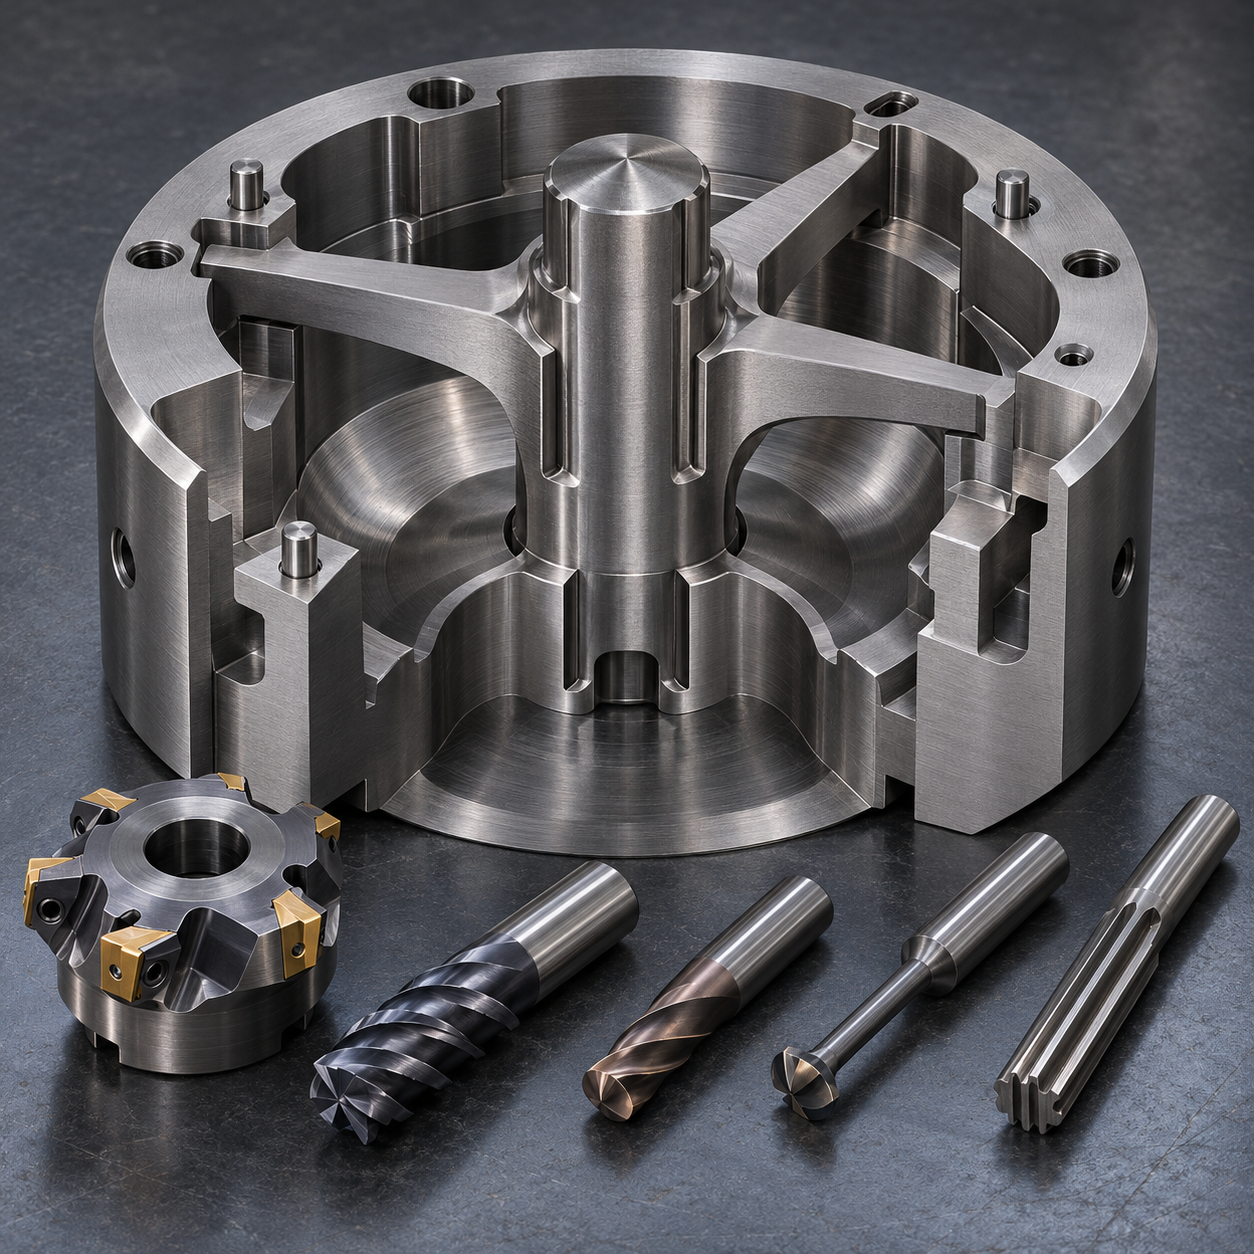
中文: H11 挤压分流模芯桥下腔与定径带 CNC 配刀
这份假想图纸的核心问题是:桥位开粗、热处理和氮化以后,H11分流模芯的定径带仍要保持对定位销基准的准确关系。正确做法是把大余量去除、桥下可达性和定径带最终修正分开,而不是让一把长伸出刀具承担所有特征。
把图纸读成受力链和余量链
直径210 mm的模芯以磨削背面和两个10 H7销孔定位,三条桥连接中心芯头,桥下构成焊合室。假想要求包括定径带轮廓0.02 mm、销孔到定径带位置0.015 mm及Ra 0.4微米。热处理前定径带留0.30 mm,宽阔腔面仅留0.12 mm,既能去除氧化层,又不把桥位削薄。
H11模芯图纸特征—刀具决策
| 图纸特征 | 指定刀具、几何与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 背面与分流孔 | 50 mm细齿面铣刀;12 mm五刃AlTiN圆角刀 | 正前角降低应力;粗齿盘铣刀可能压弯桥板。 |
| 桥下腔 | 8 mm四刃AlCrN棒棒糖刀,最短缩颈,热缩刀柄 | 可进入桥下;长直柄刀弯曲并造成壁厚不等。 |
| 桥根圆角 | 6 mm四刃圆弧硬质合金刀,倾斜刀轴 | 保留可追溯圆角;手工修磨难以控制轮廓。 |
| 定位销孔 | 硬质合金钻+螺旋插补+基准恢复后的精镗/铰削 | 可修正位置与尺寸;单独铰刀会跟随偏移导孔。 |
| 淬硬定径带 | 4 mm四刃超细晶粒TiSiN刀,短热缩伸出 | 适应46–48 HRC断续精加工;陶瓷刀易受冲击。 |
| 边缘处理 | 90°细晶硬质合金倒角刀 | 形成可测倒角;手工油石容易磨圆功能边。 |
桥位仍完整时完成对称粗加工
退火毛坯先用50 mm细齿面铣刀配正前角PVD硬质合金刀片加工基面,再用12 mm五刃变螺旋AlTiN圆角刀配热缩刀柄开分流孔。自适应刀路保持恒定径向啮合并把切屑引向开口。三个腔按深度轮换加工,使残余应力对称释放;单腔一次挖到底容易扭曲芯头。
桥下加工不能透支刀具刚性
8 mm四刃AlCrN棒棒糖刀从两个分度方向进入桥下,缩颈只保留图纸所需长度,CAM同时检查刀柄、缩颈和桥位碰撞。普通长刃立铣刀因弯曲造成腔壁厚度不等而被排除。桥根过渡用6 mm四刃圆弧刀倾斜刀轴、小轴向步距加工,圆角由刀具轨迹形成,不依赖手工打磨。
热变形发生后再精确定径带
热处理后先复测背面和销孔,再去除定径带余量。4 mm四刃超细晶粒TiSiN硬质合金刀采用短热缩伸出完成半精,另一把新刀以约0.05 mm径向余量顺铣终精。定径带存在断续切入,陶瓷刀抗冲击不足;线切割仅用于真正不可达的退刀位,并与功能定径带隔离,避免未经验证的重铸层。
按特征管理毛刺、寿命和检测
氮化前用90°硬质合金倒角刀处理非功能边,并保护图纸规定的锐利定径过渡。粗加工刀以主轴负载和圆角磨损趋势为停刀条件;定径带刀以轮廓漂移、微崩刃或粗糙度变化为停刀条件。CMM测销孔—定径带关系和桥厚,轮廓仪测定径曲线,白光仪测Ra;材料规范要求时,热处理后再做磁粉检测。
相关技术案例: H13 hot-runner nozzle tooling; M42 cutter-blank stock planning.
实际配刀问答
为什么不在热处理前精加工定径带? 桥位释放和热循环会改变定径带相对销孔的位置,因此必须保留修正余量。
什么时候可以改用电加工? 只有真正不可达的退刀位,并且重铸层和尺寸影响已经验证时;定径带不默认采用。
桥下刀具配什么刀柄? 采用碰撞检查过的热缩或高精度液压系统,只保留必要伸出,并在入刀前复测跳动。


