中文: APGT1604铝用刀片怎么选:薄筋铣削、锋利刃口与排屑
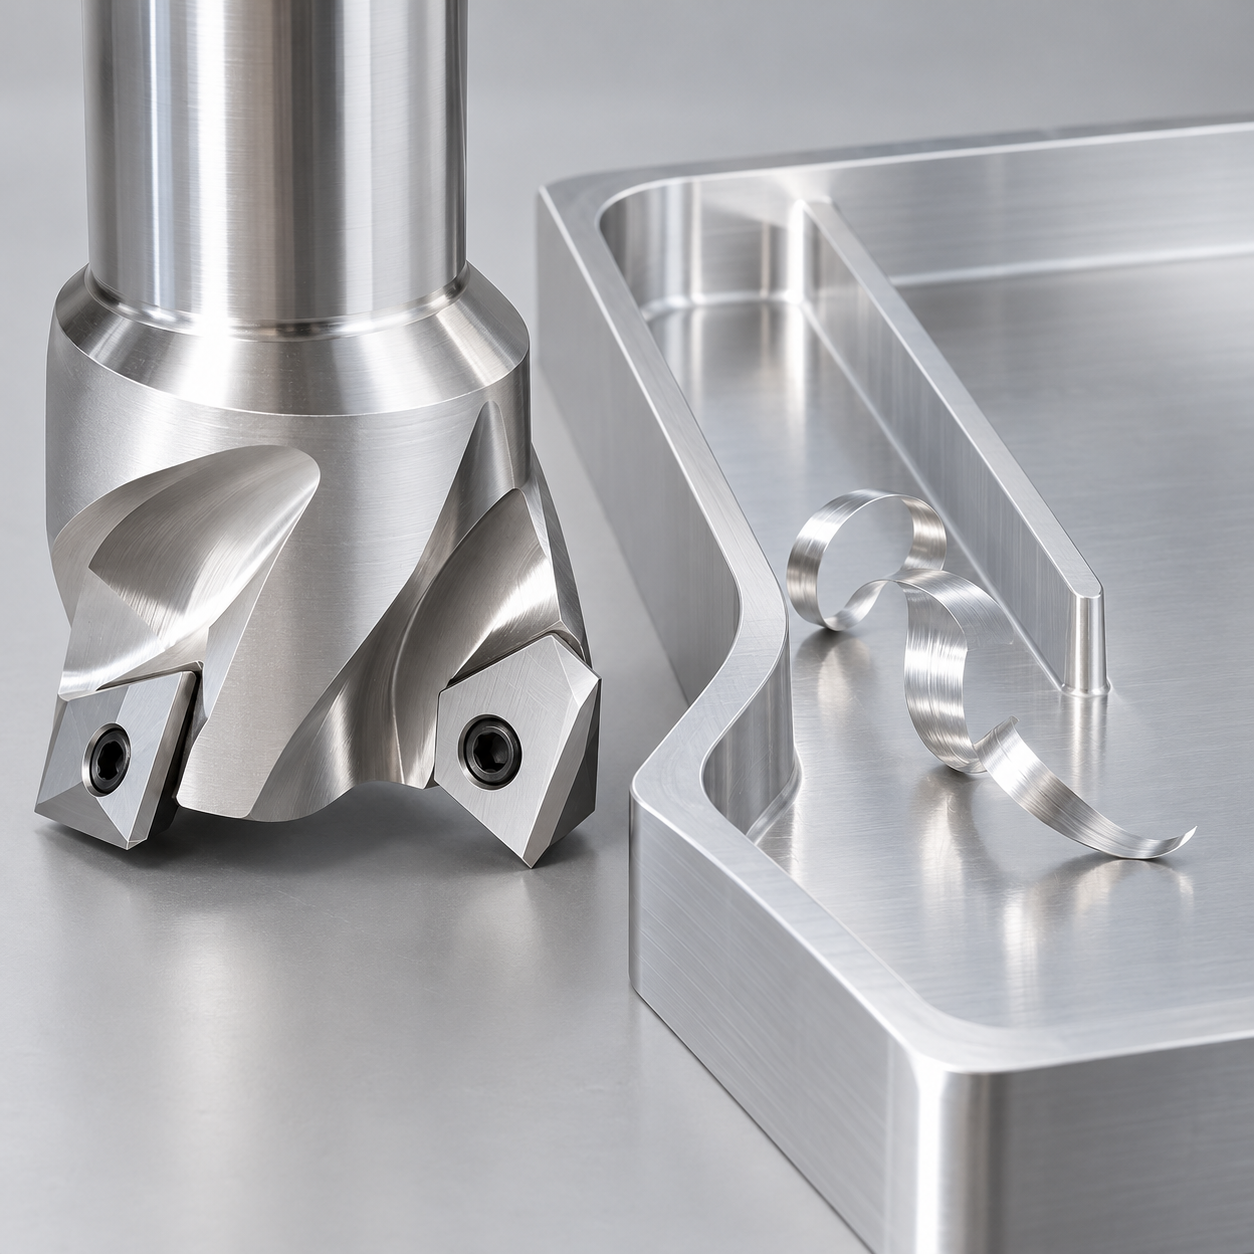
低硅铝合金选刀时,锋利、抛光的APGT1604铝用槽型,往往比重钝化钢件刃口更值得优先评估。但这不等于“所有APGT都无涂层”,也不等于铝加工一概不能用涂层。假设零件为6061-T6仪器托盘,筋高12毫米,最终厚度2.5±0.05毫米;机夹刀负责开放通道开粗,小整体刀负责柔性薄筋的最终尺寸。
先看留下来的薄筋,而不是要挖掉的槽
两侧通道必须一起规划。如果一边先加工到成品,另一边仍有大余量,后续受力和刚性都会变化。示例定位面Ra 1.6微米,壁底最大R1,上沿仅允许0.2毫米轻倒边。经过适配确认的R0.8 APGT1604可作为根部候选;相同短型号不代表另一品牌刀座、厚度、孔和螺钉也一致。应按完整产品资料选,而不是看到亮白刀片就判断为同款。
降低切削力也要给切屑留出口
| 特征 | 选刀方案 | 排除理由 |
|---|---|---|
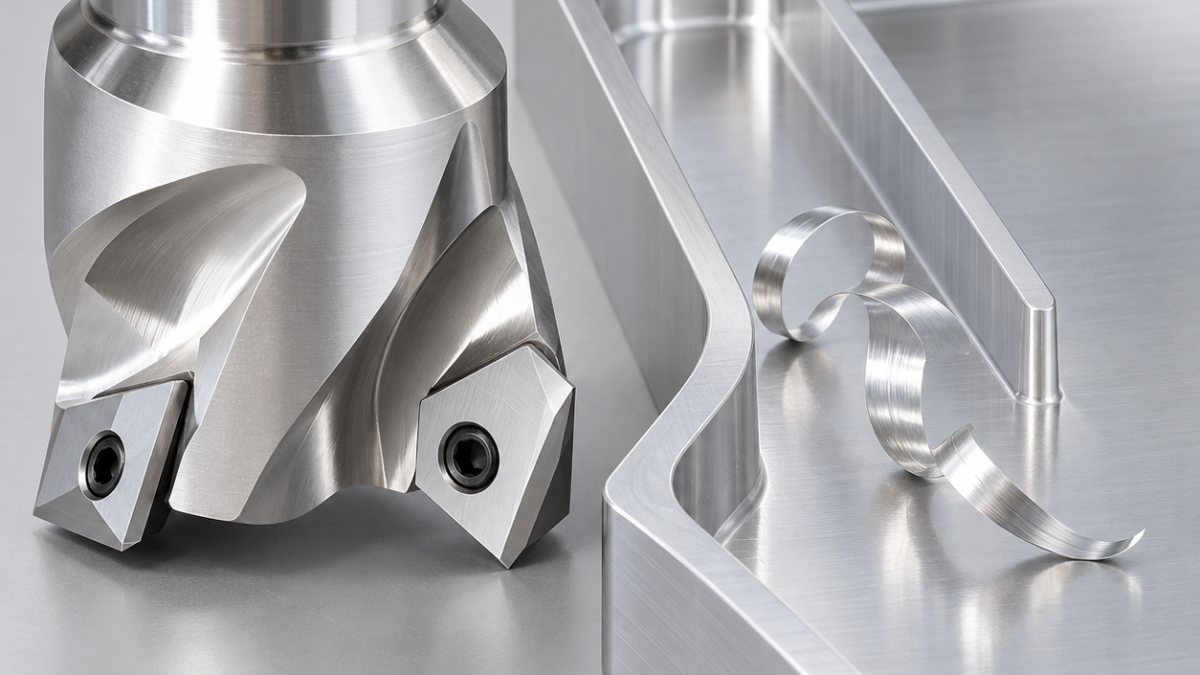
| 开放通道开粗 | 直径25毫米两齿铝用肩铣刀,明确适配APGT1604;抛光正前角锋利刃,厂家提供的低硅铝用无涂层细晶硬质合金。 | 重钝化钢件刃在小切屑厚度下容易推挤、涂抹材料。 |
| 薄筋两侧 | 直径8毫米三刃抛光铝用整体硬质合金立铣刀,小圆角不超过R1;精密夹头和最短必要伸出。 | 大机夹刀放得进,并不代表最适合柔性精铣。 |
| 可到达底面条带 | 完好锋利APGT刃口,经试切确认的轻量精铣,先查轴向跳动。 | 已粘铝的刀片不继续用于外观面或定位底面。 |
| 薄筋顶边 | 直径6毫米两刃锋利90°硬质合金倒角刀,控制接触。 | 大倒角会明显吃掉2.5毫米筋宽。 |
对称留量比事后补偿更有用
托盘厚底面稳定支承,周边低变形夹紧。两侧通道交替分阶段开粗,试留每侧约0.25毫米,再把两侧半精加工余量整理一致。精修时控制径向啮合,并结合支承选择切削方向。12毫米高的筋只需要相应有效刃长,不应为了“通用”装一把多余长刃刀。刀柄和刀体外廓仍要做碰撞检查。
切削液或相容润滑方式要把切屑带离当前通道,不能把旧屑冲向已经精好的薄壁。抛光槽并不能免除二次切屑风险。转速既受牌号推荐范围限制,也受刀体最高转速、平衡、机床功率和刀柄限制。保持真正切屑厚度,反复近零余量光刀可能只把铝抹亮。出现积屑瘤先查润滑、跳动和切屑厚度,别直接认定材料不好。
两次测量分清让刀和刀补问题
在轻支承状态测薄筋上、下厚度,松夹并温度稳定后复测。整体偏一侧、上下锥度和弯曲是不同问题,不能全靠同一个刀补处理。底面平面度、根部让位和顶边毛刺分别验收,不把刮毛刺工具带进定位面。延伸阅读可看铝件排屑与表面质量以及磨蚀性铝材何时改选PCD。
APGT铝用配刀问答
APGT1604能直接替APKT1604吗?不能凭外形判断,要核对厚度、孔、支承面和切削包络的实际兼容性。
铝件一定选无涂层吗?不是。本例针对低硅合金与锋利刃需求,高硅磨蚀材料可能需要不同牌号甚至PCD方案。