中文: TPKN2204三角铣刀片怎么配刀:刀盘压板、刀座与台阶加工
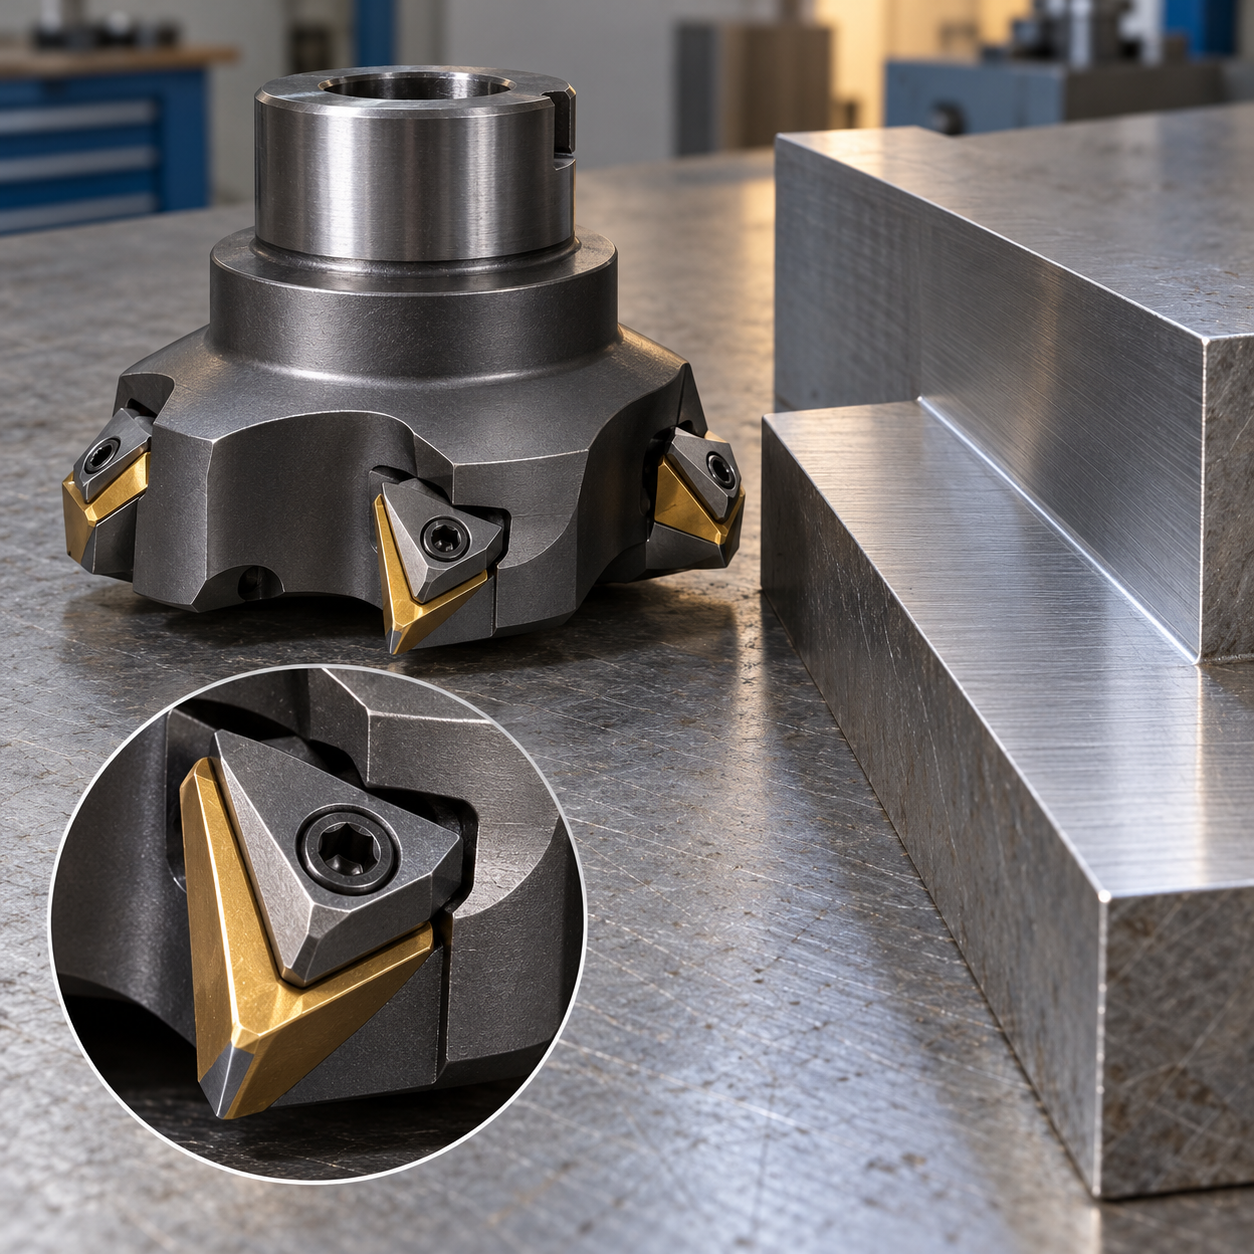
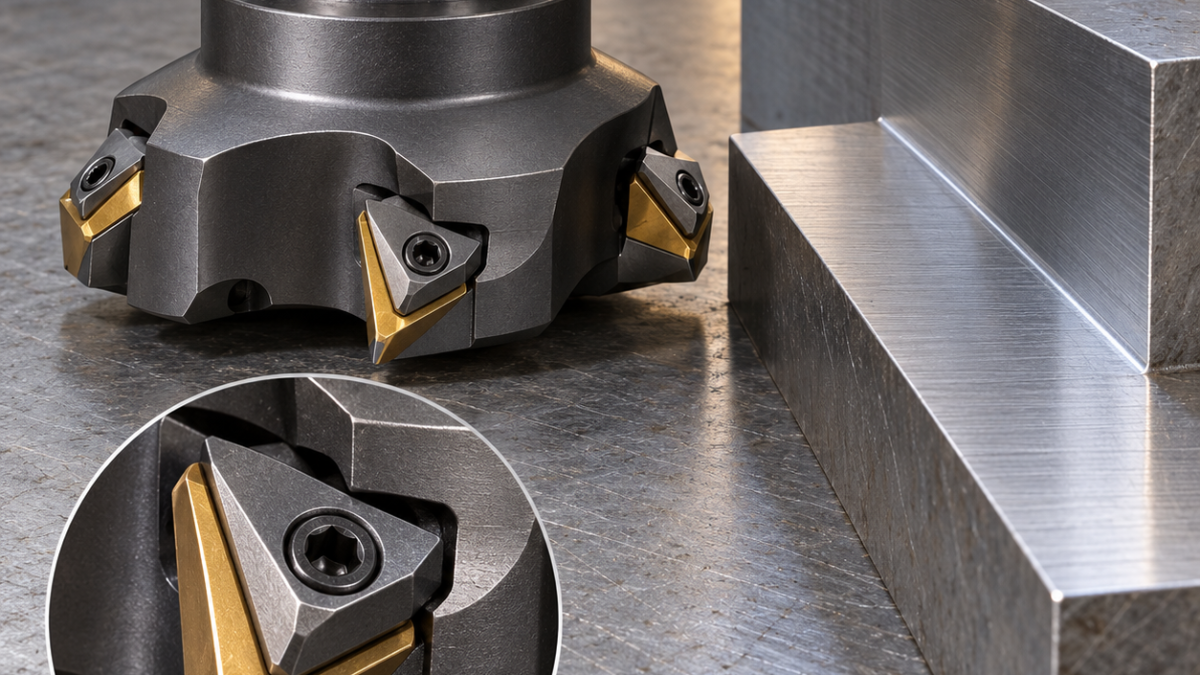
已有刀盘使用TPKN2204三角铣刀片时,先找回刀体和压紧系统资料,再决定买哪盒刀片。三角外形不能证明主偏角相同,也不能证明压板通用。这里是假设的维修车间导板加工:用资料明确的90°肩铣刀盘,在正火钢导板上加工宽台阶。继续利用旧刀盘的前提,是刀座、压板和紧固结构仍然合格,而不是仅仅“还能装得紧”。
工具柜里最先要补齐的信息
读取刀体标识,取得适用刀片表、压板零件号、螺钉要求和最高转速。放大检查支承面与刀座边缘。不能给刀片钻孔、随意改成穿孔螺钉,也不能磨薄压板让另一种三角片凑合装入。采用上压板的系统,压紧方向和作用位置必须正确,不能遮住工作刃。旧刀座若已压伤,新买的高价刀片也可能坐歪。
从导板图纸分配工具
| 加工区域 | 组合建议 | 不能这样推断 |
|---|---|---|
| 宽平面与开放肩部 | 经资料确认的直径63毫米五齿90°刀盘,匹配完整TPKN2204规格;钢件硬质合金牌号、厂家认可涂层、中等刃口处理,短刚性刀柄。 | 不是所有三角刀片刀盘都具有相同角度与压板。 |
| 最终10毫米高立壁 | 原合格刀盘使用无损伤转位刃,确认实际轴向能力,小径向余量精修。 | 刀片边长不等于允许切深。 |
| 端部R4避空 | 直径6毫米四刃涂层硬质合金立铣刀,短刃长、精密夹头。 | 直径63毫米刀盘不可能直接形成小端部圆角。 |
| 0.4毫米倒边 | 直径8毫米三刃90°硬质合金倒角刀。 | 不能拿手持砂轮随意磨定位肩。 |
先验旧刀体,再试新牌号
导板在可靠平行支承上装夹,侧挡块承受适当方向的切削力。示例台阶宽48毫米、高10毫米。安排偏置切入,避免不利的正中切入,同时检查压板与工件的运动间隙。粗加工使用适度轴向层深,试留0.15毫米径向、0.20毫米底部精修余量。这些是试加工规划值,不是保证可用的万能参数。
按厂家扭矩紧固后检查每齿径向和轴向位置。若换过几片确认合格的刀片,同一个刀座仍然偏高,应检查刀体,不能一直挑刀片凑数。立壁以均匀余量精修,底面接刀痕单独检查。转速、每齿进给必须同时满足牌号、刀盘最高转速及容屑限制;三角片刃长较大,不等于切深和进给可以随意翻倍。
哪些现象出现后应停止试刀
压板裂纹、螺纹损伤、刀座金属明显挤移、替代紧固件来源规格不明,都应停止使用。更换部件或交合格刀具服务单位评估,不在机床旁临时修补受力结构。保持压板下方无积屑,冷却方式按牌号要求稳定执行。正火钢切出端毛刺增长、局部积屑瘤,往往比最终尺寸超差更早提醒刃口异常。
假设验收要求肩高±0.03毫米、120毫米长度上立壁直线度0.04毫米、Ra 3.2微米。去毛刺和松夹后测量,并检查R4避空及配合导轨让位。问题定位可参考刃口损伤诊断与装配跳动检查。
TPKN替换常见疑问
外形尺寸一样就可以装吗?不行,还要核对完整槽型、支承、压紧接触以及厂家适用清单。
换新型刀片一定单件成本更低吗?未必,应比较验证后的寿命、装调可靠性与精加工工序,不只比较一盒价格或名义刃数。