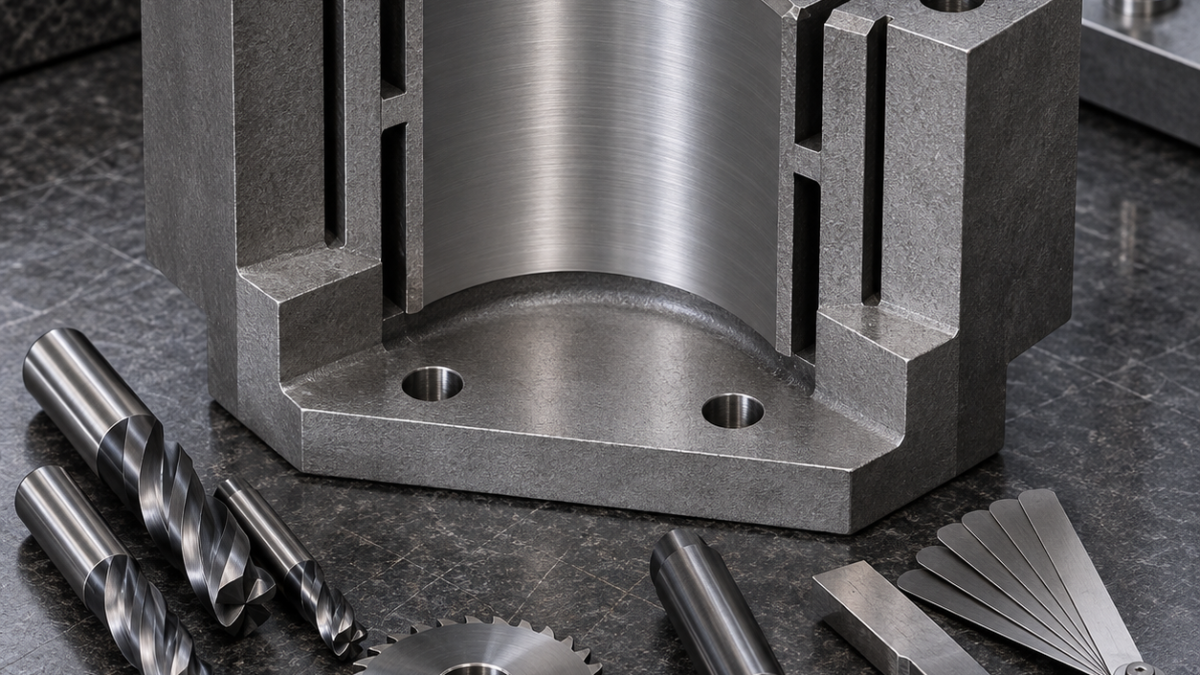
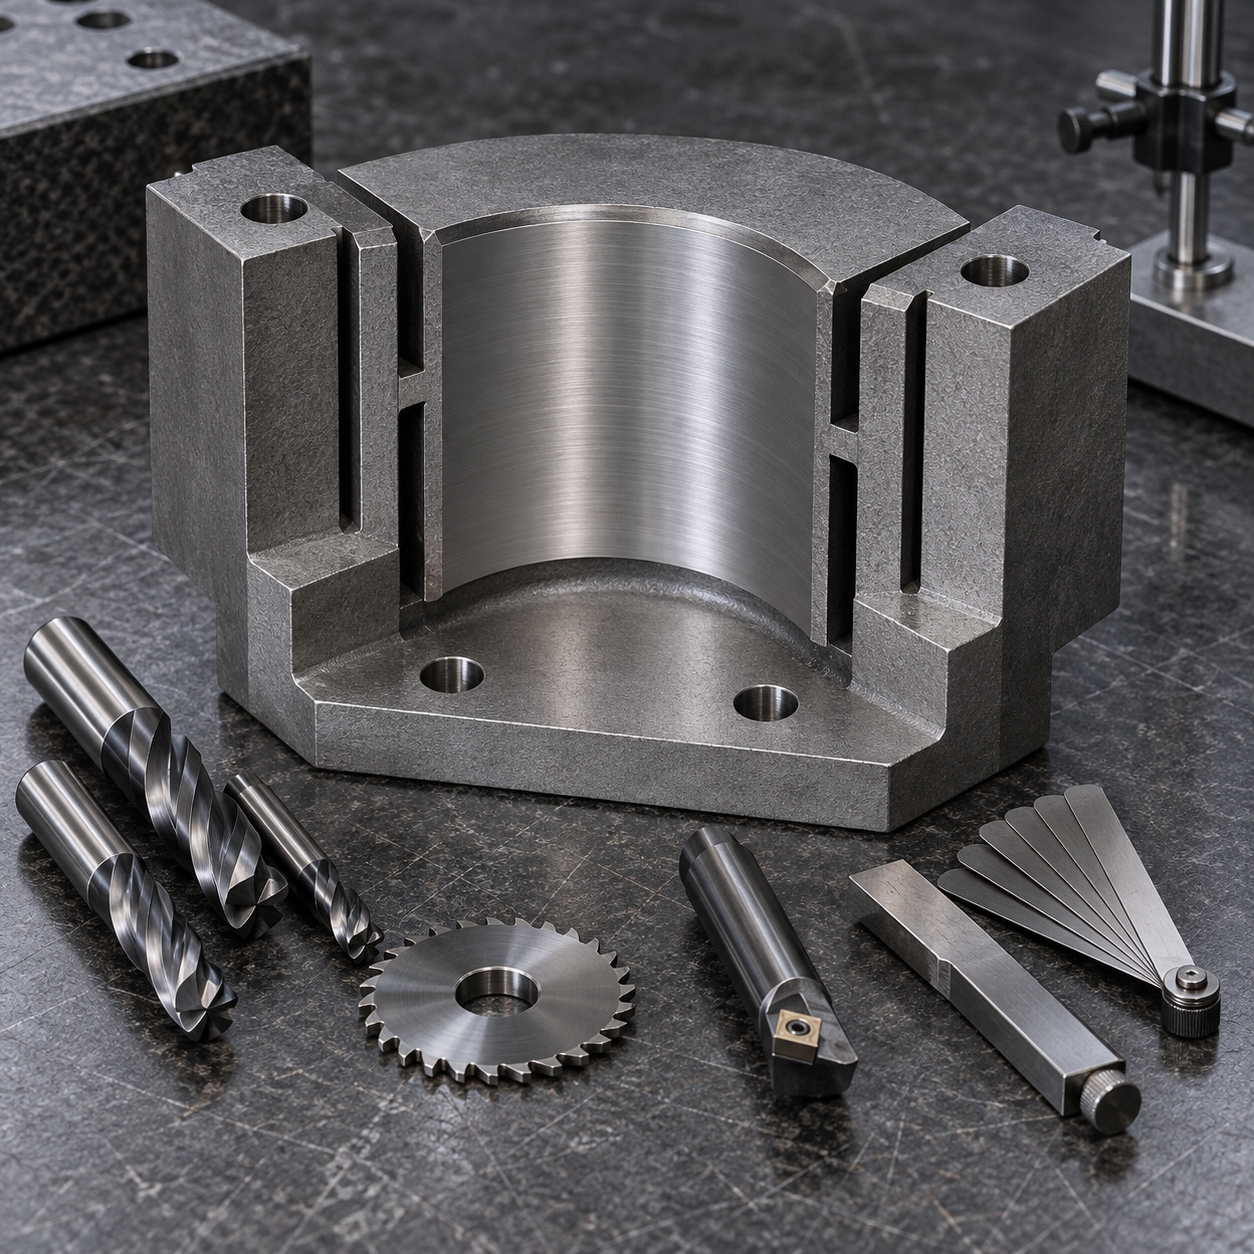
中文: Hiperco 50 电磁极靴气隙面与薄磁桥配刀
长尾问题是:怎样加工Hiperco 50极靴,使窄隔离槽释放薄磁桥后,研配气隙面仍保持同轴。气隙、磁桥厚度、销孔位置和去应力余量相互关联,仅有尺寸合格还不够。
把磁路几何与夹紧几何分开
退火毛坯用宽软爪夹持,50 mm细齿面铣刀配锋利PVD硬质合金刀片加工安装基面。10 mm五刃AlTiN圆角刀粗铣弧形气隙面,为去应力和研磨留0.12 mm。销孔先用6 mm硬质合金刀插补,再精镗;铰刀会跟随位置误差,因此排除。
极靴图纸特征—刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 安装基面 | 50 mm细齿面铣刀,锋利PVD刀片,刚性刀杆 | 低力建立夹紧基准;粗齿刀易压弯毛坯。 |
| 气隙弧面粗加工 | 10 mm五刃AlTiN圆角刀,液压刀柄 | 啮合稳定且耐热;球刀残留刀纹过大。 |
| 定位销孔 | 6 mm插补刀+减振精镗头 | 可修正位置;铰刀跟随导孔。 |
| 隔离槽 | 1.2 mm细齿硬质合金锯片+磁桥支撑 | 侧向力平衡;长立铣刀会弯曲。 |
| 气隙精加工 | 8 mm六刃变螺旋刀半精+受控成形研磨 | 消除开槽释放误差;手工抛光会磨圆圆弧。 |
切开磁桥前建立气隙基准
中间去应力后,以安装面和销孔重新定位。8 mm六刃变螺旋硬质合金刀配液压刀柄半精气隙面。1.2 mm细齿硬质合金锯片在牺牲支撑下交替切开相对隔离槽。细长立铣刀弯曲力会造成两侧磁桥厚度不等,因此不用。
以平衡顺序释放隔离槽
开槽释放后,气隙弧面保留0.03 mm进行受控成形研磨。采用非磁性洁净夹具并收集铁磁切屑,避免划伤研磨面。CMM测销孔—圆弧位置,气隙标准件或半径规验证功能面,光学测每条磁桥。磁导率或磁通测试应在图纸规定的最终热处理后进行,不能只由加工尺寸推断。
相关配刀案例: Invar optical-frame tooling; 440C encoder-disc tooling.
Hiperco极靴配刀问答
为何开槽后研磨? 隔离槽释放应力并可能移动圆弧。为何销孔精镗? 可同时修正位置和尺寸。何时换刀? 磁桥厚度、槽口毛刺或研磨余量分布趋势异常时。


