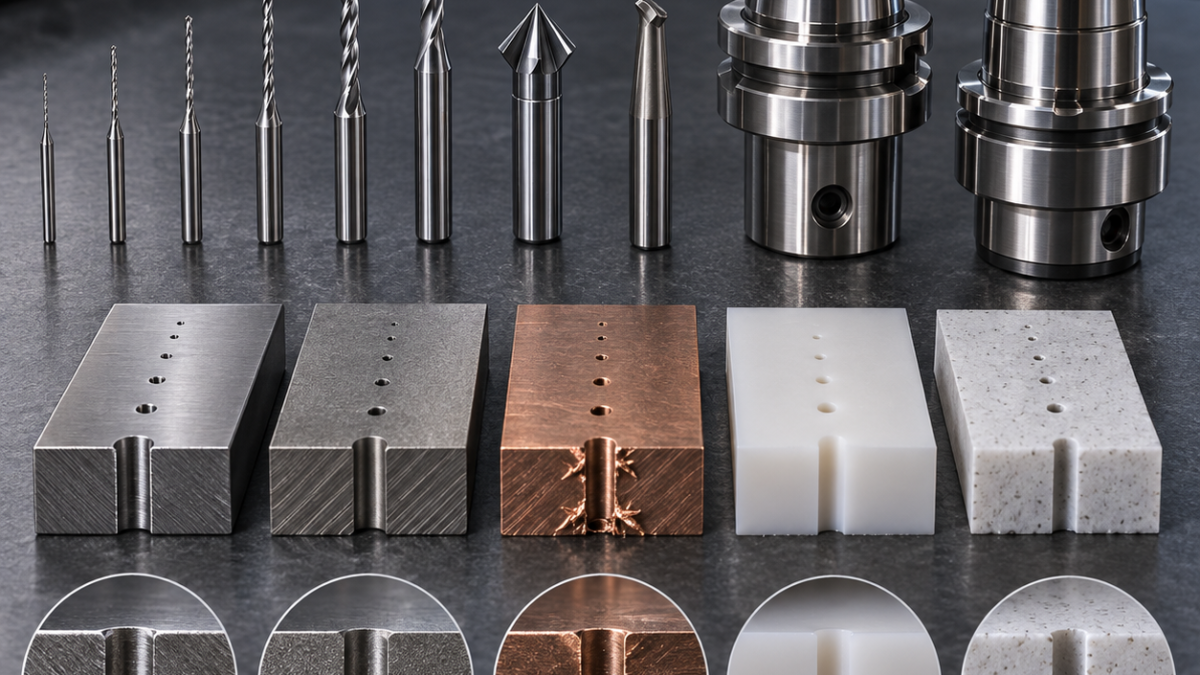
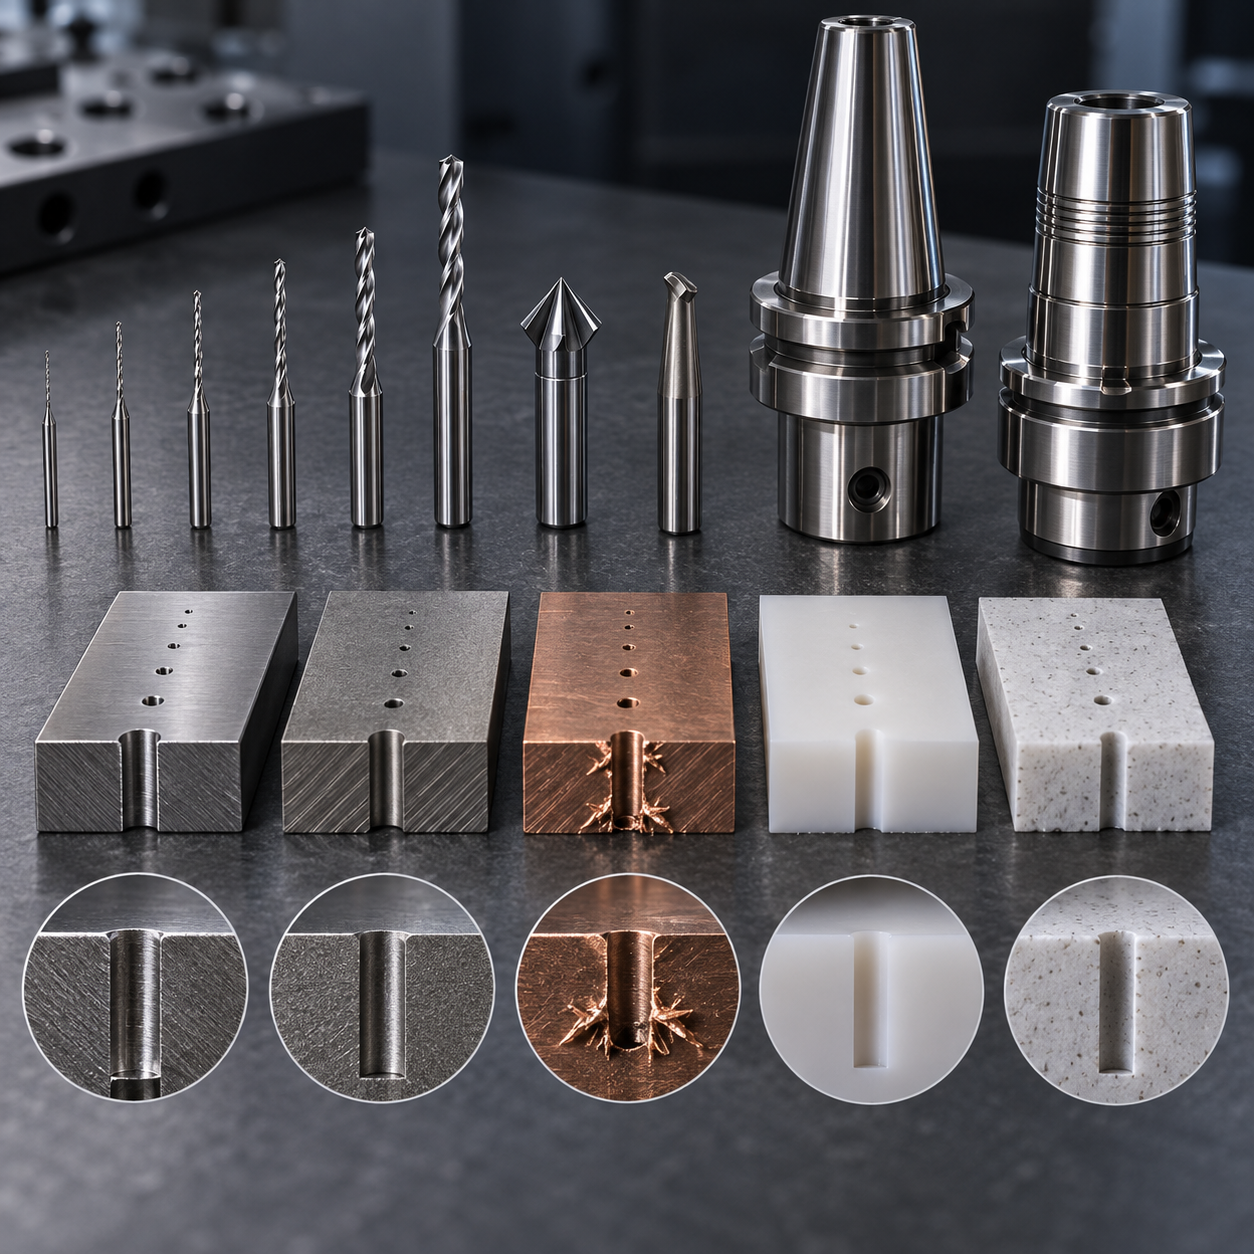
Русский: Инструмент для микросверления и контроля заусенцев
Микросверло выбирают не только по диаметру, а по эффективной глубине, углу входа, условиям выхода и допустимому притуплению кромки. Нужны самое короткое микрозернистое твердосплавное сверло достаточной длины, биение в пределах возможности процесса и заранее определенные удаление стружки, опора выхода и снятие заусенца. Руководство охватывает отверстия примерно 0,18–2 мм.
Чертеж как карта рисков
Разделите отверстия на нормальный или наклонный вход, пересечение, глухое и сквозное. Запишите рабочее L/D, толщину последней перемычки, доступность выхода и главную функцию: расход, усталость, герметичность или контакт. Отверстие 0,6 мм в опертой плите отличается от выхода в кривую полость; здесь нужны площадка, втулка, жертвенная опора, сверление с двух сторон или проверенный обратный инструмент.
Выбор по материалу и выходу
| Условие чертежа | Инструмент, геометрия и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Вязкая медь, латунь или ниобий | Полированное двухканавочное микросверло без покрытия либо проверенное DLC/TiB2; точная цанга | Острая кромка снижает налипание; сильно притупленный AlTiN размазывает. |
| Титан или никель, 4–10×D | Вязкий микрозернистый сплав, 135–140°, проверенный AlTiN/TiAlN, внутренняя СОЖ | Теплостойкость; длинное универсальное сверло натирает. |
| Нержавейка или кобальт, наклонный вход | Короткая центровка или плоская фреза, усиленное микросверло; обратная фаска | Нет увода; peck без доказанного выхода стружки не применяется. |
| FR4 или полимер | Очень острый сплав без покрытия, алмаз для абразивного ламината | Резание без плавления и расслоения. |
| Глинозем или хрупкая керамика | Алмазный инструмент, жесткая направляющая и опора выхода | Управляемое шлифование снижает сколы. |
| Недоступный внутренний выход | Опора перемычки, две стороны, абразивный поток или обратный инструмент | Допуск фаски задает метод; проволока овирует канал. |
Вход, вылет и оправка
Центровка должна создавать лишь устойчивую площадку: глубокий конус на уклоне уводит сверло. Для плоского металла подходит короткий центровочный инструмент 120–140°, для большого угла — малая концевая фреза или втулка. Вылет в термо-, гидро- или прецизионной цанговой оправке минимален. Длинное универсальное сверло отвергают, если длина только увеличивает изгиб и биение.
Стружка, заусенец и ресурс
Непрерывная внутренняя СОЖ предпочтительна, если диаметр позволяет; самые малые инструменты требуют фильтрованного наружного масла и заданных выводов. Peck не всегда безопасен: повторный вход натирает титан, наклепывает нержавейку и уплотняет стружку у пересечения. Ресурс задают усилие, тренд нагрузки, уход диаметра и вид выходного заусенца, а не поломка. Контроль начинается с острой кромки и опоры последней перемычки.
Контроль и правила остановки
Биение измеряют на инструменте. Вход и выход проверяют оптикой, доступную геометрию — калибрами, воздухом или сравнительным расходом, скрытые пересечения — КТ или бороскопом. Устойчивый рост усилия, два последовательных ухода к пределу, увеличение выходной губы или потеря СОЖ требуют остановки. Данные хранят по партии инструмента и группе отверстий.
Связанные примеры
Для ответственных массивов сравните плиту C103 с соосными отверстиями, шар 316Ti с наклонными отверстиями и кольцо Inconel 718: трассировка расхода, кривой выход и нагрев требуют разных решений.
Для мягких металлов полезны седло C360, направляющая C17200 0,18 мм и ввод C14500: налипание, биение и доступ к кромке определяют инструмент.
Для неметаллов сопоставьте плиту из 96 % глинозема и плиту FR4: износ и сколы не равны расслоению и пыли.
В функциональных пересечениях зонд 17-4PH, поршень 42CrMo4, штуцер Kovar и пластина Ti-6Al-4V связывают заусенец с уплотнением, дозированием, сваркой или контактом с тканью.
Вопросы по микросверлению
Всегда ли нужна центровка? Нет; на плоскости сверло прямого входа может быть точнее. Допустимо ручное снятие? Только при доступной кромке, заданной фаске и без раструба. Когда EDM? Когда бесконтактный доступ оправдывает проверку переплавленного слоя. Что важно ниже 0,5 мм? Биение, чистая СОЖ, малый вылет и замена по данным.


