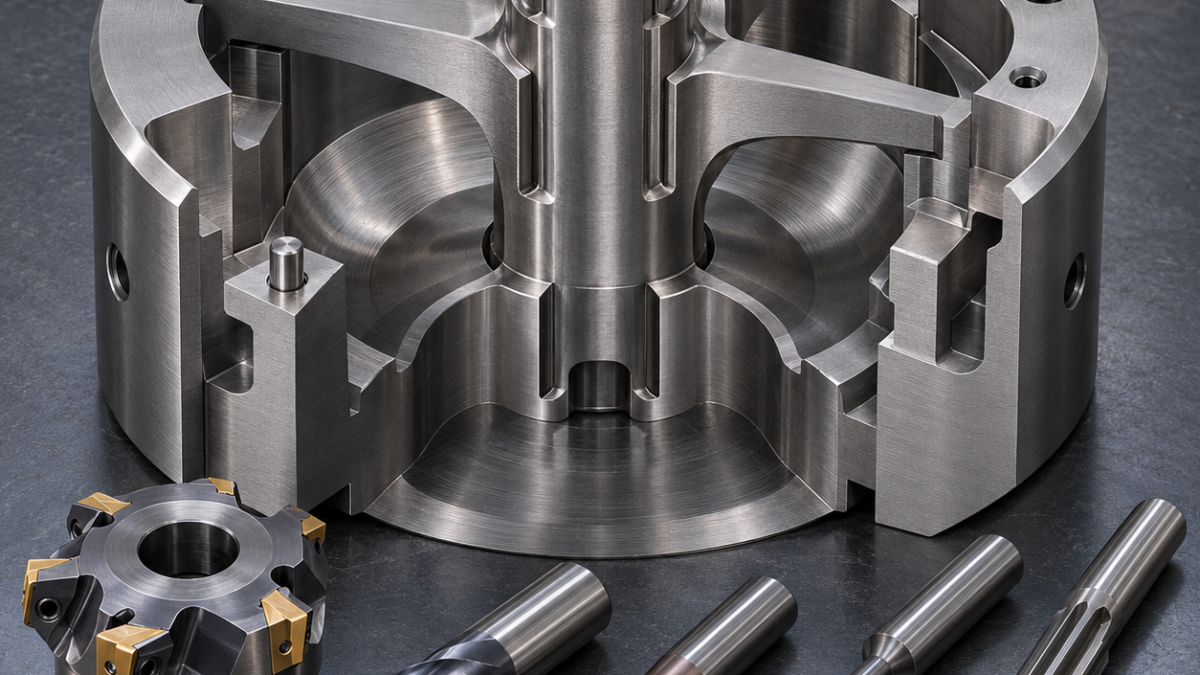
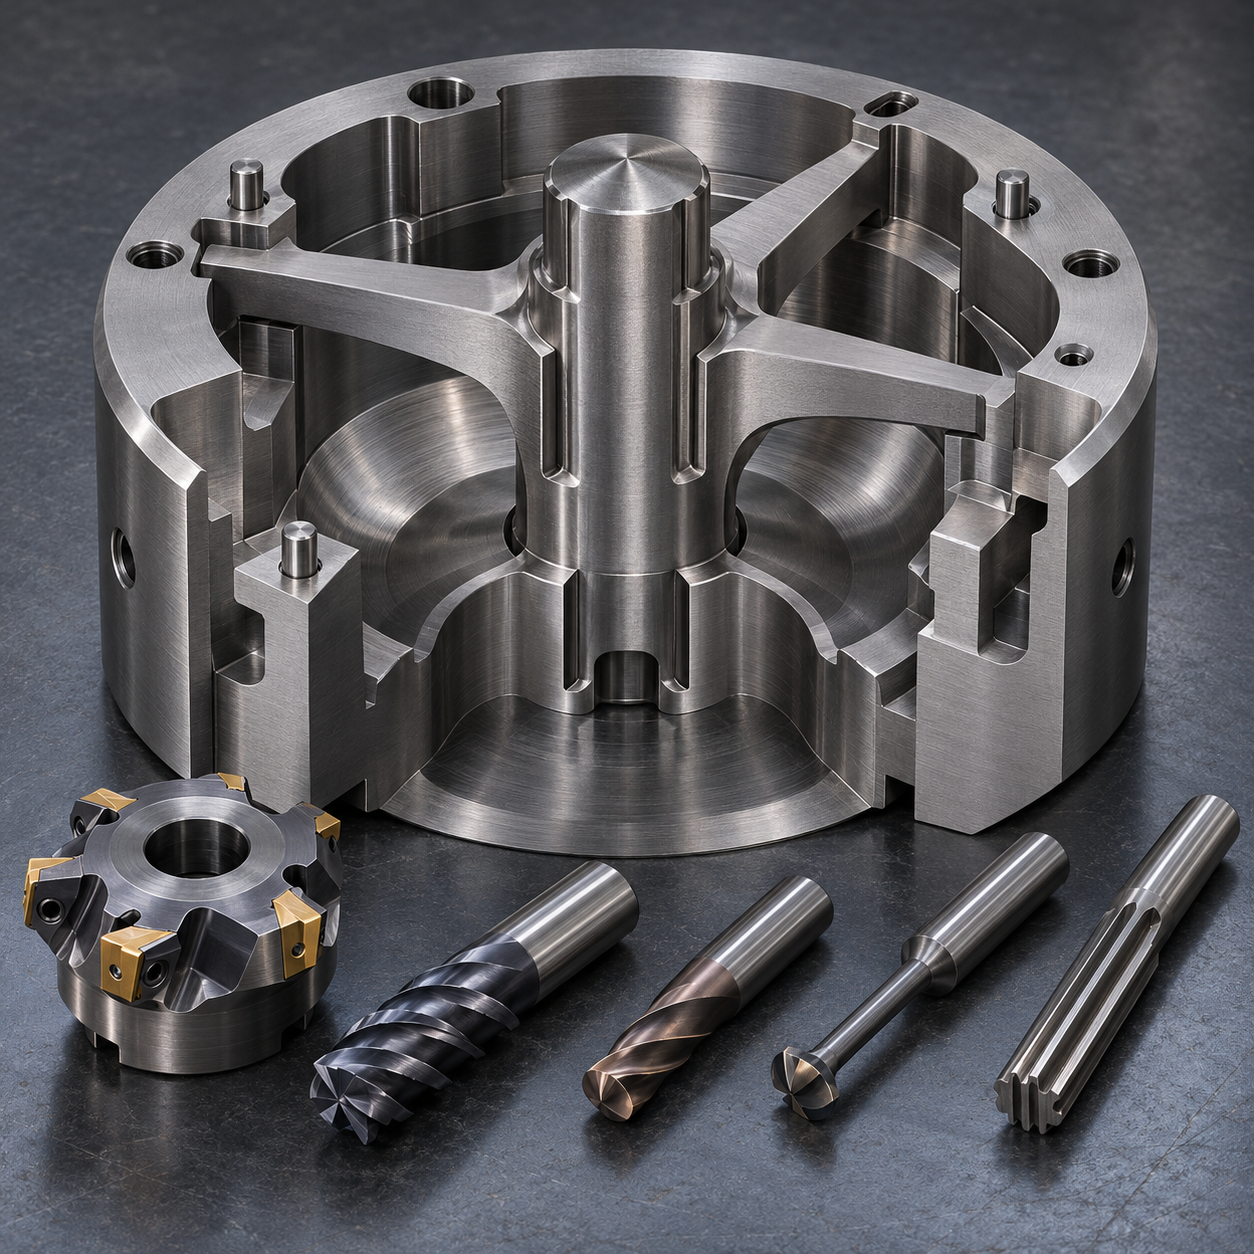
Русский: Инструмент для матричного дорна H11 с мостами и калибрующими поясками
Калибрующий поясок должен сохранить связь со штифтами после выборки камер, термообработки и азотирования. Черновой съем, доступ под мосты и финальную коррекцию разделяют; одна длинная фреза не обеспечит жесткость.
Чертеж как цепь нагрузок и припусков
Дорн 210 мм базируется по шлифованному торцу и двум отверстиям 10 H7. Три моста образуют камеру. Требуются профиль 0,02 мм, положение 0,015 мм и Ra 0,4 мкм. До 46–48 HRC на пояске оставляют 0,30 мм, на широких переходах 0,12 мм.
Элементы и инструмент дорна H11
| Элемент чертежа | Инструмент, геометрия и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Торец и окна | Фреза 50 мм; AlTiN 12 мм, 5 зубьев | Малая сила, постоянное зацепление. |
| Подмостовые полости | AlCrN-леденец 8 мм, короткая шейка | Доступ без изгиба длинной фрезы. |
| Корни мостов | Тороидальная фреза 6 мм, 4 зуба | Контролируемый радиус. |
| Штифты | Сверло, интерполяция, расточка | Исправляет положение и размер. |
| Закаленный поясок | TiSiN-карбид 4 мм, 4 зуба | Прерывистая обработка 46–48 HRC. |
| Фаски | Твердосплавная фреза 90° | Без ручного скругления. |
Черновая обработка при жестких мостах
Торец создает фреза 50 мм с положительными PVD-пластинами; окна открывает пятизубая AlTiN-фреза 12 мм с радиусом 0,5 в термопатроне. Адаптивная траектория чередует глубину трех карманов; полная выборка одного кармана дала бы несимметричное освобождение.
Доступ под мост без потери жесткости
Четырехзубая AlCrN-фреза типа леденец 8 мм входит из двух индексов с минимальной шейкой и проверкой столкновений. Длинная прямая фреза отклоняется. Тороидальная фреза 6 мм с наклоненной осью формирует радиусы без ручной доводки.
Поясок после термического движения
После восстановления торца и штифтов четырехзубая субмикронная TiSiN-фреза 4 мм полуобрабатывает, новый инструмент завершает попутно с 0,05 мм. Керамику исключают из-за прерывистого входа; EDM оставляют только для недоступных разгрузок.
Заусенец, ресурс и контроль
Фреза 90° снимает нефункциональные фаски до азотирования. Нагрузка и износ радиуса останавливают черновую фрезу; дрейф профиля и микроскол — чистовую. КИМ, профилометр и белый свет проверяют положение, форму и Ra.
Связанные технические примеры: H13 hot-runner nozzle tooling; M42 cutter-blank stock planning.
Практические вопросы
Почему оставляют припуск? Термоцикл и мосты могут сместить поясок относительно штифтов.
Когда нужен EDM? Только для недоступной разгрузки с квалифицированным переплавленным слоем.
Какая оправка? Проверенный термо- или гидропатрон с минимальным вылетом.


