Русский: LNMU0303: модель CAM и припуск
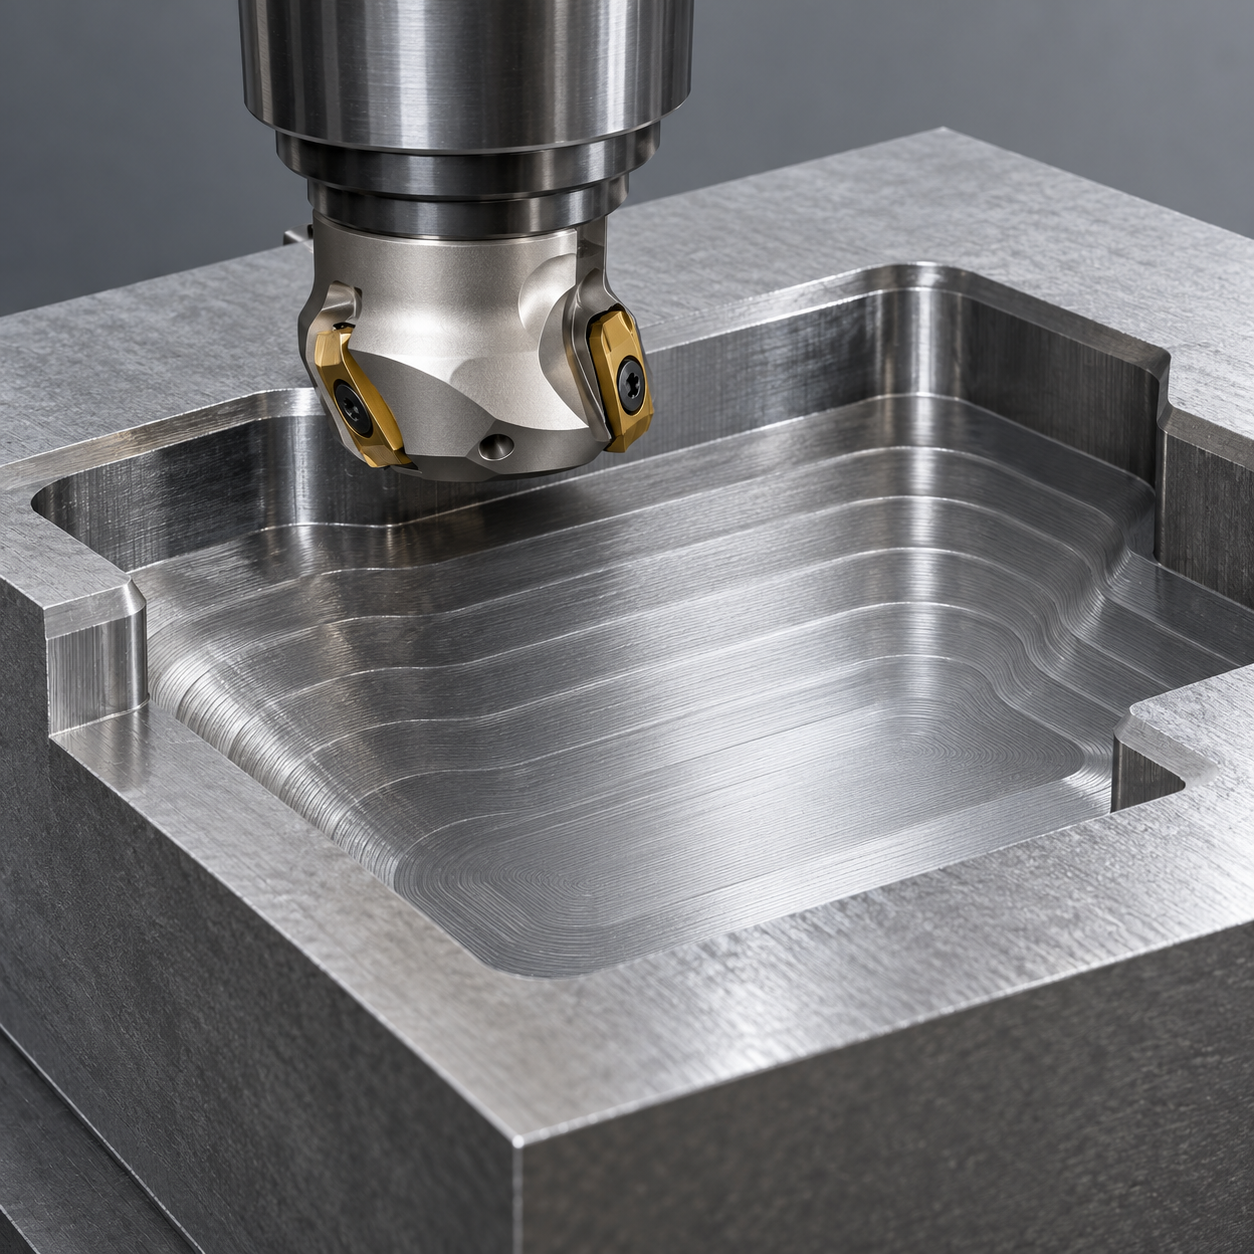
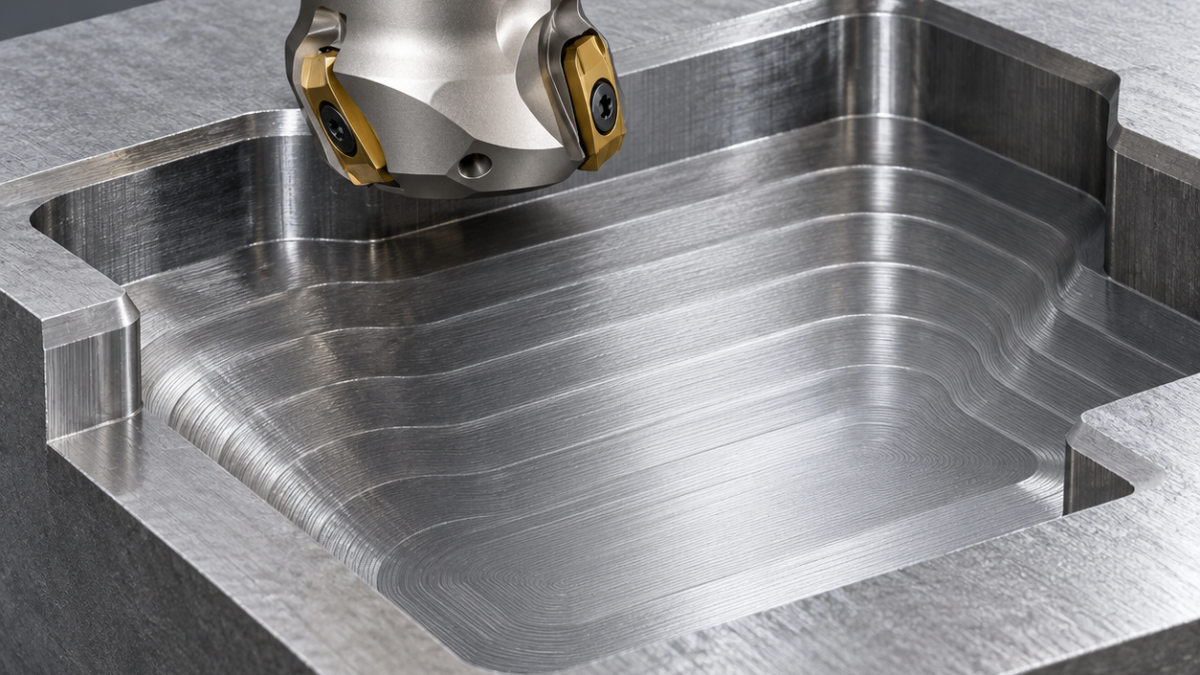
LNMU0303 выбирают для подходящей станку послойной черновой обработки, но сначала задают точную геометрию в CAM. Код «0303» не означает единый виртуальный радиус. В условном примере плита пресс-формы из предварительно закалённой стали толщиной 40 мм имеет карман 80 × 60 мм, глубину 24 мм, плоское дно и внутренние углы R5.
Что нельзя переносить из чужого проекта
Расчётный радиус, предельная глубина и угол рампы зависят от корпуса и варианта пластины. Каталог DoFeed разделяет LNMU03 ZER и UER. Обычная тороидальная модель может показать неверный остаток металла. Сверить чертёж и рекомендованное представление инструмента, прежде чем менять название в библиотеке.
Цепочка обработки кармана
| Операция | Комплект | Ограничение |
|---|---|---|
| Черновые слои | Проверенный корпус Ø20 на четыре зуба LNMU03, вязкий покрытый карбид и геометрия для предварительно закалённой стали, заводская кромка и короткая оправка. | Другой суффикс может изменить огибающую и допустимую глубину. |
| Стенки и R5 | Цельная Ø8, четыре зуба, покрытый карбид, радиус R0,5, ограниченное радиальное врезание. | Высокоподачная пластина не формирует прямое сопряжение стенки и дна. |
| Чистовое дно | Та же фреза либо проверенный плоский инструмент, небольшой осевой остаток, контроль биения. | Черновые гребни не являются готовой базой. |
| Верхний край | Фасочная Ø6, два зуба, 90°. | После проверки стенок и углов. |
Остаток проверяют на модели и детали
Поддержать плиту под карманом, зажать внешнюю рамку. Если конкретная сборка допускает, слои 0,4 мм и нормальный припуск 0,4 мм можно взять как гипотезу пробного прохода, но не как универсальный режим. Проверить остаток у основания стенки, предварительно выровнять его и только затем чистить Ø8. Контроль столкновений должен охватывать весь спуск на 24 мм.
Скорость и подачу назначают по конкретной марке. Малый угол уменьшает толщину стружки, однако большая численная подача требует проверки контакта. Учесть ускорение станка и реально достигаемую скорость на коротких отрезках: постоянное торможение вызывает трение. Переходы делать плавными, без остановки у стенки.
Риски и проверка результата
Увеличенная осевая составляющая не означает отсутствия радиальной силы. Наблюдать вылет оправки, вибрацию у дна и повторное резание стружки. Воздух либо СОЖ подавать стабильно по рекомендациям изготовителя. Скол или повреждённое гнездо требуют остановки, а не нового смещения припуска. Условные чистовые требования: ширина ±0,03 мм, плоскостность 0,04 мм, Ra 1,6 мкм, измеренные после освобождения зажима.
См. принципы высокой подачи и вылет и удаление стружки в полости.
Вопросы по настройке
Можно заменить ZER на UER без правки? Нужно заново проверить огибающую, глубину, подачу и остаточную модель.
Большой размер стенки после чернового прохода — ошибка? Это может быть штатный припуск от формы пластины. Не применять коррекцию как для прямой концевой фрезы без проверки.