Русский: APGT1604 для тонких алюминиевых рёбер
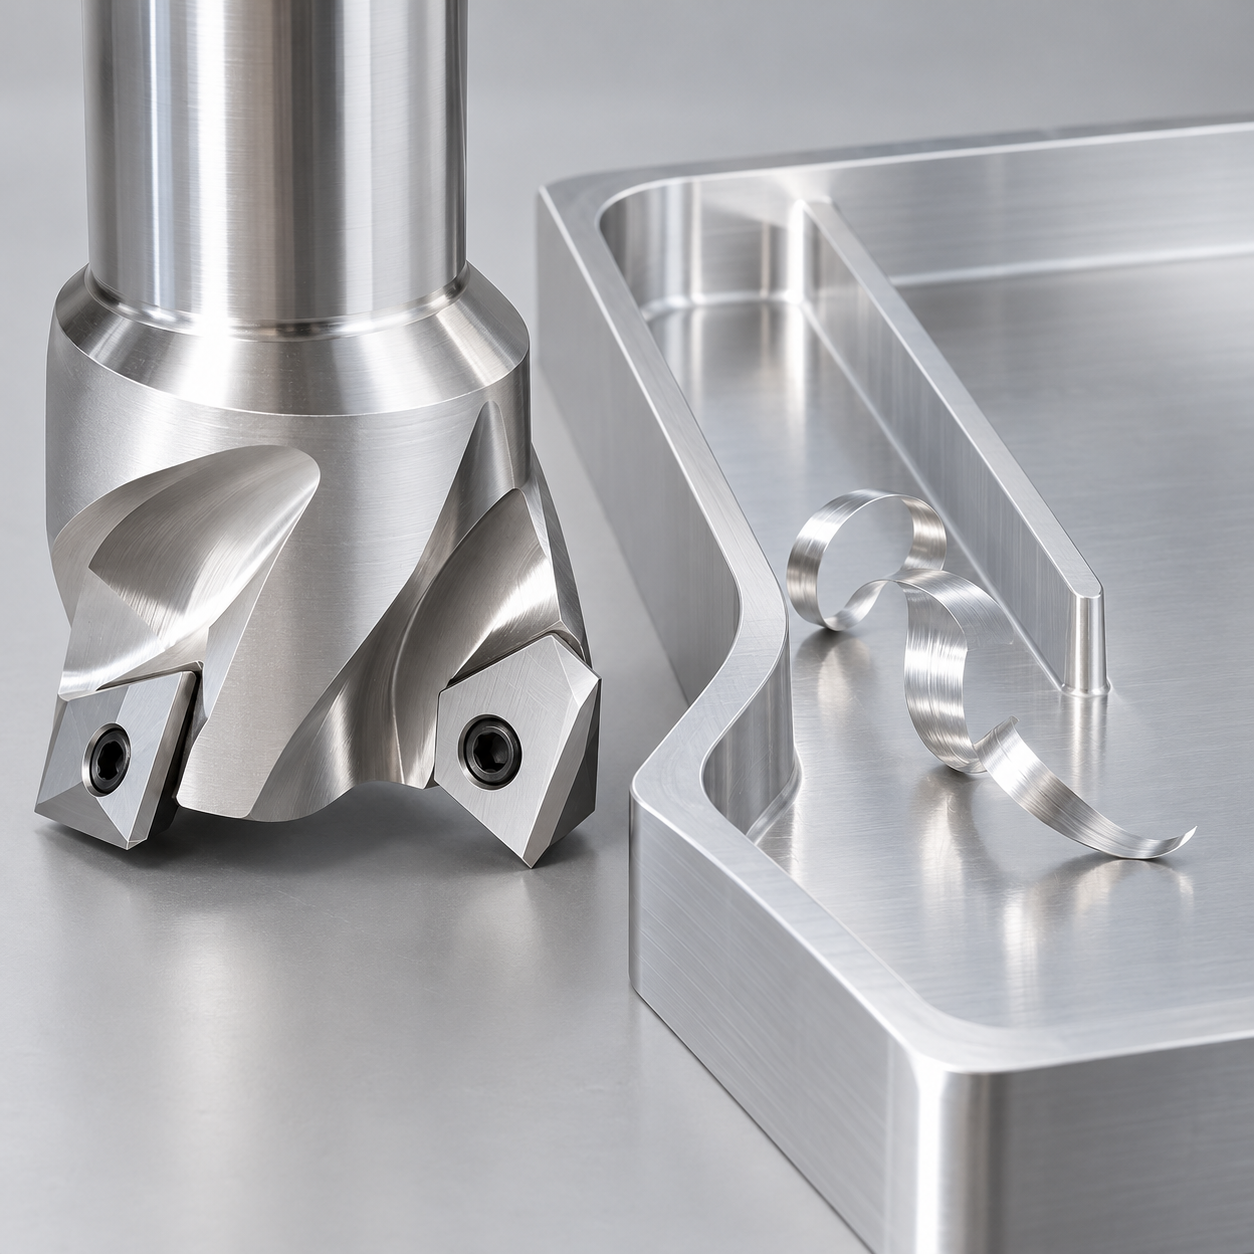
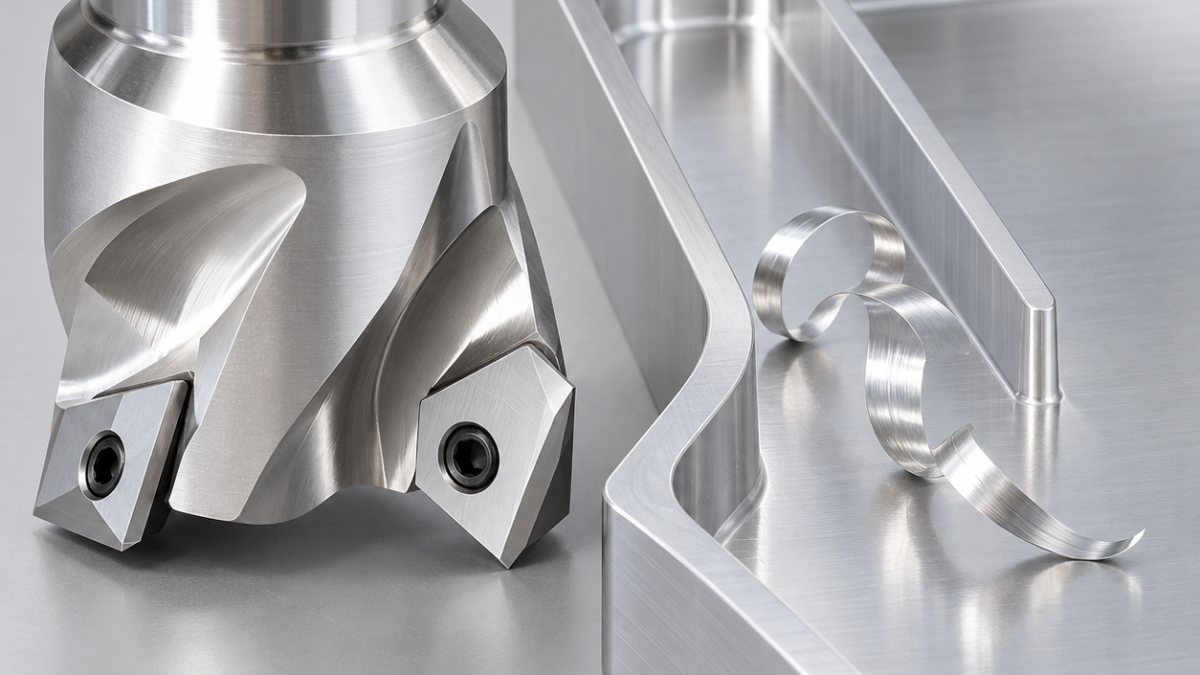
Для низкокремнистого алюминия стоит рассмотреть полированную APGT1604 с острой положительной геометрией вместо сильно упрочнённой стальной кромки. Это не правило обо всех APGT или всех покрытиях. Условный лоток из 6061-T6 имеет рёбра высотой 12 мм, которые должны получить толщину 2,5 ±0,05 мм.
Планировать обе стороны ребра вместе
Если один канал уже закончен, а соседний ещё имеет большой припуск, жёсткость меняется во время обработки. Для примера заданы Ra 1,6 мкм, переход не больше R1 и фаска 0,2 мм. Подтверждённый R0,8 допустим в основании; сокращённый код не гарантирует совпадение толщины, отверстия и опор другого изготовителя.
Карта инструмента и выхода стружки
| Участок | Комплект | Причина |
|---|---|---|
| Открытые каналы | Корпус Ø25 на два зуба под APGT1604, полированная положительная геометрия; мелкозернистый карбид без покрытия для низкокремнистого алюминия. | Сильно округлённая стальная кромка может давить и размазывать материал. |
| Стороны ребра | Цельная Ø8, три полированных зуба, малый радиус в пределах R1, точная цанга и минимальный вылет. | Проходящий по размеру корпус не всегда лучше для гибкой стенки. |
| Полосы дна | Целая острая APGT, проверенный лёгкий проход, контроль осевой высоты. | Нельзя чистить прилипшим алюминием на кромке. |
| Верх ребра | Фасочная Ø6, два зуба, 90°. | Не снимать лишний металл с узкой полосы. |
Баланс припуска до последнего прохода
Поддержать толстое основание, зажать периметр без коробления. Черновые каналы проходить попеременно, оставив вначале около 0,25 мм с каждой стороны. Полуобработать обе стороны и только затем выполнять окончательный контур. Ограничить радиальный контакт и выбрать направление по имеющейся опоре. Для стенки 12 мм не нужна избыточно длинная режущая часть.
Совместимая смазка и СОЖ должны направлять стружку из канала, не на готовое ребро. Полировка канавок не делает повторное резание безопасным. Скорость проверяют по сплаву, пределу корпуса, балансировке, мощности и патрону. Почти нулевые проходы могут натирать алюминий. При наросте сначала проверить смазку, биение и толщину стружки.
Две проверки вместо одной коррекции
Измерить толщину вверху и внизу при лёгкой поддержке, затем повторить после освобождения и стабилизации температуры. Постоянное смещение отличается от конусности или изгиба. Отдельно проверить основание, переход и заусенец. Полезны материалы о выводе алюминиевой стружки и выборе PCD для абразивных сплавов.
APGT1604 всегда заменяет APKT1604? Нет. Необходима проверка опор, отверстия, толщины и огибающей.
Без покрытия всегда лучше? Нет; здесь выбран низкокремнистый материал. Абразивный алюминий может потребовать иной сплав или PCD.