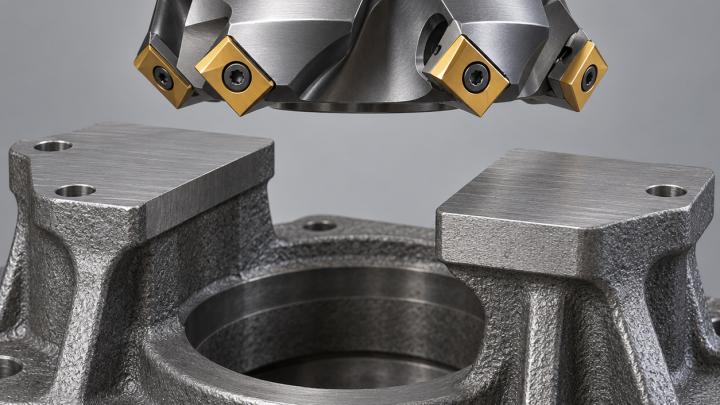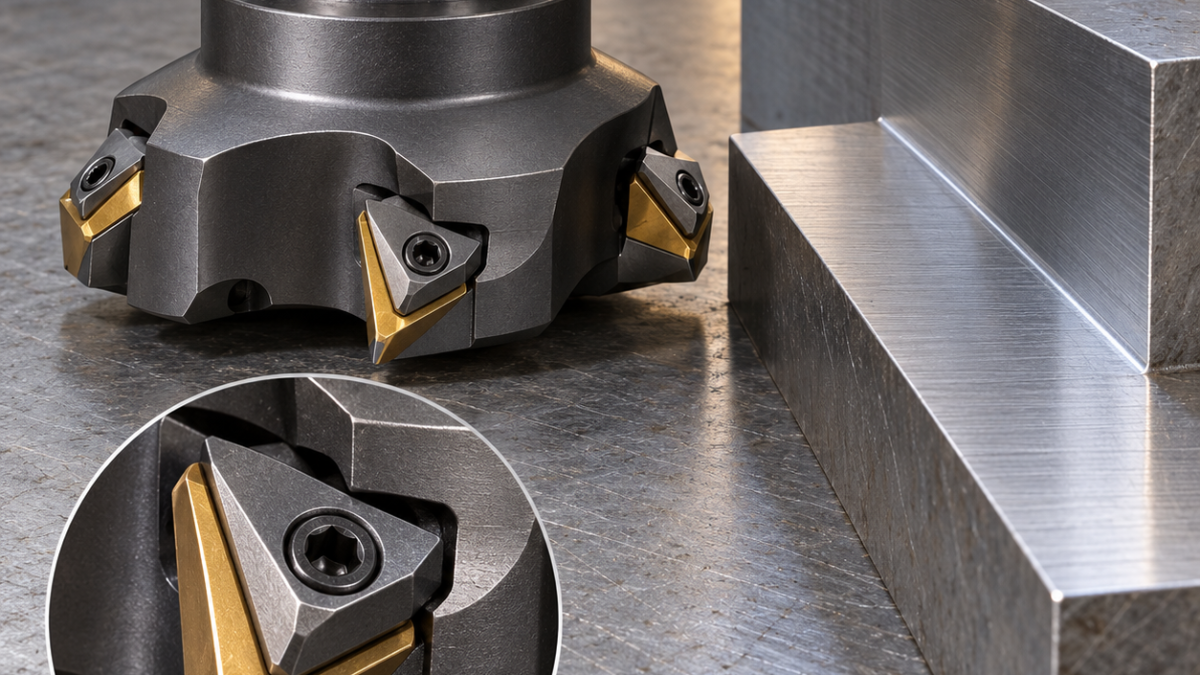
Русский: TPKN2204: подбор треугольной пластины
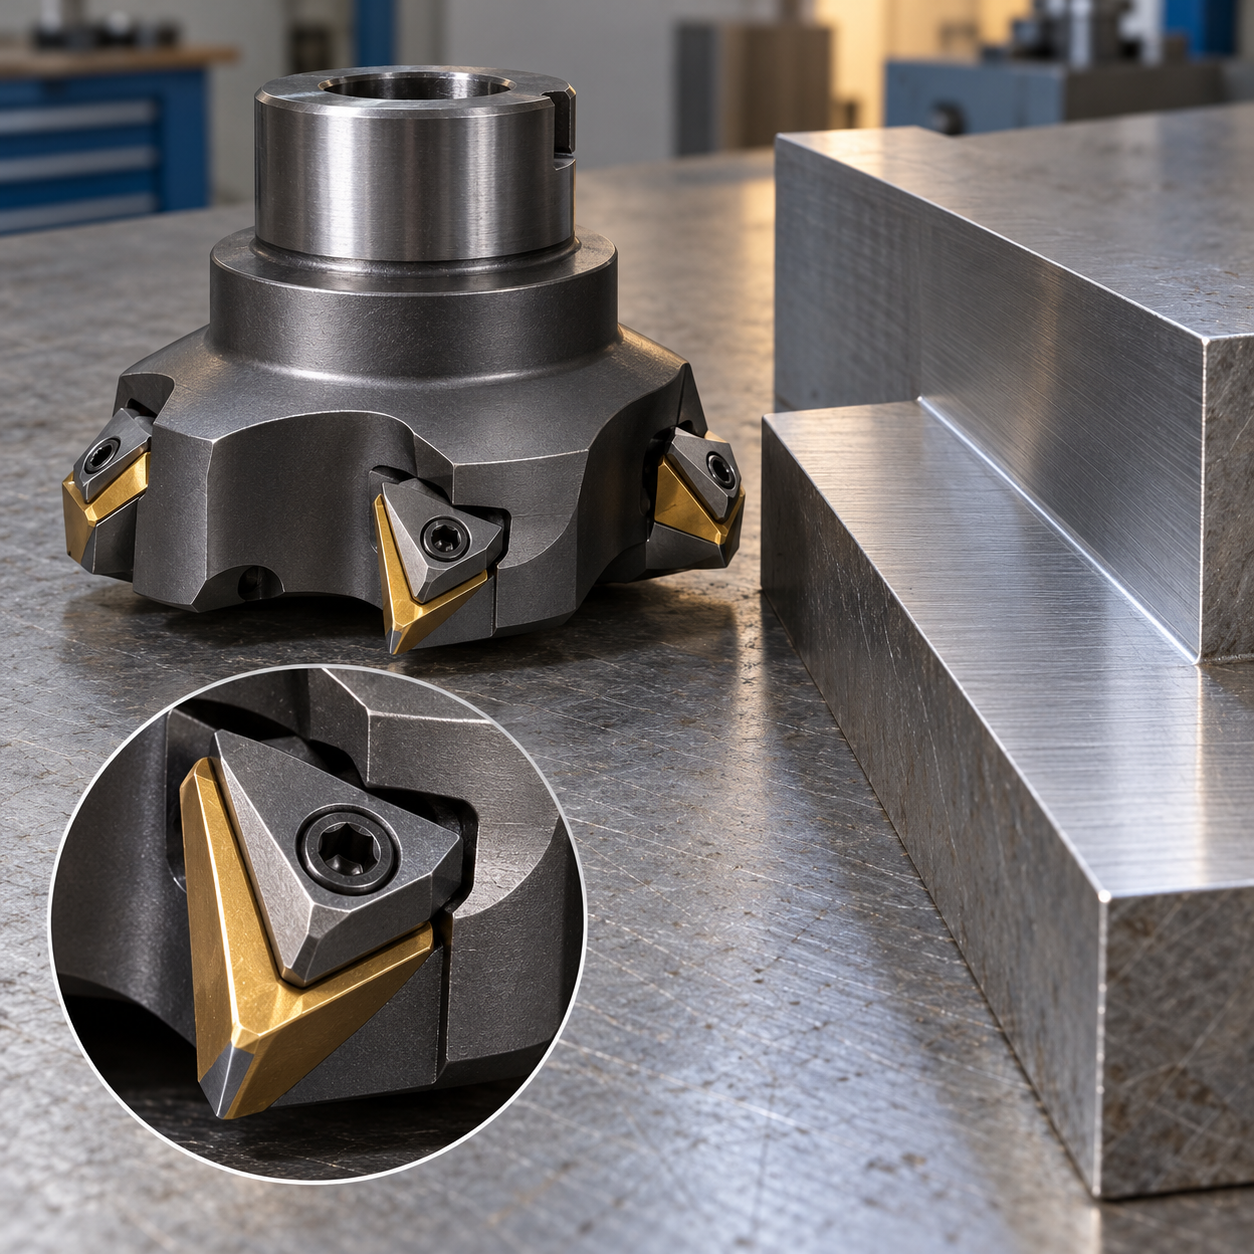
При замене TPKN2204 сначала определяют корпус и прижим, а не покупают похожие треугольники. Контур пластины не задаёт угол фрезы. В условном ремонтном задании документированный корпус 90° обрабатывает широкую полку нормализованной стальной направляющей. Использовать старую фрезу можно лишь при исправных гнёздах и креплении.
Восстановить сведения о сборке
По маркировке найти список пластин, прижимы, винты и предельные обороты. Осмотреть опоры с увеличением. Запрещено приспосабливать другой треугольник сверлением пластины или шлифованием прижима. Верхний прижим должен давить на предусмотренную область и не закрывать рабочую кромку. Повреждённое гнездо неправильно устанавливает даже новую дорогую пластину.
Инструмент по элементам полки
| Элемент | Выбор | Ограничение |
|---|---|---|
| Широкая полка и уступ | Документированный корпус Ø63, пять зубьев, 90°, под точный вариант TPKN2204; карбид для стали с рекомендованным покрытием и средней подготовкой, короткая оправка. | Треугольная форма не гарантирует общий угол и прижим. |
| Стена высотой 10 мм | Целые индексированные кромки, проверенная осевая способность, малый радиальный припуск. | Длина стороны не равна допустимой глубине. |
| Концевой R4 | Цельная Ø6, четыре зуба, покрытый карбид, короткая рабочая часть и точная цанга. | Ø63 не формирует малый концевой элемент. |
| Фаска 0,4 мм | Ø8, три зуба, 90°. | Не зачищать базовую стенку произвольным абразивом. |
Проверить корпус до сравнения сплавов
Установить деталь на поддержанные параллели с боковым упором. Полка в примере шириной 48 мм и высотой 10 мм. Назначить смещённый вход, проверить зазоры прижимов и умеренные осевые слои. Начальные припуски 0,15 мм по радиусу и 0,20 мм на дне являются планом пробы, не гарантированными режимами.
После предписанного момента затяжки проверить радиальную и осевую высоту зубьев. Если одно гнездо остаётся высоким с несколькими исправными пластинами, исследовать корпус. Чистить стенку при равномерном остатке; следы на дне оценивать отдельно. Соблюдать режим марки, обороты корпуса и вместимость стружечных карманов, не удваивать подачу из-за крупного треугольника.
Когда пробу прекращают
Трещина прижима, сорванная резьба, смещённый металл гнезда или неизвестный крепёж требуют остановки. Заменить детали либо обратиться к квалифицированной инструментальной службе без самодельного силового ремонта. Убирать стружку под прижимами, соблюдать постоянное охлаждение. Рост выходного заусенца и нарост на кромке служат ранним предупреждением.
Условные требования: высота ±0,03 мм, прямолинейность 0,04 мм на 120 мм, Ra 3,2 мкм. Проверять после снятия заусенцев и зажима, включая R4 и зазор сопряжения. См. диагностику повреждений и биение инструментальной сборки.
Одинаковых внешних размеров достаточно? Нет; нужны согласованные геометрия, опоры, прижим и список допуска изготовителя.
Новая система всегда дешевле на деталь? Сравнивают проверенную стойкость, надёжность наладки и чистовые операции, а не только цену коробки.