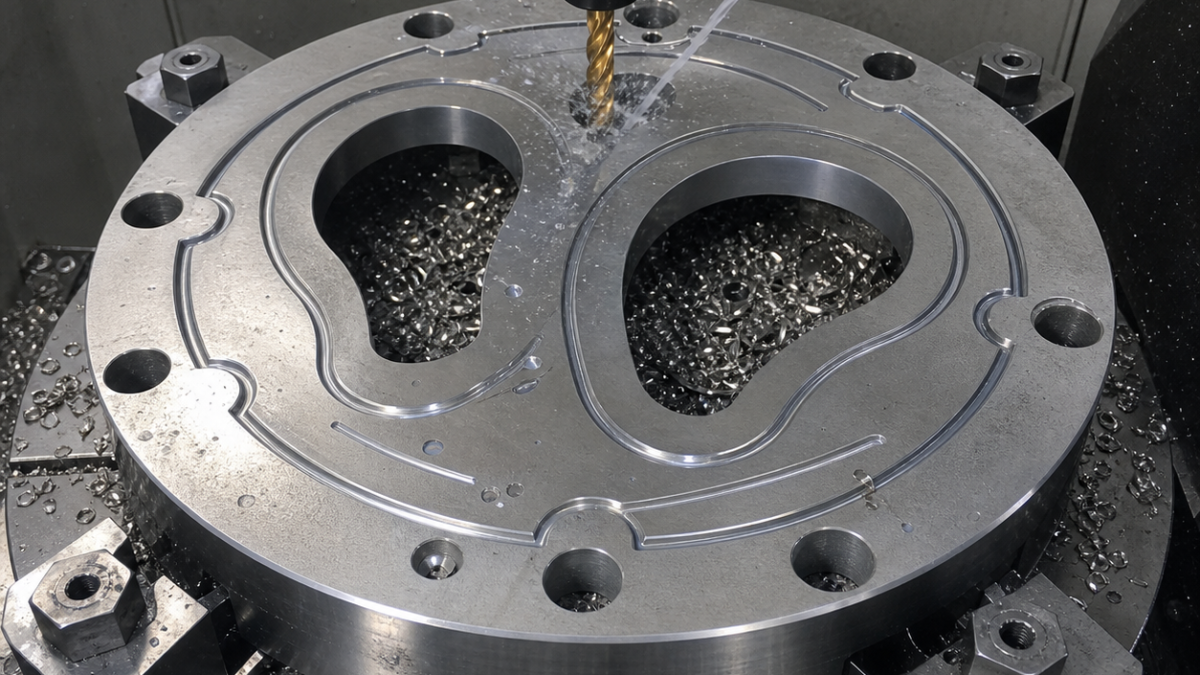
中文: Zr 702泵耐磨板配刀:肾形流道、密封槽与定位孔
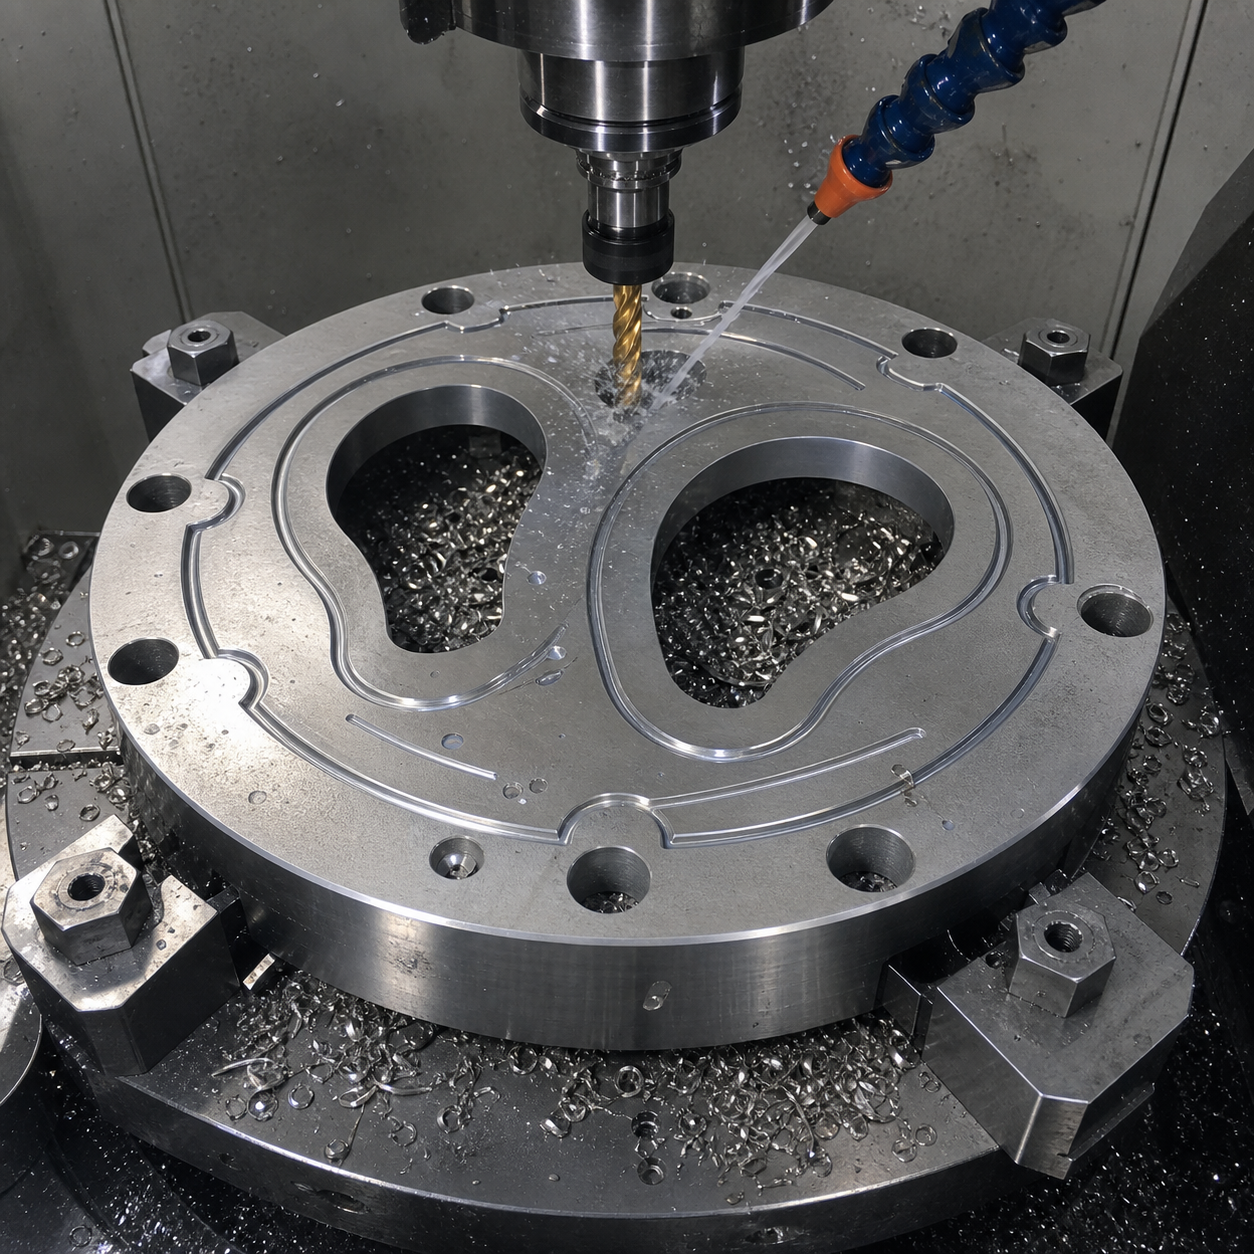
这类Zr 702化工泵耐磨板应从密封功能倒推配刀:18 mm深肾形流道用大容屑、锋利的开粗刀;2.2 mm窄密封槽用独立短刃槽刀;Ø8 H7定位孔采用硬质合金钻加精镗,才能把流道位置锁定到功能基准。本假设案例重点不是通用转速表,而是图纸特征与刀具一一对应。
图纸基准与配刀边界
A为泵侧密封平面,B、C为定向定位孔,中心孔只作让位。流道对A-B-C轮廓度0.04 mm,密封槽深0.45 ±0.03 mm,A面平面度0.025 mm、Ra 0.8 µm,密封边只允许最大0.10 mm倒钝。锆导热差,细小新鲜切屑具有反应风险,因此容屑槽、刃口锋利度和排屑方式必须在配刀时确定。
图纸特征—刀具选择表
| 特征 | 刀具与刀柄 | 选择及排除理由 |
|---|---|---|
| A密封面 | Ø50正前角面铣刀,抛光无涂层细晶刀片,轻微刃口强化 | 切削力小;负前角钢件面铣刀会增加挤压和拖抹。 |
| 肾形流道开粗 | Ø12三刃无涂层微粒硬质合金,35°螺旋,短刃,内冷液压刀柄 | 容屑充足;五刃涂层刀易堵屑并在回弹表面摩擦。 |
| 流道侧壁 | Ø6四刃不等分抛光刀,R0.2,缩颈24 mm,热缩刀柄 | 圆角强化刀尖;长球刀会产生扇形刀纹和额外轴向力。 |
| 2.2 mm密封槽 | Ø2两刃抛光硬质合金槽刀,刃长5 mm,精密筒夹 | 短刀稳定控制槽宽和槽底;Ø6刀无法满足小圆角。 |
| Ø8 H7孔 | Ø7.5内冷硬质合金钻+正角精镗头 | 精镗可修孔位;铰刀只会跟随偏斜预孔。 |
| 密封边倒钝 | Ø6两刃90°抛光倒角刀,最短悬伸 | 程序控制0.08 mm,避免手工碰伤密封带。 |
装夹、刀路与风险控制
第一序在三点硬支承和外围压紧的真空辅助夹具上加工A面及B、C预孔;第二序用A-B-C定位,流道下方采用让空按钮。Ø12刀螺旋下刀后以小径向吃刀量动态开粗,每侧留0.30 mm、底面留0.15 mm。Ø6先半精使余量均匀,再顺铣一刀精轮廓。密封槽最后加工,分两层下深并采用连续圆弧退刀,禁止在拐角停留。
冷却液持续覆盖切削区,收集和清运按下述材料专用安全流程执行;机内不得混入其他金属细屑,加工冷却不能代替储存安全评估。负载上升、侧壁发亮拖抹或出口毛刺变软变长,表示刀刃钝化或容屑槽堵塞,应立即查刀,不用降低进给继续摩擦。
密封槽的宽度补偿与深度验收分开处理
本例仍采用假设图纸中的2.2 mm槽宽及0.45 ±0.03 mm槽深。若刀具名义直径为Ø2.0 mm,直槽两侧精加工的刀心轨迹名义上分别偏离槽中心线0.10 mm。这只是几何计算,不是已验证的磨损补偿值:必须代入实测刃径,并核查跳动、挠曲和曲线段的扫掠包络。
| 密封特征的检查结果 | 刀具或装夹决策 | 改补偿前测什么 |
|---|---|---|
| 槽宽漂移,槽底深度合格 | 保留Ø2短两刃刀,查粘附后再调整横向轨迹 | 直段与圆弧段槽宽、实际切削直径 |
| 周向不同位置槽深变化 | 先查A面、落座和刀长,不急于整体改Z | 槽底相对邻近A面的深度,不只看夹具零点 |
| 密封带边缘翻卷或拖抹 | 检查槽刀锋利度及独立倒角刀 | 倒钝量和剩余密封带,不能靠手磨掩盖 |
流道粗、半精后清洁并重新落座,防止A面下夹屑。自由状态平面度与夹紧状态槽深分别验收。光学或接触式方法必须能真实分辨窄槽底部,测针搭在两侧槽肩上不算测到槽深。补偿前后使用相同测点,避免宽度改善却把槽底切深。
试切计算记录可参考切削参数专题,前序流道的刀具可达性与残料判断见型腔配刀专题;这些都不能代替成品密封槽的独立验收。
只凭刀具直径能判定密封槽合格吗?
不能。Ø2名义刀径不能证明槽宽、深度和密封带状态;必须结合正式图纸的槽宽公差、测量能力与过程实测值。
加工冷却不能代替切屑储存安全
加工冷却与切屑储存是不同的安全环节。收集方式、含水状态、容器和清运应依据材料供应商现行安全资料及工厂批准的锆材流程;潮湿细屑仍有起火或爆炸风险,不能把“湿”理解为自动安全。发生燃烧时撤离并执行受训的应急程序,不能照搬普通冷却或喷水操作。
检验与搜索常见问题
零件热稳定后,三坐标建立A-B-C,在流道上、中、下三个深度扫描轮廓并测密封槽中心轨迹;精密孔规确认Ø8 H7,光学系统测槽宽和0.08 mm倒角,粗糙度仪避开孔口测A面,平台在自由状态检查平面度。
Zr 702应选涂层还是无涂层硬质合金?
本例优先锋利抛光的无涂层细晶刀具,避免为了耐热而采用钝化过大的刃口。
为什么2.2 mm槽不用2.2 mm成形刀?
Ø2刀可通过补偿轨迹分别控制两侧和槽底,成形刀磨损后会同时改变全部尺寸。
锆屑怎样安全管理?
持续排屑并执行工厂批准的锆材收集、储存和应急流程;不能仅凭切屑潮湿就判断安全。


