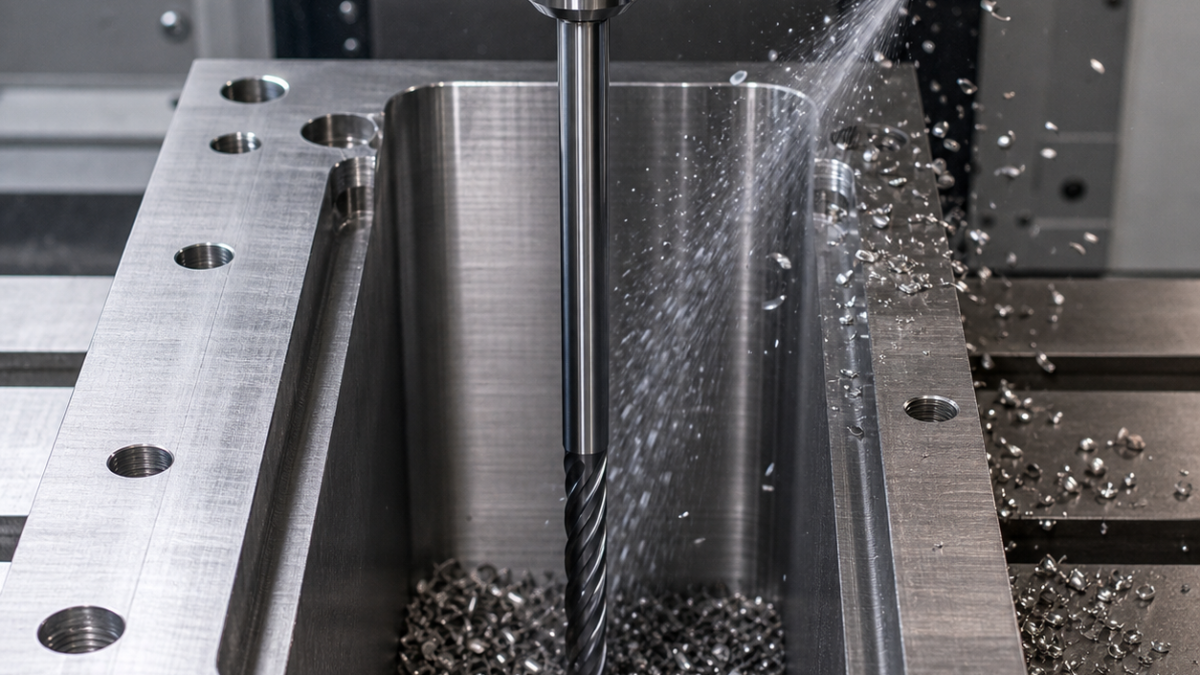
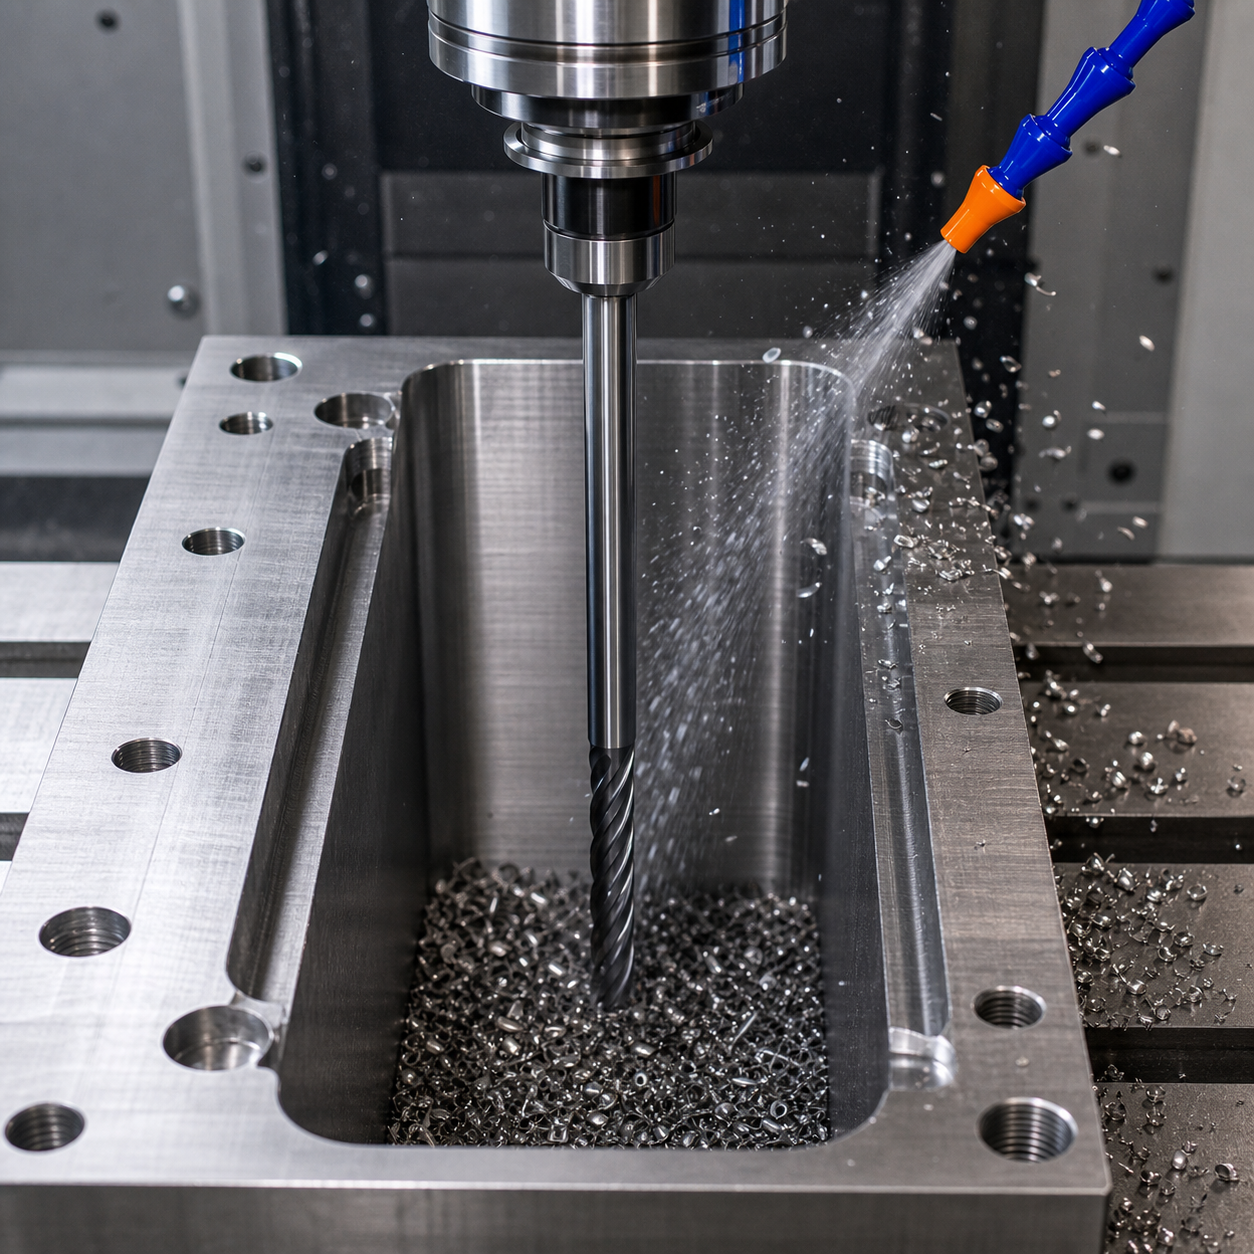
中文: 深型腔铣削专题:分段悬伸、排屑与残料控制
深型腔的关键是按深度划分配刀区域。每一层都使用能够到达的最短刚性刀具,只有被刀柄遮挡的区域才采用缩颈或长悬伸刀,并把排屑写进刀路。用一把超长刀从上到下会把振动、二次切削和锥度耦合在一起。
按深度、通道和残料选刀
在刀柄间隙发生变化的位置分层。上部用大直径短粗刀开通道;刀杆可以保留粗芯时用缩颈刀;底面和转角形成均匀余量后才上长悬伸精刀。选直径前同时比较深径比、最小圆角、刀柄包络、刃长和冷却路径。
| 特征/风险 | 配刀决定 | 排除方案 | 检测 |
|---|---|---|---|
| 上部开放区 | 按材料用最大短粗刀,2–5刃 | 从第一层就用长刀 | 残料图 |
| 刀柄受限中层 | 强刀芯缩颈刀、低跳动刀柄 | 无必要长刃 | 缩颈间隙与锥度 |
| 深角残料 | 小直径恒定吃刀清残料 | 隐藏满刀切削 | 转角余量 |
| 最终壁和底 | 独立长悬伸精刀、小余量 | 磨损粗刀精加工 | 锥度、Ra、台阶 |
建立选择路径而不是罗列刀具
铝材用2–3刃抛光大容屑槽并强制气冷或冷却液排屑;不锈钢和镍合金用韧性4–6刃几何、小径向吃刀并避免积热;淬硬钢强调刚性缩颈、小余量与气吹。高进给刀可快速开阔底面但必须留余量;球刀或桶形刀只有在接触点和有效直径建模后才适合三维侧壁。
当型腔入口允许刀体进入、过渡圆角较大时,可以把圆刀片粗铣纳入选择。RPMT10T3型腔开粗案例分析圆弧刃接触位置变化及留给小刀的残料,但不会把圆刀片等同于能精修所有狭小三维角部的球刀。
每个深度区都要闭环检测
刀柄遮挡前先测可达基准。分多深度检查侧壁锥度、底面台阶、转角残料、振纹波长与切屑划伤。最深区域无法目视时,用见证件或换刀门槛控制。只有排屑和残料稳定后,才能释放下一深度。
相关决策路径: 相关刀具与工艺参考1; 相关刀具与工艺参考2; 相关刀具与工艺参考3; 相关刀具与工艺参考4; 相关刀具与工艺参考5; 相关刀具与工艺参考6; 相关刀具与工艺参考7; 相关刀具与工艺参考8.
深型腔常见问题
长刃还是缩颈?短刃加缩颈通常保留更强刀芯。必须内冷吗?能到达切削区时有用,但不能把切屑压在底部。为何要清残料?避免小直径长刀突然遇到隐藏满刀余量。


