中文: Sialon陶瓷喷嘴座斜孔与薄出口边的数控配刀
这个假设案例解决的是一个很具体的搜索需求:图纸上同时有斜向喷孔、锥形密封座和很薄的出口边时,应该怎样选刀。这里不能按普通金属件思路用铣刀硬推,核心是减少崩边、控制磨削热,并保持喷孔轴线与密封锥面的关系。
图纸重点与风险
基准端面决定锥面位置,斜孔在锥面附近贯通,出口薄边最容易崩裂。表面粗糙度要求不是简单“最后抛一下”,而是要求前序留量稳定、夹具支撑充分、金刚石工具状态可控。与氧化锆陶瓷金刚石加工案例类似,风险来自脆性边缘而不是金属毛刺。
特征到刀具选择
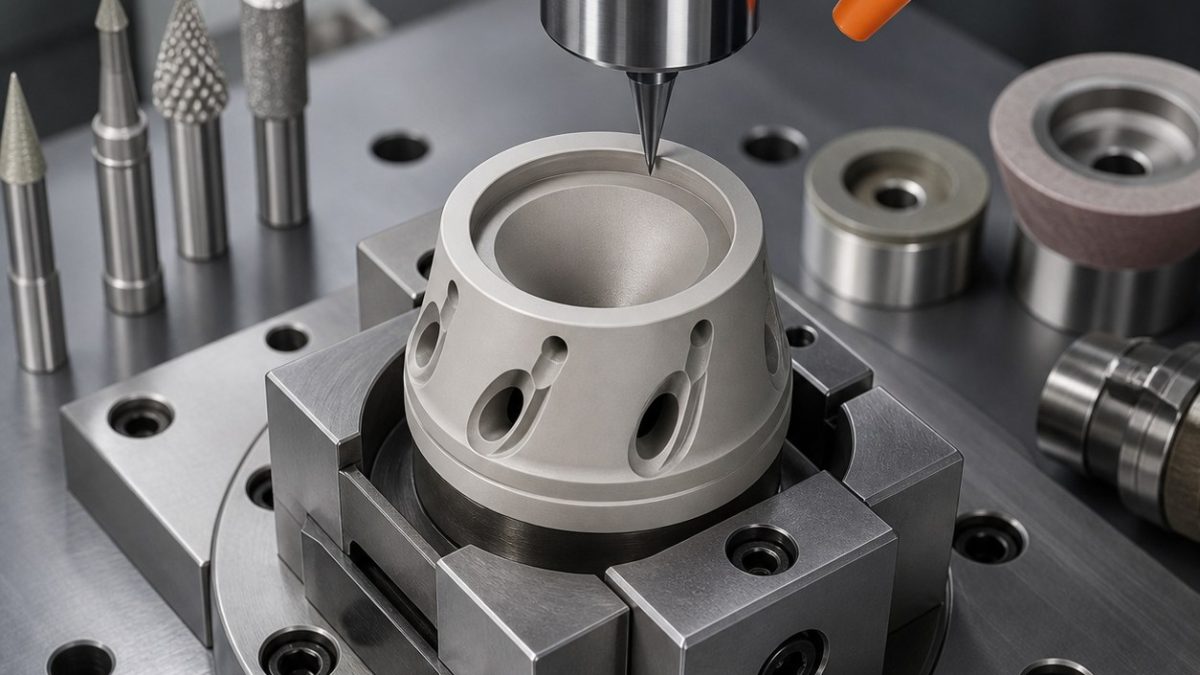
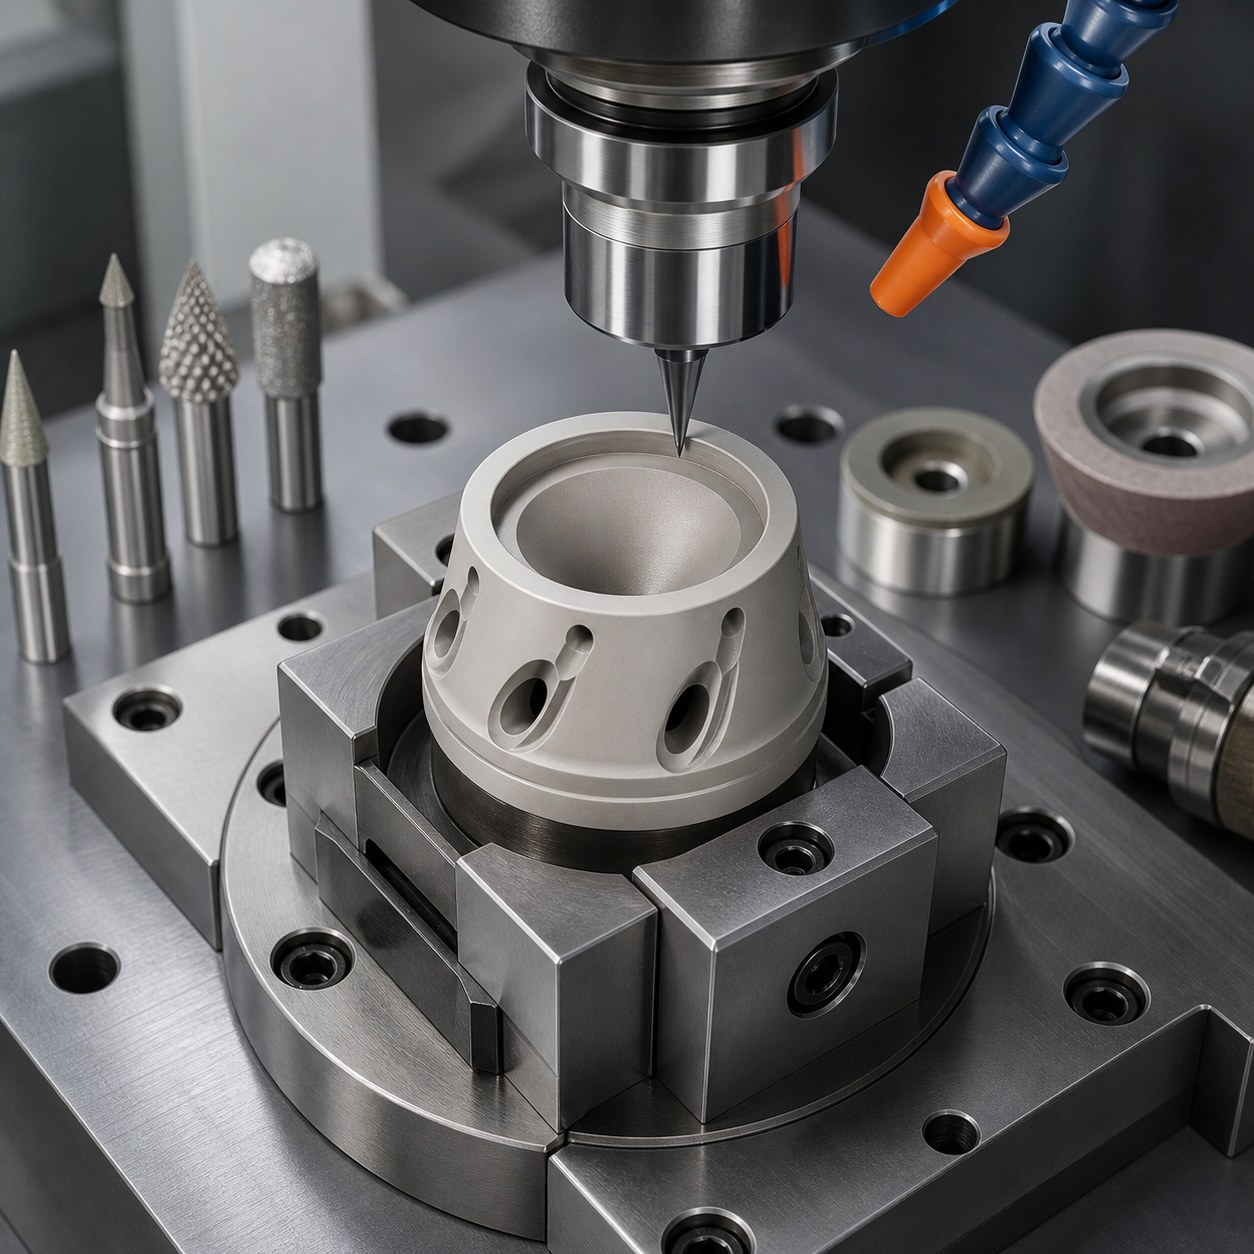
| 图纸特征 | 刀具选择 | 不用的方案 |
|---|---|---|
| 基准面和外圆修正 | 细粒度树脂结合剂金刚石砂轮 | 硬质合金面铣刀会诱发边缘微裂。 |
| 锥形密封座 | 修整后的金刚石成形砂轮 | 球刀扫面难保证连续接触带。 |
| 斜向喷孔 | 电镀金刚石套料钻配短导套 | 普通麻花钻会偏摆并拉裂出口。 |
| 薄出口边 | 小直径金刚石倒角针轻触 | 手工油石容易倒圆过量。 |
工艺、装夹与检测
推荐流程为端面磨削、软支撑定位、金刚石点定位、斜孔磨削、锥面精磨、出口轻倒钝。夹具采用真空辅助加仿形托座,冷却液要过滤,避免粉尘重复划伤。检测包括显微镜看崩边、角度销或影像测孔轴、锥面接触带和自由状态复检。更多资料可见 AXKXA技术文章。
常见问题
能不能用硬质合金刀直接加工Sialon?陶瓷关键面通常应选金刚石磨削工具,硬质合金更多用于辅助夹具或软材料部件。
最该控制什么?斜孔出口崩边和密封锥面连续性。
怎样判断工具寿命?看砂轮堵塞、边缘发白、负载上升和表面划痕。