Case basis: This is a realistic hypothetical CNC tooling case for process-planning education, not a verified customer project.
中文: 316L 卫生级阀体 CNC 案例:洁净孔精加工、螺纹铣削与密封面策略
316L 卫生级阀体的孔、螺纹和密封面工艺
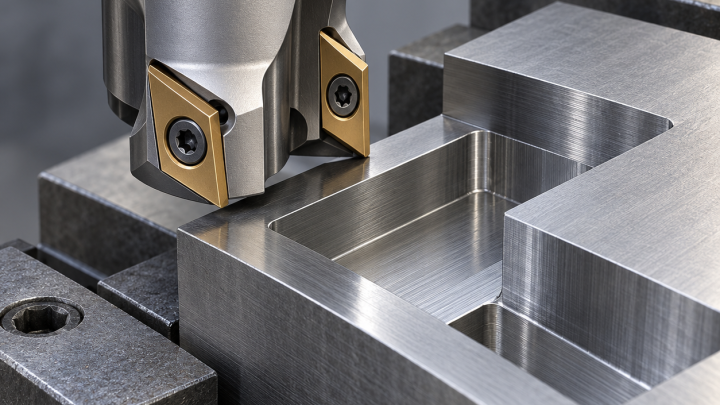
316L 卫生级阀体通常有内孔、侧向螺纹口、法兰面和密封面。图纸强调内孔过渡和密封表面时,刀具方案要避免加工硬化、撕裂毛刺和后续工序划伤。
图纸特征如何影响刀具选择
- 内孔需要平顺过渡,不能有明显振纹和停刀痕。
- 侧向螺纹口在 316L 上攻丝扭矩和断屑风险较高。
- 密封面完成后必须避免夹伤和切屑拖伤。
- 深孔镗削时不锈钢切屑容易二次切削。
刀具与工艺方案
- 内孔粗镗保留稳定精镗余量,最后用受控精镗保证表面。
- 端面和插补口采用适合不锈钢的涂层硬质合金刀具。
- 侧孔优先考虑螺纹铣削,降低扭矩并提高螺纹质量可控性。
- 密封面安排在重切削后完成,并在后续工序保护。
量产前的风险控制
- 避免内孔和密封面停留造成刀痕。
- 冷却方向要帮助排屑,减少不锈钢切屑二次切削。
- 螺纹检测不能依赖强拧通规掩盖加工硬化问题。
- 去毛刺工序不要破坏最终密封表面。
常见问题
- 为什么用螺纹铣而不是攻丝?316L 中螺纹铣削扭矩低,断刀风险更可控。
- 密封面什么时候加工?通常放在重切削完成之后。
- 316L 内孔表面差的原因是什么?摩擦、切屑二次切削和镗杆不稳定最常见。