中文: Invar 42光学隔圈薄环筋与定位槽的数控配刀
这个假设案例面向“低膨胀合金光学隔圈怎么选刀”的长尾需求。图纸重点是薄环筋、按角度分布的定位槽和高平面度基准面。Invar 42热膨胀小,但加工时仍会因为刀压、残余应力和装夹释放造成变形。
图纸逻辑
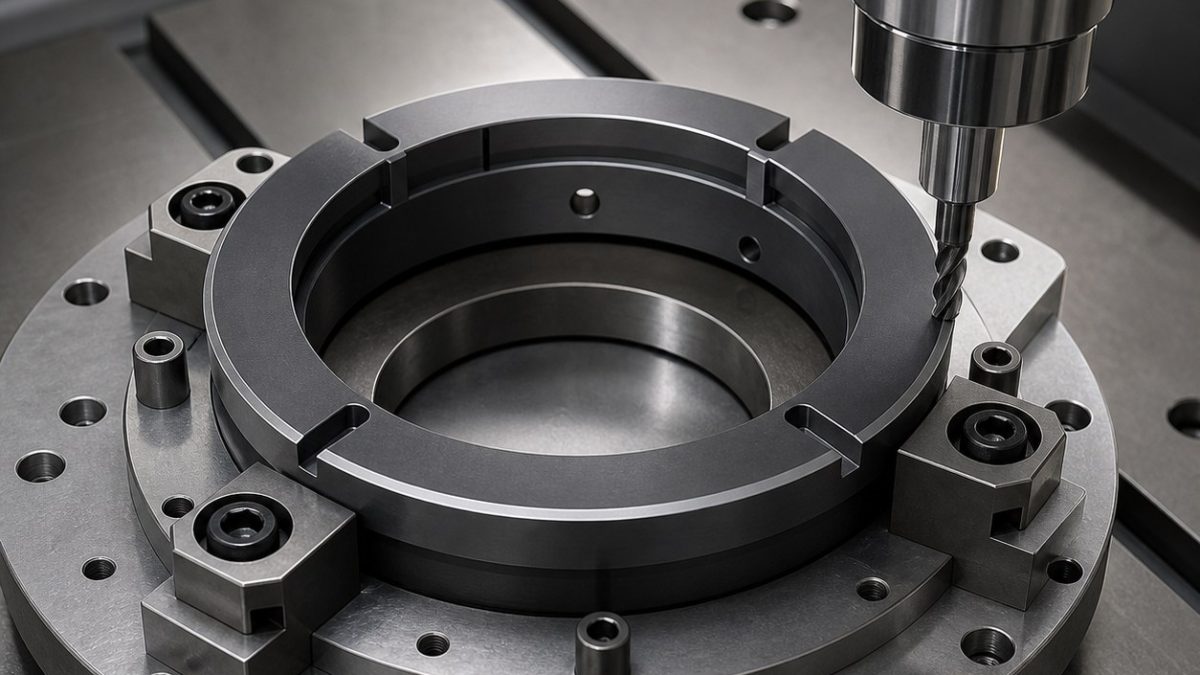
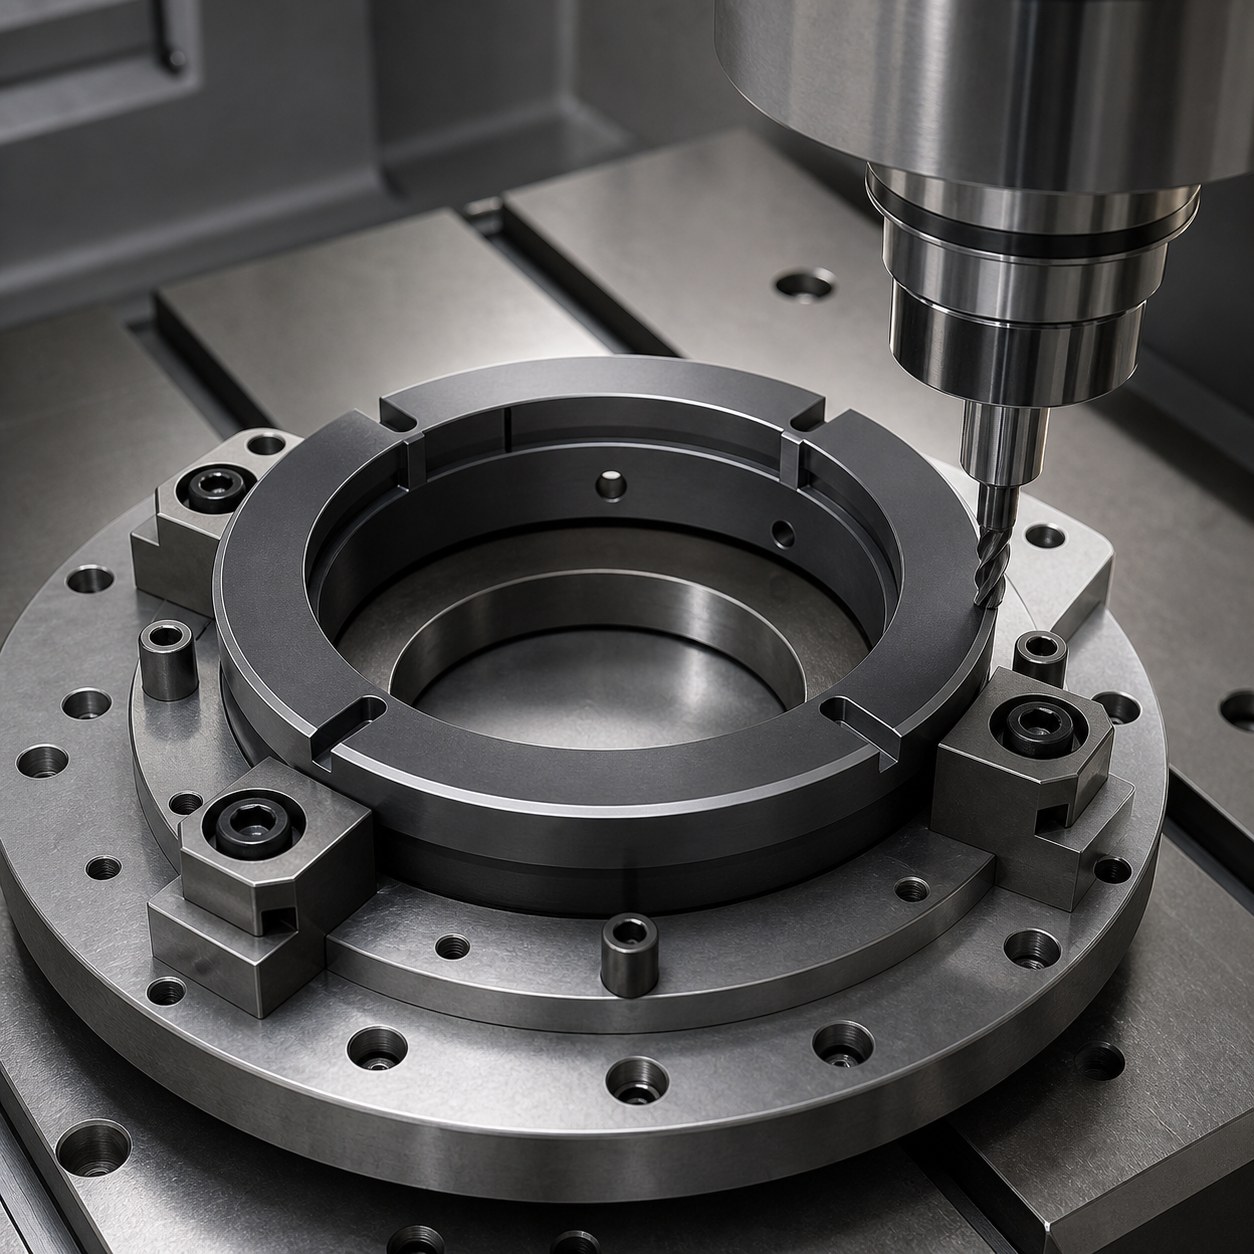
尺寸链不是单个槽宽,而是基准平面、环筋高度、定位槽角度和自由状态圆度。若先把所有槽粗完再找基准,隔圈可能已经释放变形。可参考残余应力控制文章,但本例还要考虑环形薄筋。
特征到刀具表
| 图纸特征 | 刀具与刀柄 | 选择理由 |
|---|---|---|
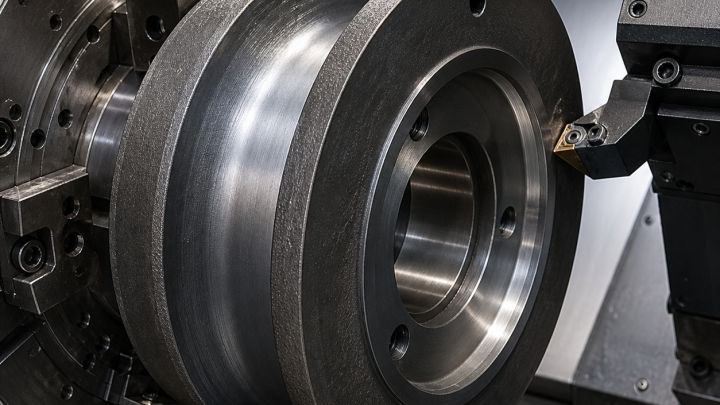
| 光学基准面 | 45度正前角面铣刀,抛光硬质合金刀片 | 降低轴向压力,减少平面度漂移。 |
| 环筋让位槽 | 6 mm五刃不等螺旋硬质合金立铣刀,AlTiN涂层 | 兼顾刚性、排屑和槽宽。 |
| 角向定位槽 | 3 mm圆角立铣刀,热缩刀柄 | 控制跳动,避免槽相位偏移。 |
| 环筋侧壁精修 | 4 mm锋利精修刀,微小径向余量 | 粗齿刀会拉毛边缘。 |
工艺与检测
流程采用双面轻切、粗加工、静置、基准面精加工、分组铣定位槽。冷却要稳定,检验前让零件温度均衡。粗糙度用轮廓仪,槽角度和筋高用CMM,自由状态平面度优先于夹紧状态尺寸。刀柄跳动控制可参考热缩刀柄稳定性文章。
常见问题
能不能全程大进给粗铣?不建议,薄环筋和基准面会受刀压影响。
涂层是不是关键?涂层有帮助,但锋利几何和跳动控制更关键。
先检测什么?先看自由状态平面度和圆度,再看局部槽宽。