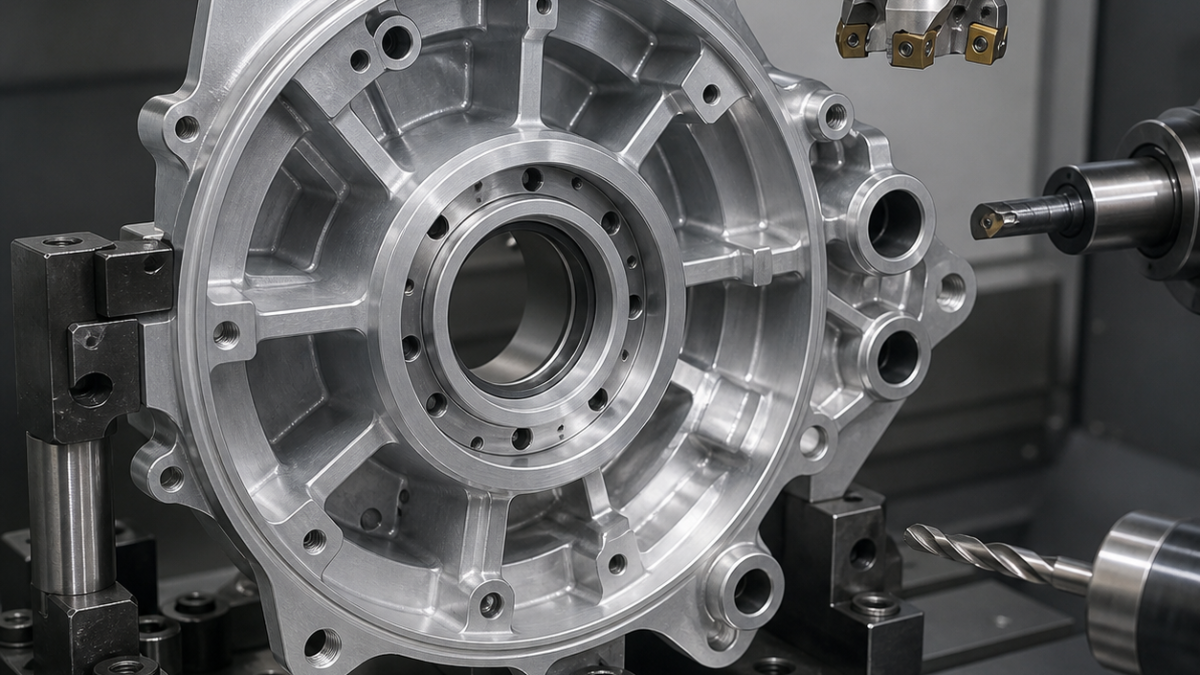
中文: EN AC-42100电机端盖配刀:轴承孔、定子止口与铸件偏移
EN AC-42100铸铝电机端盖的关键不是把外形铣亮,而是在同一基准装夹内完成轴承孔和定子止口。PCD负责含硅铸皮、密封面和精孔,短刃抛光硬质合金负责冷却口与薄安装耳,从而把同轴度风险集中在一次装夹内解决。
先读图纸基准,再处理铸件余量
A为后安装面,B为Ø72 H6轴承孔,C为一个定位孔;B与Ø184 g6定子止口同轴0.015 mm,A对B垂直0.02 mm,密封面Ra 1.6 µm。四个安装耳成品厚7 mm,铸件余量波动约1.2 mm。加工前探测三处毛坯垫、轴承毛孔和两个耳端,按实际余量调整刀路,不能以不规则外圆盲目找中心。
特征—刀具选择表
| 图纸特征 | 刀具与刀柄 | 选择理由 |
|---|---|---|
| A面及铸皮 | Ø63正轴向前角PCD面铣刀,带一枚修光刀,短平衡刀杆 | 耐硅磨损且密封面连续;小立铣刀会留下接刀纹。 |
| Ø72孔开粗 | Ø32可转位镗杆,抛光正角硬质合金刀片,液压连接 | 可适应铸孔偏心;大直径插补铣削易把薄壳铣成多棱。 |
| Ø72 H6精加工 | PCD刀尖精镗头,R0.4,最短悬伸 | 微调直径并保持低磨损;大铰刀不能修正孔位。 |
| Ø184 g6止口 | 模块化桥式PCD精镗刀,动平衡 | 与B共用主轴轴线;分开圆弧插补会叠加热误差。 |
| 冷却接口 | Ø8三刃抛光硬质合金钻铣刀,内冷液压夹头 | 螺旋进入断续铸皮且排屑稳定。 |
| 7 mm薄耳 | Ø10三刃抛光刀,38°螺旋,短刃,R0.2 | 径向力低;多刃钢件精加工刀易颤振和积屑瘤。 |
| 轴承口倒角 | Ø12单刃PCD 90°倒角刀,预调刀柄 | 清洁控制边缘,避免手工碰伤孔口。 |
夹具、粗精加工与刀寿命
夹具在轴承座附近支承三处铸造垫,摆动压板压厚筋,绝不压薄耳。探测后先加工A面,再用两次等量径向切深粗镗轴承孔,并在内部筋仍有支撑时半精定子止口。零件短暂热稳定后,PCD精镗刀在不松夹的情况下依次完成B与止口。
冷却口安排在精孔之后,但从开放端螺旋进刀并严格冲屑,避免断续屑划伤B孔。安装耳按1-3-2-4交替半精,各留0.25 mm,再以恒定吃刀量精轮廓。含硅颗粒、夹砂和铸皮波动是主要刀寿风险;主轴负载上升、孔内修光线异常或锥度增加时,应查PCD刀盒和跳动,不能只改补偿。
检验与常见问题
气动量仪在两个深度和规定温度测Ø72 H6;三坐标建立A-B-C后报告止口同轴度、A面垂直度、耳孔位置和冷却口出口。圆度仪区分刀具颤纹与铸件松弛,粗糙度仪测A面和轴承座,定子止口用功能通规轻配检查。
轴承孔和定子止口为什么同装夹完成?
两者同轴关系比它们相对毛坯外形更重要,共用主轴轴线可消除换夹误差。
EN AC-42100必须全部用PCD吗?
不需要。精孔和密封面用PCD抵抗硅磨损,断续冷却口和安装耳用抛光硬质合金更经济。
铸孔偏芯怎样处理?
先探测功能毛坯并计算各方向余量,保证最小壁厚后再开粗,不能简单移动成品孔。
相关案例:轴承轴线基准控制与铝件接口和密封面加工。


