中文: 按材料、刀具几何与吃刀量选择硬质合金立铣刀切削参数
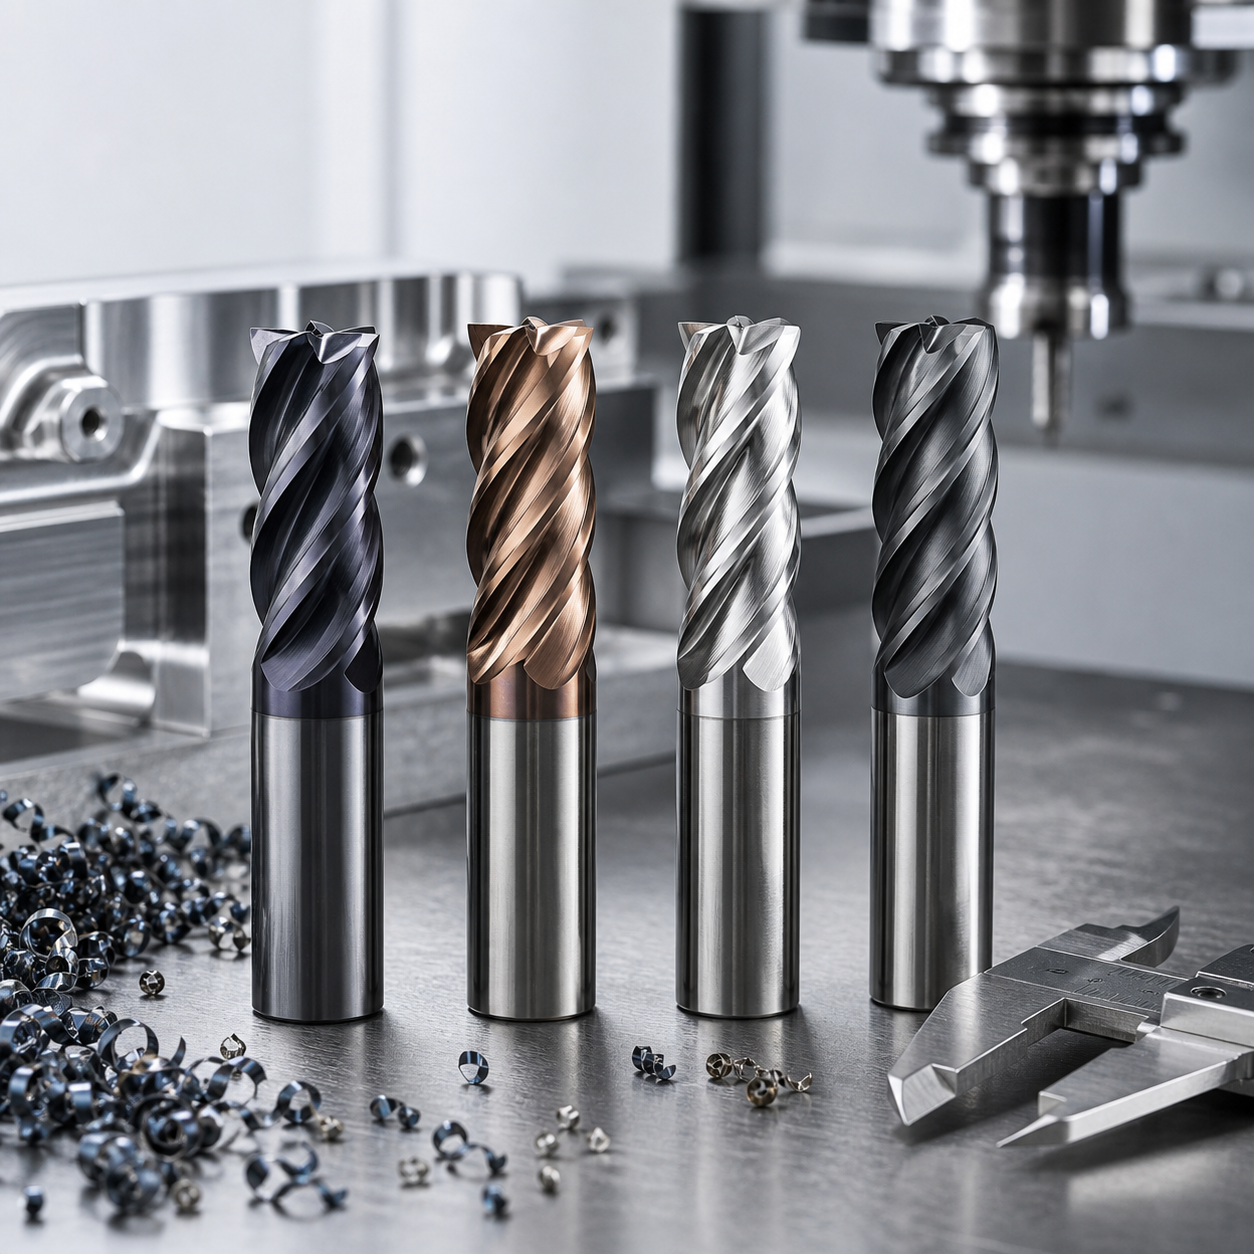
可执行的硬质合金立铣刀参数方案,起点是材料与图纸特征,而不是复制一组转速进给。先定几何和涂层,再根据刀具厂建议的线速度与每齿进给计算,最后按径向减薄、悬伸、进刀方式和机床限制修正。下列数值是用于假想工况的决策范围,不是对所有现场的产量承诺。
从图纸建立参数记录表
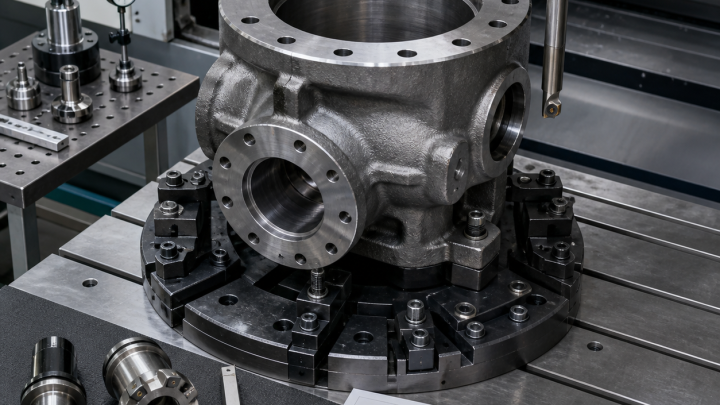
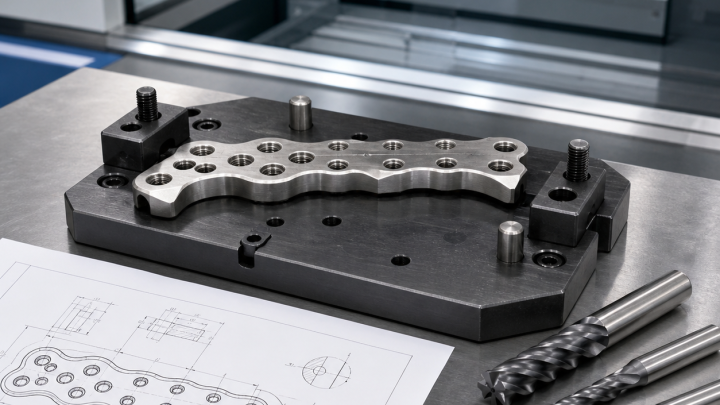
记录材料牌号与状态、刀径、有效刃长、圆角、刀柄、实测跳动、径向吃刀ae、轴向深度ap,以及工序是开槽、侧壁、型腔还是精加工。10 mm五刃钢件粗加工刀在10%径向吃刀时,与三刃铝用开槽刀满槽切削的进给逻辑完全不同。薄壁或长悬伸工况,系统刚性可能先于硬质合金强度成为上限。
| 材料与特征 | 硬质合金刀具方案 | 参数起始逻辑 | 排除条件 |
|---|---|---|---|
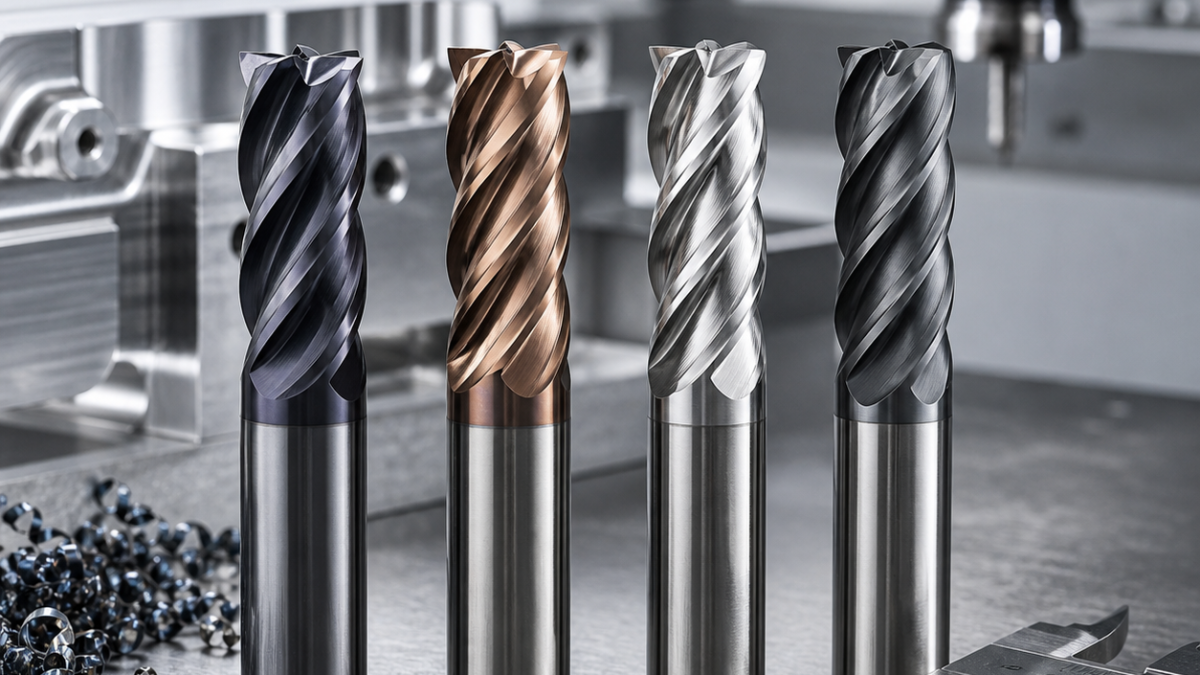
| 6061型腔,排屑开放 | Ø10三刃、抛光大前角、无涂层/ZrN、液压刀柄 | 高线速度;fz取厂家起值;自适应粗铣ae 8–15% | 出现积屑瘤时仍坚持使用AlTiN |
| 304不锈钢侧壁 | Ø10五刃不等螺旋、韧性亚微米基体、AlTiN/AlCrN | 中等线速度;过拐角不断进给;ae 6–10% | 停顿、轻擦或使用过长弱刀柄 |
| Ti-6Al-4V深腔 | Ø8四刃、锋利加强刃、TiAlN类PVD、内冷 | 低线速度、恒定吃刀、ae 5–8%控热 | 满槽埋刀或二次切削热切屑 |
| 淬硬钢精加工 | Ø6球刀/圆角刀、4–6刃、细晶基体、AlTiN/AlCrN | 小余量、稳定接触,按曲面有效直径计算 | 浅接触仍按球刀名义直径算转速 |
先计算,再做四项修正
使用n=1000Vc/(πD),进给=n×z×fz。低径向吃刀使实际切屑厚度变薄时才提高编程fz;若跳动导致单刃承载,则必须反向下调。悬伸超过约3×D、装夹薄弱或断续进刀时继续降额,最后受主轴转速、功率、加速度和前瞻能力限制。不要用全程降进给掩盖加速度问题,应平滑刀路并保护转角进给。
粗、半精、精加工应分开配刀
圆角粗铣刀承担余量和热量;半精刀恢复可预测的壁面并留下均匀余量;锋利精刀控制尺寸和表面。用同一把磨损刀完成三道工序,会把粗加工磨损直接传给最终公差。精孔或密封壁采用短刀柄,补直径磨耗前先测刃部跳动。不能仅因“够得到”就选长刀,缩颈刀或分段装夹通常弯曲更小。
换参数前先读取证据
稳定切削应得到厚度和颜色一致的切屑。负载升高且切屑发亮,常见原因是实际切厚太小或刀刃磨损;固定节距振纹指向动力学或跳动;每次进刀后崩刃则应检查吃刀突变和刀路。测量成品尺寸、壁锥度与Ra,按真实切削时间记录寿命,并一次只改变一个变量。换刀应综合后刀面磨损、沟槽磨损、崩刃、负载和表面趋势。
Related: feed-per-tooth calculation guide; tool-holder runout diagnosis; carbide edge-preparation guide.
转速受限后,怎样把进给算对并留下验收记录
以下只演示计算,不是某一种材料的推荐参数。假定Ø10 mm四刃立铣刀在实际吃刀条件下,厂家认可的起点为Vc=120 m/min、fz=0.040 mm/齿,计算得到约3820 r/min、611 mm/min。若批准的主轴或装刀总成上限是3000 r/min,应把进给重新算成480 mm/min;保留611 mm/min会使编程每齿进给升至约0.051 mm。
| 工艺卡记录项 | 原计算值 | 限制到3000 r/min后 |
|---|---|---|
| 主轴转速 | 3820 r/min | 3000 r/min |
| 编程每齿进给 | 0.040 mm | 0.040 mm |
| 直线进给 | 611 mm/min | 480 mm/min |
| 实际线速度 | 120 m/min | 94.2 m/min |
工艺卡还应注明fz是否已经包含切屑减薄修正;本算例没有另加修正。必须另查内角最大包角、切入方式与控制器进给模式,直线公式不能直接证明内圆插补安全。首次比较保留同一刀柄、夹具和刀具悬伸,检查尺寸漂移、侧壁锥度、毛刺及刃口磨损后,才判断增加去除量是否可接受。
Ti-6Al-4V支架的支承与加工顺序说明算对进给后仍要检查刚性;Zr 702窄密封槽案例则展示另一种限制:功能槽由独立小刀和实测残料控制,不能沿用大刀开粗的进给。
降低转速后表面反而变差,怎么办?
先确认受限转速仍在厂家可用范围内,再查粘附、跳动和排屑,不要立刻加进给。计算自洽不等于该材料和该工序一定适用。
切削参数常见问题
能直接复制样本参数吗? 不能,它只是针对指定刀具、刀柄和材料状态的受控起点。先改哪个参数? 先确认跳动与实际吃刀量,再调整每齿进给。为什么降进给反而缩短寿命? 切厚低于刃口钝圆后会变成擦削,产生热量并使表层加工硬化。