This is a hypothetical tooling decision guide, not a claim about a customer project or verified production result.
中文: 低跳动刀柄如何配硬质合金立铣刀:TIR测量、诊断与修正
低跳动刀柄不能只看样本标称值,必须在刀具装入、锥面清洁并达到实际悬伸后测量总指示跳动TIR。四刃硬质合金刀只要偏心,单刃切屑厚度就会增加,刀具会在程序进给尚不激进时先出现崩刃、振纹和尺寸漂移。
从主轴到刃口建立跳动预算
先从图纸提取刀径、有效刃长、角部可达性、侧壁粗糙度和悬伸,再把误差分给主轴锥孔、刀柄接口、夹头或内孔、刀具柄部及伸出长度。先用认证检验棒检查裸主轴,否则更换刀柄可能只是暂时掩盖脏污锥面。
按图纸特征选择刀柄
刚性型腔用12 mm变螺旋粗铣刀时,抗拉刀和夹持力更重要,可选动力夹头或优质热缩刀柄;3 mm窄筋刀更适合精密液压或热缩刀柄并缩短悬伸;长悬伸侧壁精加工在避让允许时选细长减振液压刀柄。普通ER只有在精密夹头、正确螺母、受控扭矩且不叠加变径套时才合适。
加工特征—刀具与刀柄决策表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择与排除 |
|---|---|---|
| 12 mm自适应粗铣型腔 | 4–5刃变螺旋硬质合金刀;热缩或动力夹头;短悬伸 | 优先抗拉刀;排除磨损通用夹头 |
| 3 mm微槽与窄筋 | 2–3刃超细晶粒刀;精密液压或热缩 | 优先低TIR;排除叠加变径套 |
| 高侧壁精加工 | 5刃避空颈精加工刀;细长液压刀柄 | 需要减振和避让;排除多余悬伸 |
| 批量倒角 | 3刃硬质合金倒角刀;精密ER | 验证跳动和扭矩后成本合理 |
先测量再修改切削参数
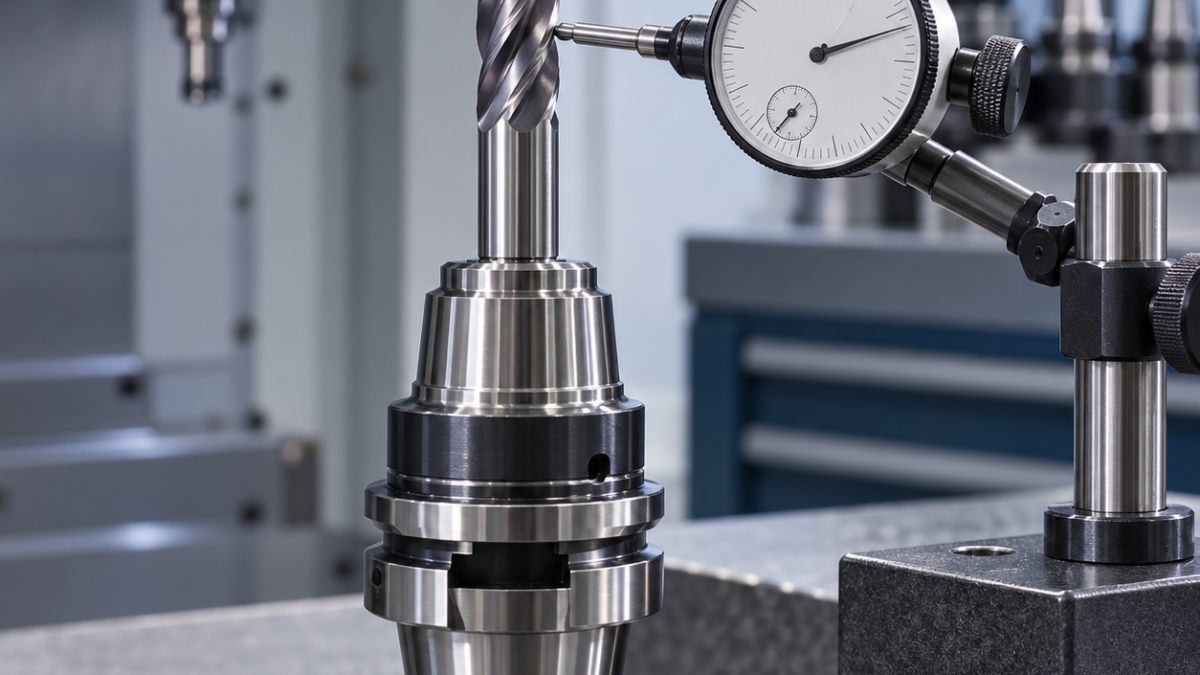
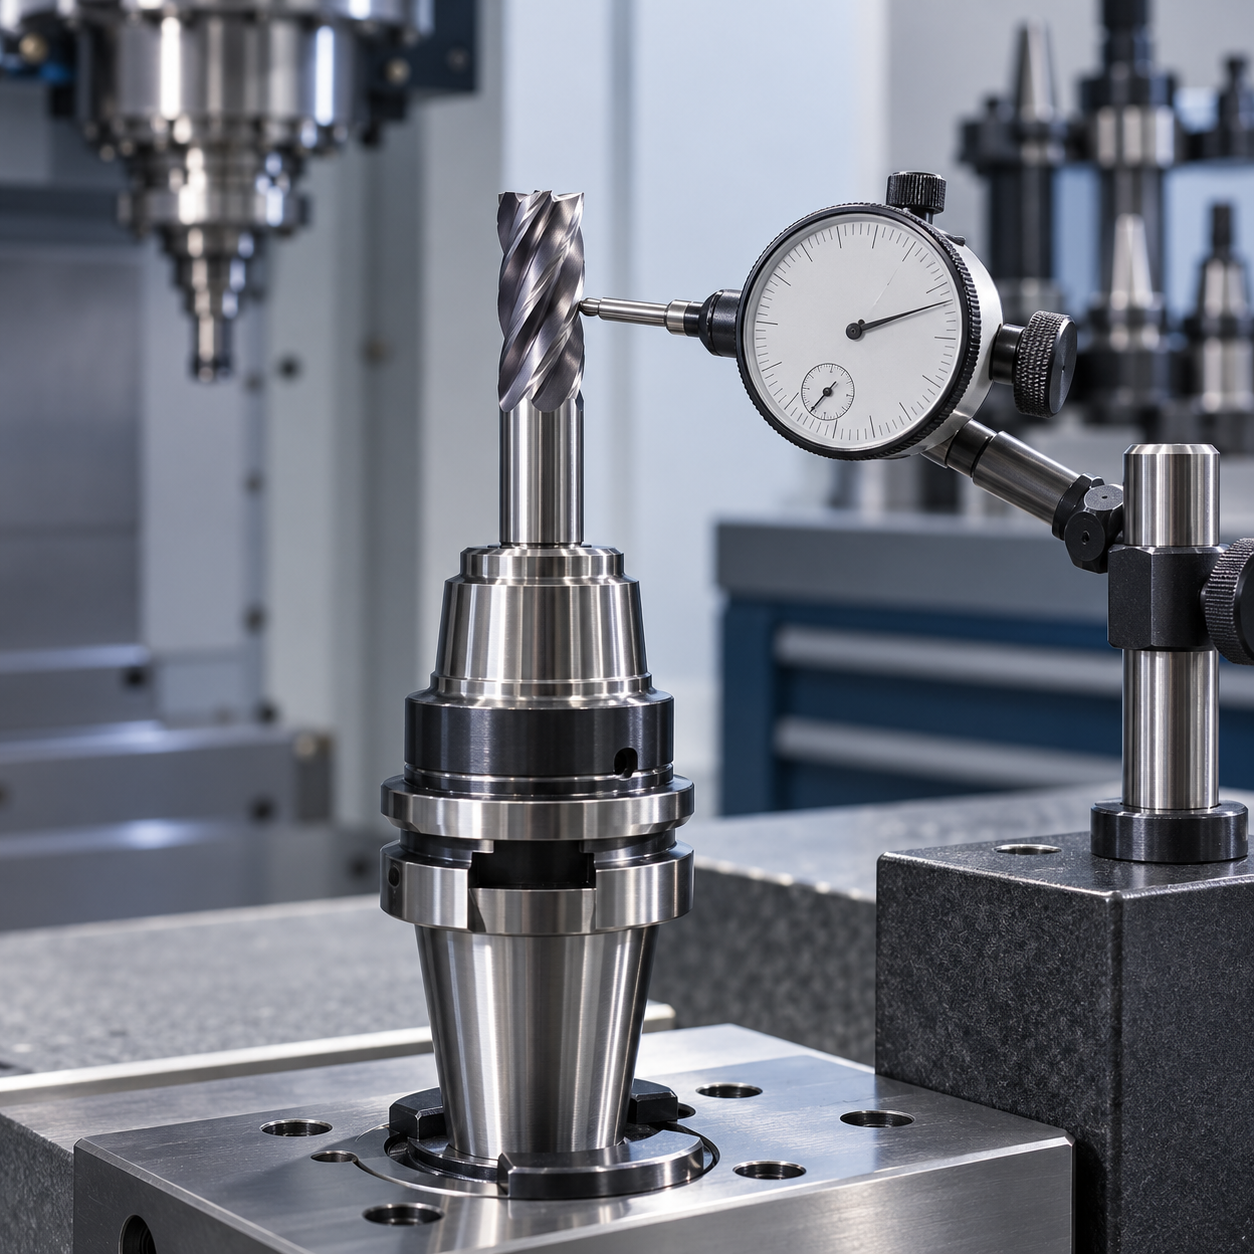
在磨削柄部测一次,再在接近刃径处或实际工作悬伸测一次;常用参考点为距量规线约3倍刀径。用0.001 mm指示表缓慢转动总成,标记高点,重装一次并记录,不得用平均值消除重复峰值。动平衡控制质量分布,跳动控制刃口轨迹,两者不能互相证明。
面铣还要单独比较装配后各切削刃的轴向高度,不能只测径向跳动。SEKT1204分离支承面铣削案例具体说明了刀片高低差、刀路搭接与平面度之间的关系:刀杆转得正,不代表各支承面一定铣得平。
可转位肩铣刀的刀杆同心,并不等于各刀尖能生成一致的侧壁和底面。R390 11T3定位台阶案例把刃口检查与图纸允许的根部圆角、精加工前余量联系起来,避免仅凭刀杆跳动值判定装刀合格。
逐项纠正,不能掩盖根因
无研磨地清洁锥面、内孔、夹头和刀柄;有压痕的夹头与螺母直接隔离。满足最小夹持长度,按规定扭矩或加热循环装夹,先缩短悬伸再降进给。高点随刀具转则查柄部,随刀柄转则停用刀柄;所有刀柄都在同一角度偏高,则检查主轴与锥孔。
旧刀盘清洁后仍反复出现单片偏高,应先查刀座几何、支承和压紧方式,再决定是否换刀柄。TPKN2204旧刀盘适配案例将这些装配检查与“外形都是三角形”区分开,常见型号不能代替刀座和压板的适配确认。
Related technical cases: Shrink-fit holder stability; micro end-mill selection; carbide cutting parameters.
FAQ
刀柄跳动应该在哪里测? 在完整装刀后的实际切削悬伸测,并先用检验棒建立主轴基线。
0.003 mm TIR是否合格? 取决于刀径和公差;对12 mm粗铣刀可能可控,对1 mm刀则非常严重。
动平衡能修正跳动吗? 不能,动平衡修正质量分布,不会让刃口自动同心。
最终用TIR记录、侧壁波纹、各刃磨损和成品尺寸闭环。若单刃崩损与固定高点同时出现,应先处理负载不均,而不是把所有切削参数一律降低。


