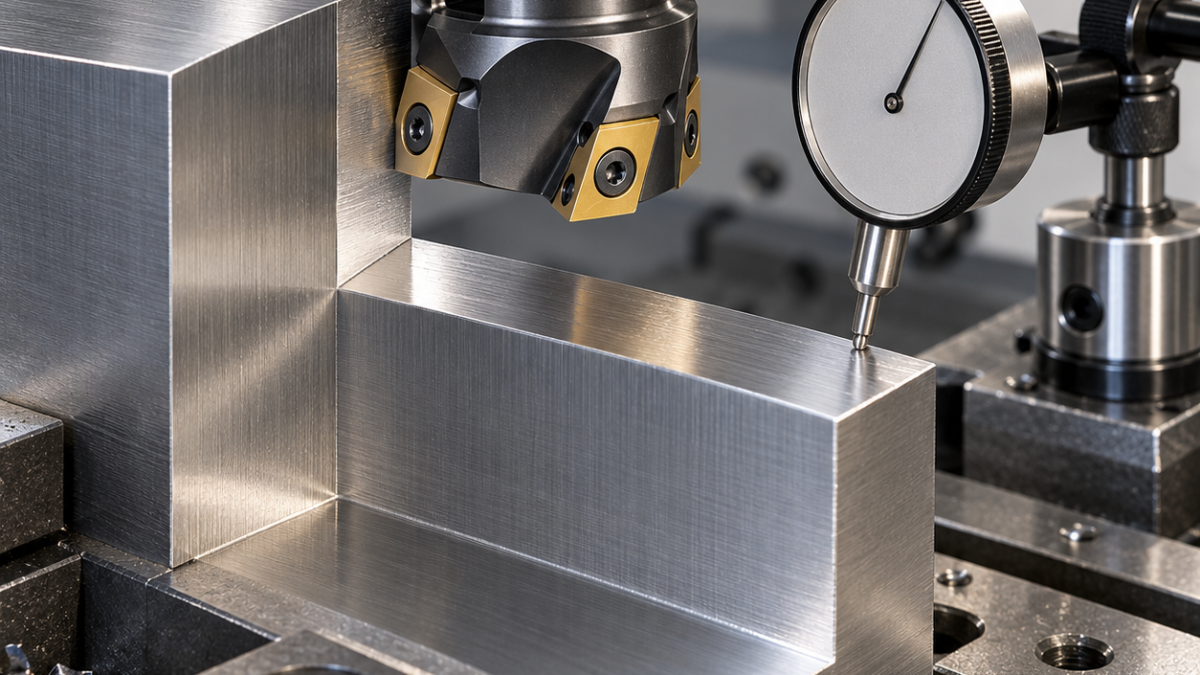
中文: R390 11T3刀片怎么选圆角:直角台阶精铣与定位面配刀
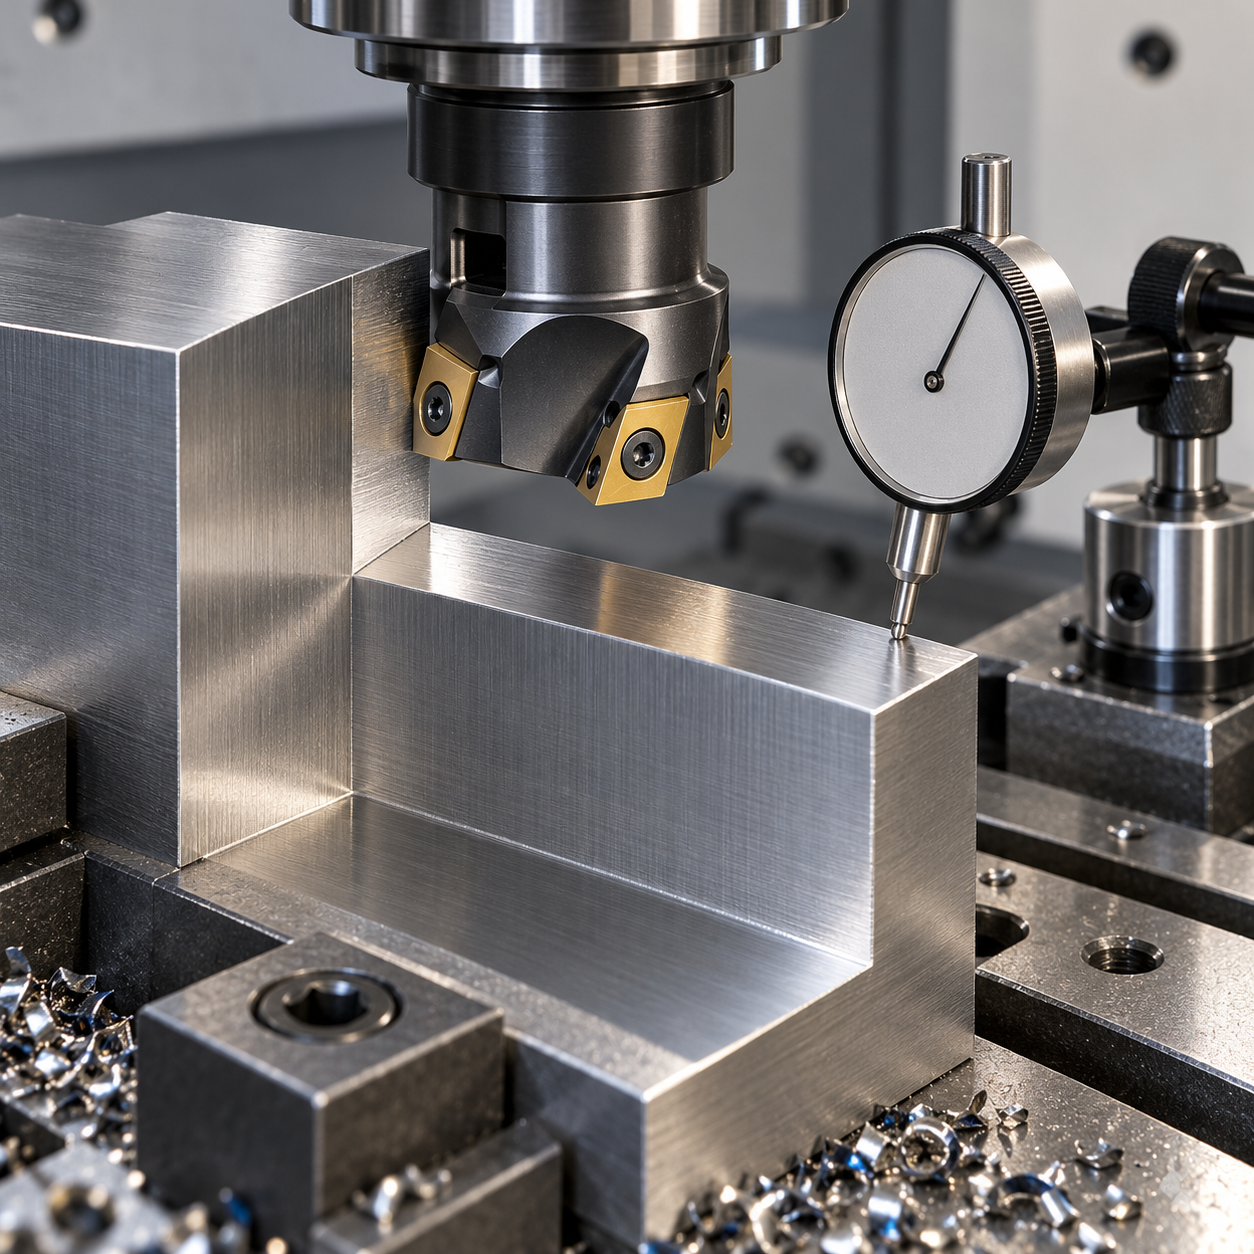
R390 11T3配定位台阶时,先看配合件的根部让位,再考虑刀尖强度。圆角越大并不等于越适合。假设一块退火316L定位块有两条互相垂直的定位肩,高6毫米,根部最大允许R0.5;名义R0.4刀片可以作为候选,R0.8则超出功能边界。此处讨论选型过程,不宣称已经完成实际客户加工。
定位肩不是普通外观面
示例要求肩高±0.015毫米,对底面基准A垂直度0.03毫米,接触面Ra 1.6微米。接触条末端应保留图纸允许的退刀区,避免停刀搓擦。R390是有明确刀体与刀片对应关系的直角肩铣系统,“R39011”不是完整采购号;11号刀座和17号刀座不能因为外形相似就混用。品牌替代产品同样需要核对实际刃线和装配尺寸。
不同位置应如何分配刀刃
| 图纸位置 | 配刀建议 | 取舍依据 |
|---|---|---|
| 台阶开粗 | 直径20毫米、适配11号刀片的肩铣刀,适中齿数;采用厂家推荐的ISO M韧性硬质合金牌号,可选对应PVD产品。 | 粗加工刃需有强度,但不能严重撕裂表层、留下难切的加工硬化皮。 |
| R0.5以内根部与定位壁 | 完整规格确认的R390 11T3、R0.4圆角,偏正前角精铣槽型与较轻刃口处理,最短可用悬伸。 | 不能为追求寿命换R0.8,装配间隙优先。 |
| 端部小避空 | 直径6毫米四刃不锈钢用硬质合金立铣刀,短刃长,精密弹簧夹头或合适液压刀柄。 | 避免大刀超程伤及另一处基准。 |
| 外缘毛刺 | 直径6毫米两刃90°硬质合金倒角刀,只处理标注的边。 | 不能把定位壁和根部随意磨圆。 |
别把底面发亮当成侧壁合格
厚底座夹紧,两肩下面直接支撑。对称开粗后可试留0.10~0.15毫米径向余量,再用连续精铣路径完成侧壁。316L不适合靠很多近乎零切深的“光刀”弥补问题,刃口可能只在硬化层上摩擦。刀体的斜坡下刀能力和最大轴向切深要查完整目录,不能从刀片代号推算。
精铣前逐齿检查径向与轴向位置。刀座底下一颗切屑,就可能让底面看起来光亮而侧壁仍有锥度。清洁支承面、检查螺钉接触并按规定扭矩紧固。定向而连续的冷却要能把长屑带走,避免切屑再次划伤定位壁;肩高位置出现沟槽磨损、积屑瘤时,先检查刀刃再改补偿值。
检验要测关系尺寸
相对基准A测两面上下位置、两条肩高,并以光学方式或合适复制截面检查根部。卡尺宽度合格不能证明垂直度合格。沿功能接触方向评定粗糙度,观察切出端是否翻卷。可参考装配跳动检查逻辑和可控倒角去毛刺。
R390订货常见疑问
写“04圆角”就够了吗?不够,应明确完整订货号、槽型、牌号和对应刀体。本例的R0.4是确认后的名义尺寸,不是对所有后缀的通用解码。
大圆角能靠刀补修掉吗?不能,移动刀路不会改变刀尖半径,还可能伤及底面。


