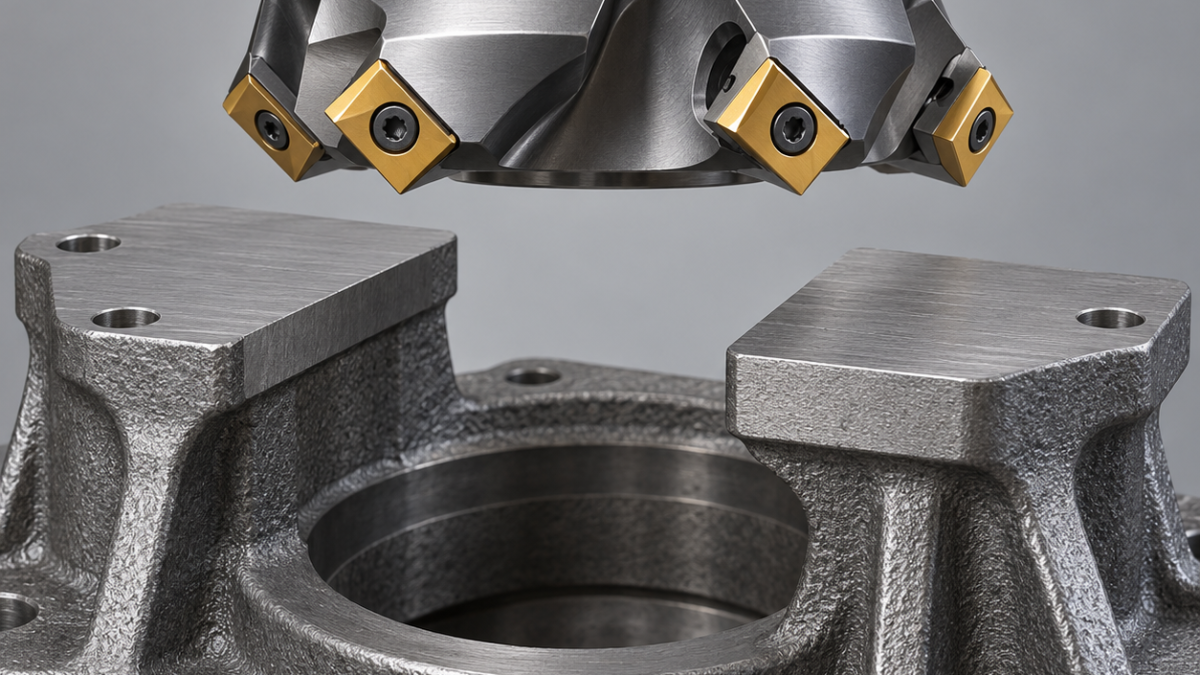
中文: SEKT1204刀片配45度面铣刀:铸铁支承面平面度与齿数选择
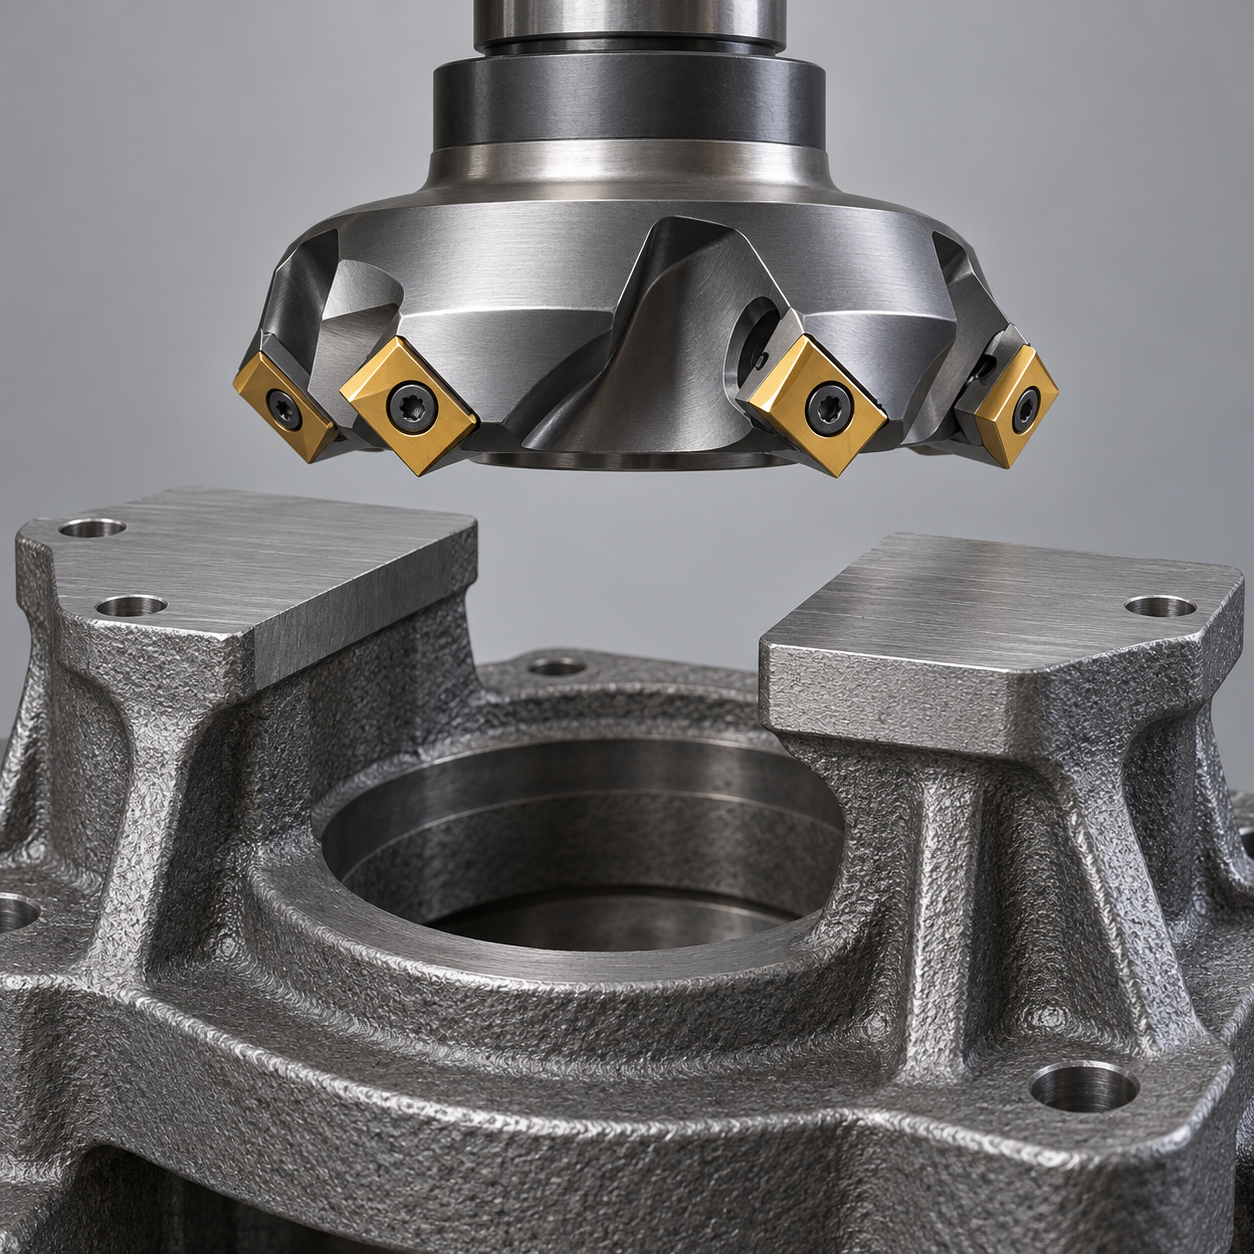
SEKT1204配合合适的45°刀盘,适合开放平面和支承台加工,但不能当成90°直角肩铣刀。主偏角取决于装配刀体,不是看见方刀片就能确定。假设一件灰铸铁泵座有两块被中央开口隔开的安装垫台,本例的关键不是“多装几片更快”,而是轴向切削力会不会把工件压弯后铣平,松夹却超差。
按安装面的功能配刀
| 特征 | 刀具组合 | 不采用的捷径 |
|---|---|---|
| 两块42毫米宽开放垫台 | 直径63毫米45°面铣刀盘,适中齿距、经目录确认的四齿刀体,SEKT1204铸铁用硬质合金牌号;按工况选耐磨涂层与适度强化刃口。 | 断续冲击和装夹柔性明显时,增加齿数不一定有利。 |
| 共同精加工平面 | 同一刀盘换用完好刃口,逐齿检查轴向位置,短端面接触刀柄。 | 不能混装未经认可的修光片,也不能靠加进给掩盖高齿。 |
| 邻近立壁的螺栓支承小平面 | 直径12毫米四刃涂层硬质合金平底立铣刀,短悬伸。 | 45°刀盘可能留下斜边或干涉立壁。 |
| 垫台外周毛刺 | 直径8毫米两刃硬质合金倒角刀,按图轻倒边。 | 随意磨圆会缩小有效安装面。 |
第一项设置应在铸件下面完成
先确定三个基础支承,夹紧力作用线落在有支撑的位置。辅助可调支撑只能稳定薄弱区,不能把工件顶变形。假设图纸要求两垫台共面度0.04毫米、Ra 3.2微米。配参数前记录铸件状态与硬度,干净灰铁基体和带硬点的铸皮不是同一种切削负荷;不能因为同样叫铸铁就共用全部参数。
用适合铸皮的刃口去除表层,两垫台平衡开粗,试留约0.25毫米精加工余量;松夹检查变形,再建立最终装夹。精铣可评估偏置刀路,尽量避免不利的对称切入。跨过开口后,第二垫台的重新切入需要单独分析,平均主轴功率不高不代表瞬时刀齿冲击小。
平面质量不是刀片数量比赛
齿数由扭矩、同时切削齿数和断续程度共同决定。刀盘最高转速与牌号切削范围都必须满足。轴向刃高有差异时,可能只有一个齿承担精加工。清洁刀座与刀柄端面,检查每个刀尖:均匀磨损可以考虑速度问题,跨开口后局部崩角则更应检查冲击、刀座松动或铸件硬点。
灰铸铁细屑需要封闭环境下的合适抽尘,防护导轨。干切或湿切按牌号建议执行,偶尔淋液不是受控冷却。翻面定位和测量前清净细颗粒,不能让铁粉垫在基准下面。去毛刺只处理外缘,不擦磨安装基准面。
松夹后再验收共面度
在平板或基准化三坐标程序中检测两台高度,测点覆盖外缘、开口旁和中央。用直尺只看一块台面不能证明两块共面。还要检查开口切出位置的粗糙度,防止只挑中间最光亮处。相关排查见装夹刚性和振纹及刀具装配跳动。
SEKT面铣常见疑问
能顺便把直角内肩精完吗?这个45°组合不行,立壁要分配肩铣刀。
为什么夹着平、松了不平?很可能加工时工件已经被压弯,应先查支承和夹紧力,不要直接换更贵牌号。


