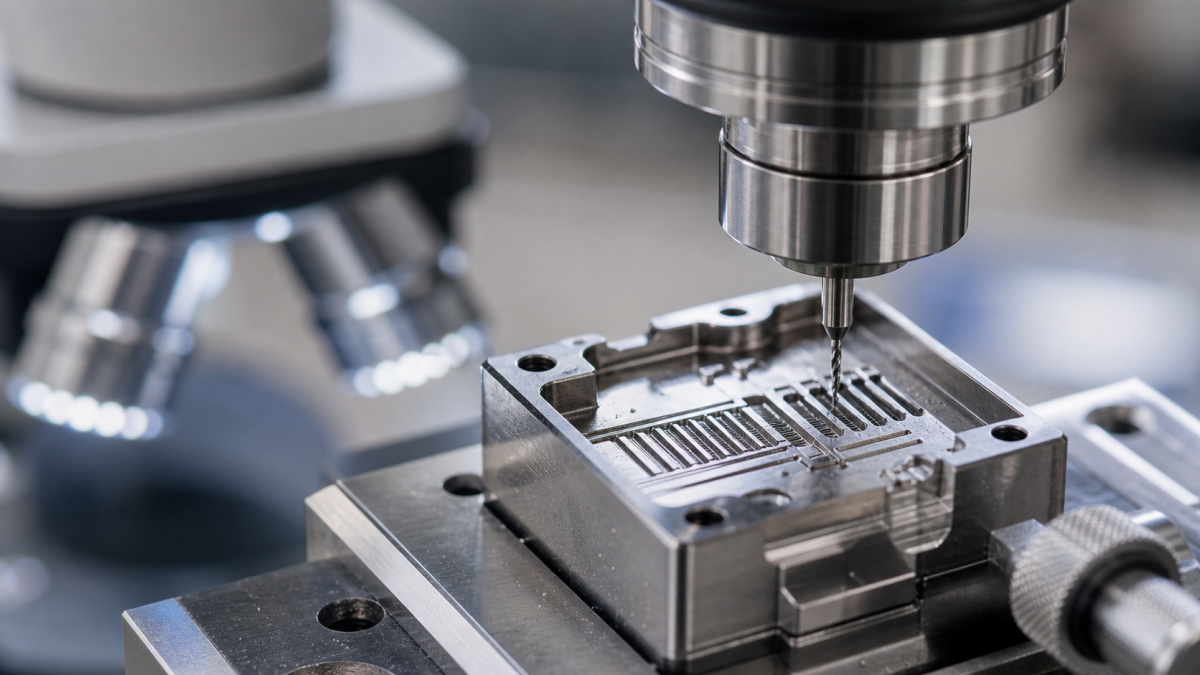
中文: 微径铣刀断刀预防:跳动、悬伸、每齿进给与刀路
微径铣刀断刀通常是系统问题,不能简单归因于“进给太快”。图纸可能迫使刀径变小,但跳动、过长悬伸、切厚低于刃口钝圆、二次切屑或吃刀突变,才决定哪一刃先失效。第一步是把真正必须使用亚毫米刀具的区域,与可用大直径刚性刀具先打开的区域分开。
先读微小特征,再定刀径
标出最小槽宽、内圆角、深宽比、底面要求、拔模、出口边和位置公差。0.45 mm槽并不必然适合0.40 mm刀,因为涂层厚度和跳动会吃掉侧隙;R0.25内角也不应迫使同一把微刀粗加工开放的3 mm型腔。可达区域用最大刀径粗加工,给微精加工留下均匀余量,小刀只处理图纸真正限制的区域。
| 图纸特征 | 微刀与刀柄选择 | 刀路决策 | 检测/判废条件 |
|---|---|---|---|
| 0.45 mm槽,深1.2 mm | Ø0.35–0.40 mm双刃短刃微铣刀、缩颈、精密微夹头或热缩刀柄 | 预先打开进刀区;小径向步距或可控分层开槽,并彻底清屑 | 光学测槽宽、锥度、圆角和塞屑痕迹 |
| 1.8 mm型腔,R0.25角 | 先用Ø0.8粗刀;Ø0.45–0.50圆角精刀只清残角 | 依据已验证余量做残料加工,圆弧进刀不暂停 | 残料图、底面接痕和大小刀接差 |
| 微流道旁薄筋 | 锋利2–3刃专用精刀,最短有效刃长,实测刃部跳动 | 交替精两侧壁,周围余量稳定后末精 | 松夹筋厚、弯曲与毛刺高度 |
| 石墨/复材磨蚀细节 | 金刚石涂层微刀、吸尘、密封精密刀柄 | 干式抽尘,避免磨粒二次切削 | 刃口圆化、涂层脱落和尺寸漂移 |
把几何、涂层和有效悬伸作为一套选择
铝材优先用抛光双刃大容屑槽、大正前角和无涂层或ZrN/DLC表面,AlTiN不能替代排屑空间。不锈钢或淬硬模具钢可选2–4刃细晶硬质合金、薄PVD与小保护刃,但钝圆必须小于目标切厚。石墨和纤维复材需要金刚石类耐磨层与抽尘。需要深度时,应排除长标准刃,优先短刃缩颈刀,在保持芯厚的同时获得可达性。
跳动决定每一刃的真实负载
刀具装配后在刃部附近测总跳动,不能只测刀柄锥面。对微刀而言,几微米就可能占据编程切厚的很大比例,形成一刃擦削、另一刃过载。提高进给前先清洁主轴与刀柄接口、检查夹头、缩短伸出并旋转找正。直径磨耗补偿不能修复各刃负载不均。跳动上限应与实际fz和特征公差关联,不能全车间套用一个值。
粗、半精、精加工分开规划
微刀进入前先建立基准并去除大部分余量。可用大刀半精的区域不要留给微刀,再通过测量或残料计算确认余量,防止微精刀撞入隐藏的满刀岛。刀路保持恒定吃刀,转向用小圆弧,进刀方式必须适合端刃结构。垂直扎刀、停顿、尖角突变或快速重入未排净切屑,都可能在没有渐进磨损信号时断刀。气吹、MQL或冷却液要根据材料与机床能力确保切屑离开容屑槽。
在不可见断裂前设置寿命关口
微刀可能在主轴负载出现可用变化前断裂。按固定样本间隔放大检查,比较刃口钝化与刀尖崩口,跟踪槽宽和毛刺高度;激光或接触式对刀仪也必须在其重复精度和触力范围内使用。当单刃磨损、涂层脱落、尺寸漂移或毛刺增长达到工艺界限时预防换刀。薄筋和流道壁应在松夹后复测,装夹中的弹性回弹会掩盖误差。
相关技术路径: 刀柄跳动测量指南; 切屑厚度指南; 微孔与毛刺中心页; MP35N微型腔案例.
微径铣刀断刀问答
断刀后一定要降进给吗? 不一定,应先确认跳动、排屑、隐藏吃刀和进刀方式;进给过低会擦削。刃数越多越安全吗? 槽内排不出切屑时并非如此,只有容屑、跳动与功率允许时,多刃才有利于精加工。微钻能替代微铣刀吗? 圆形轴向孔优先用钻头;侧向几何、插补或残角才使用铣刀,刀具必须服从特征。


