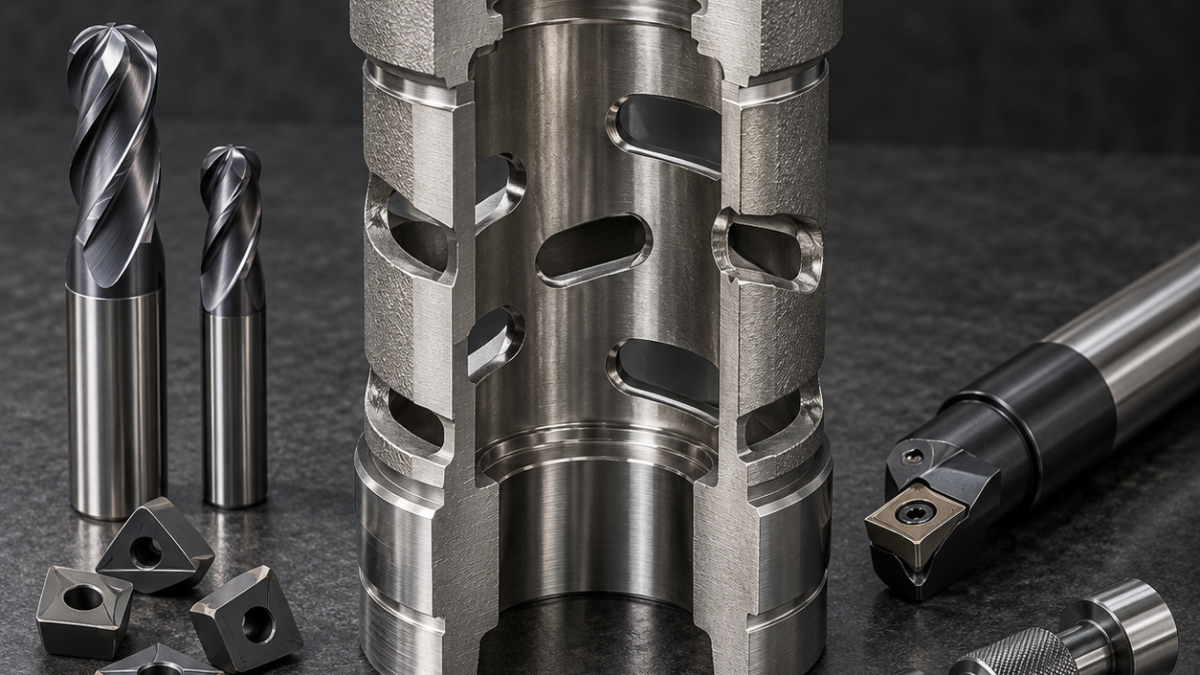
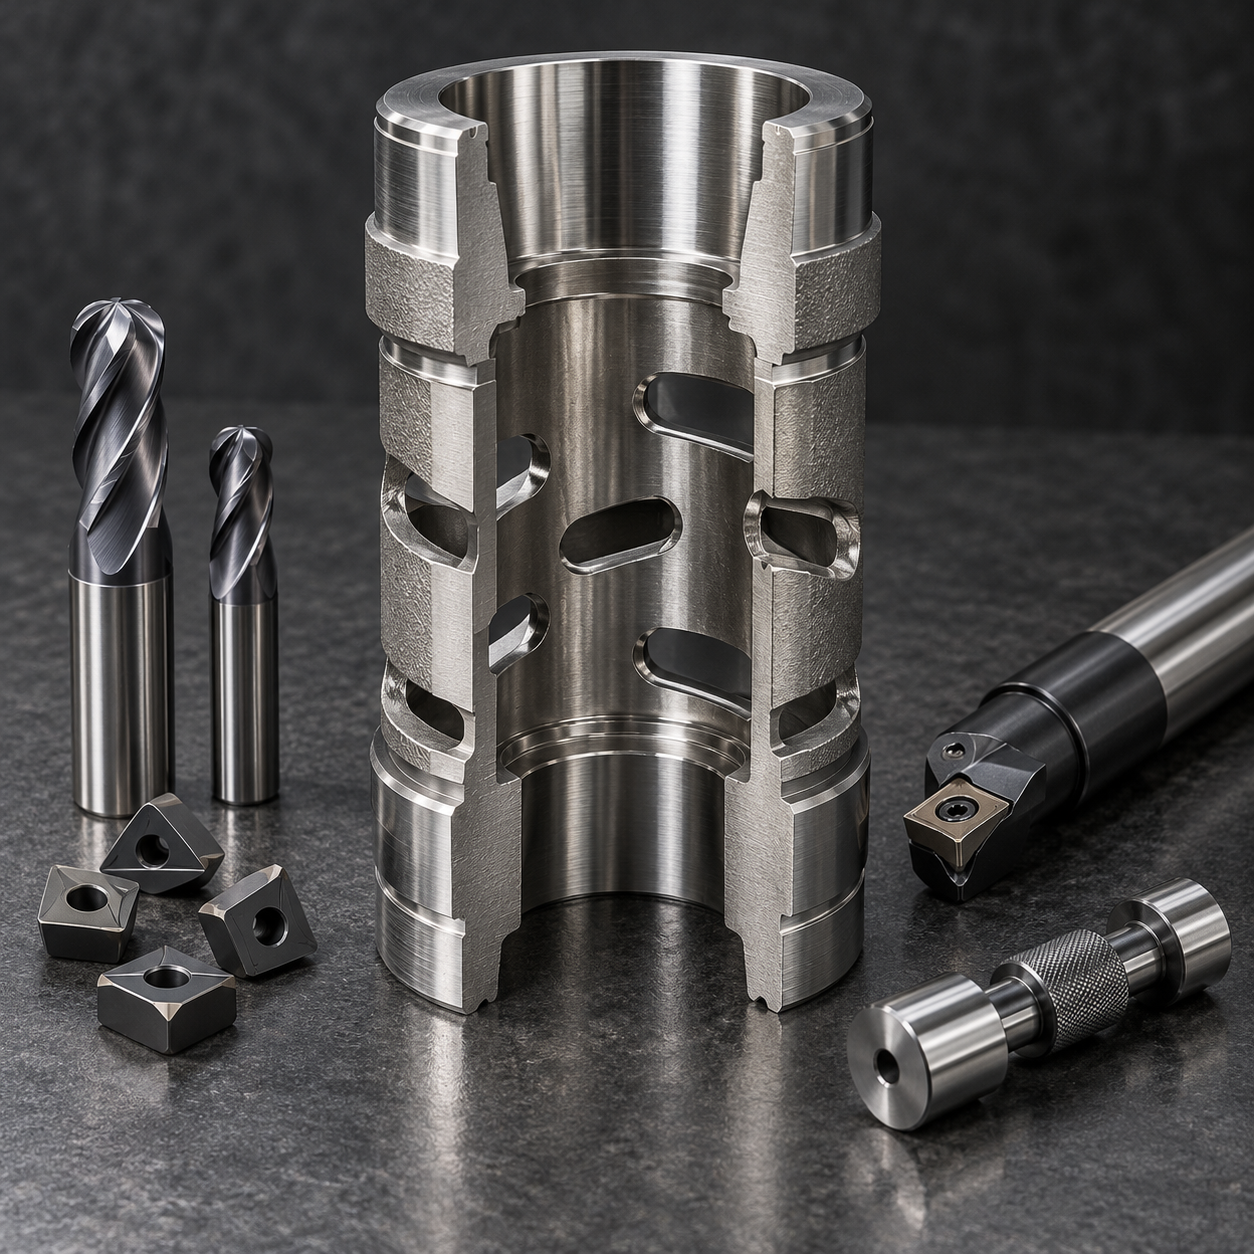
中文: Stellite 21 节流阀笼错列窗口与研配外圆配刀
搜索意图是:Stellite 21 节流阀笼怎样配刀,才能保持错列窗口的计量面积,并在断续加工后维持导向外圆同轴。窗口轮廓、台宽和研磨余量必须作为一个功能系统规划。
开窗之前先锁定研配圆柱
热处理毛坯用晶须增韧陶瓷刀片稳定粗车,导向外圆和内孔各留 0.20 mm。内孔用减振精镗杆和韧性 PVD 硬质合金刀片精加工;窗口贯通形成断续切削,陶瓷刀用于精镗容易崩刃。同装夹建立两道密封台。
钴基合金阀笼特征—刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 外圆与内孔粗车 | 晶须增韧陶瓷刀片,短刚性刀杆 | 连续切削耐热;普通硬质合金磨损快。 |
| 导向内孔精加工 | 减振精镗杆+韧性 PVD 硬质合金 | 承受窗口断续;陶瓷刃口易崩。 |
| 窗口粗加工 | 6 mm 四刃 AlTiN 圆角刀,液压刀柄 | 摆线负载减小缺口磨损;多刃刀易困屑。 |
| 计量壁精加工 | 4 mm 五刃变螺旋刀,热缩刀柄 | 稳定侧刃保持直边;球刀会磨圆边缘。 |
| 边缘与导向外圆 | 2 mm 倒角刀+受控外圆研磨 | 保持流通面积;手抛和过度研磨会破坏轮廓。 |
对称交替开窗以平衡断续力
刚性转台夹具上,6 mm 四刃 AlTiN 圆角刀以摆线切入粗开窗口,4 mm 五刃变螺旋刀配热缩刀柄精修计量壁,并按直径相对位置交替加工。长柄球刀中心切削会磨圆直计量边,并放大挠曲,因此排除。
去毛刺但不磨圆计量边
全部开窗后,外圆保留的 0.05 mm 才进行控制研磨。2 mm 硬质合金倒角刀程序化加工 0.15 mm 边缘,不用手工抛磨。CMM 以内孔为基准扫描窗口轮廓,气动量仪测导向外径,研磨后复测圆度。槽角缺口磨损或倒角趋势增大即换刀。
相关配刀案例: Stellite 6 valve-seat tooling; Alloy 20 valve-body tooling.
Stellite 阀笼配刀问答
为什么陶瓷只用于粗车? 连续余量能支撑刃口,窗口断续会威胁精加工刃口。为何对称开窗? 平衡热量与环向残余应力。研磨能修正棱圆吗? 不能,研磨改善尺寸和纹理,不能挽救变形圆柱。


