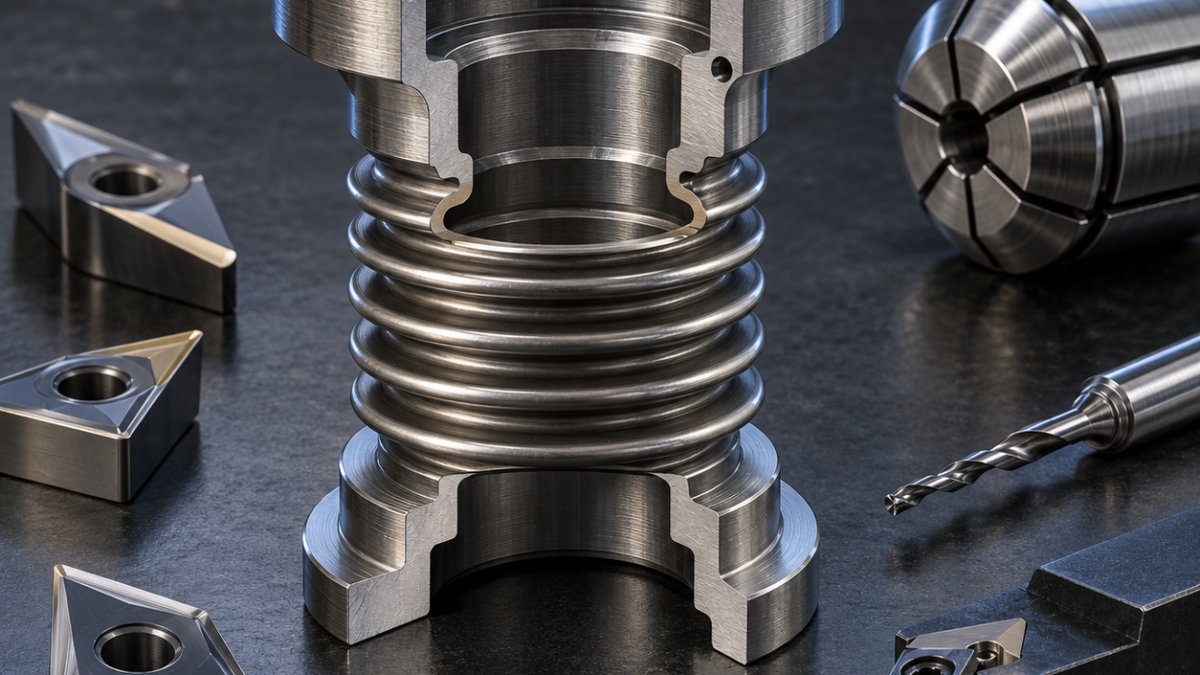
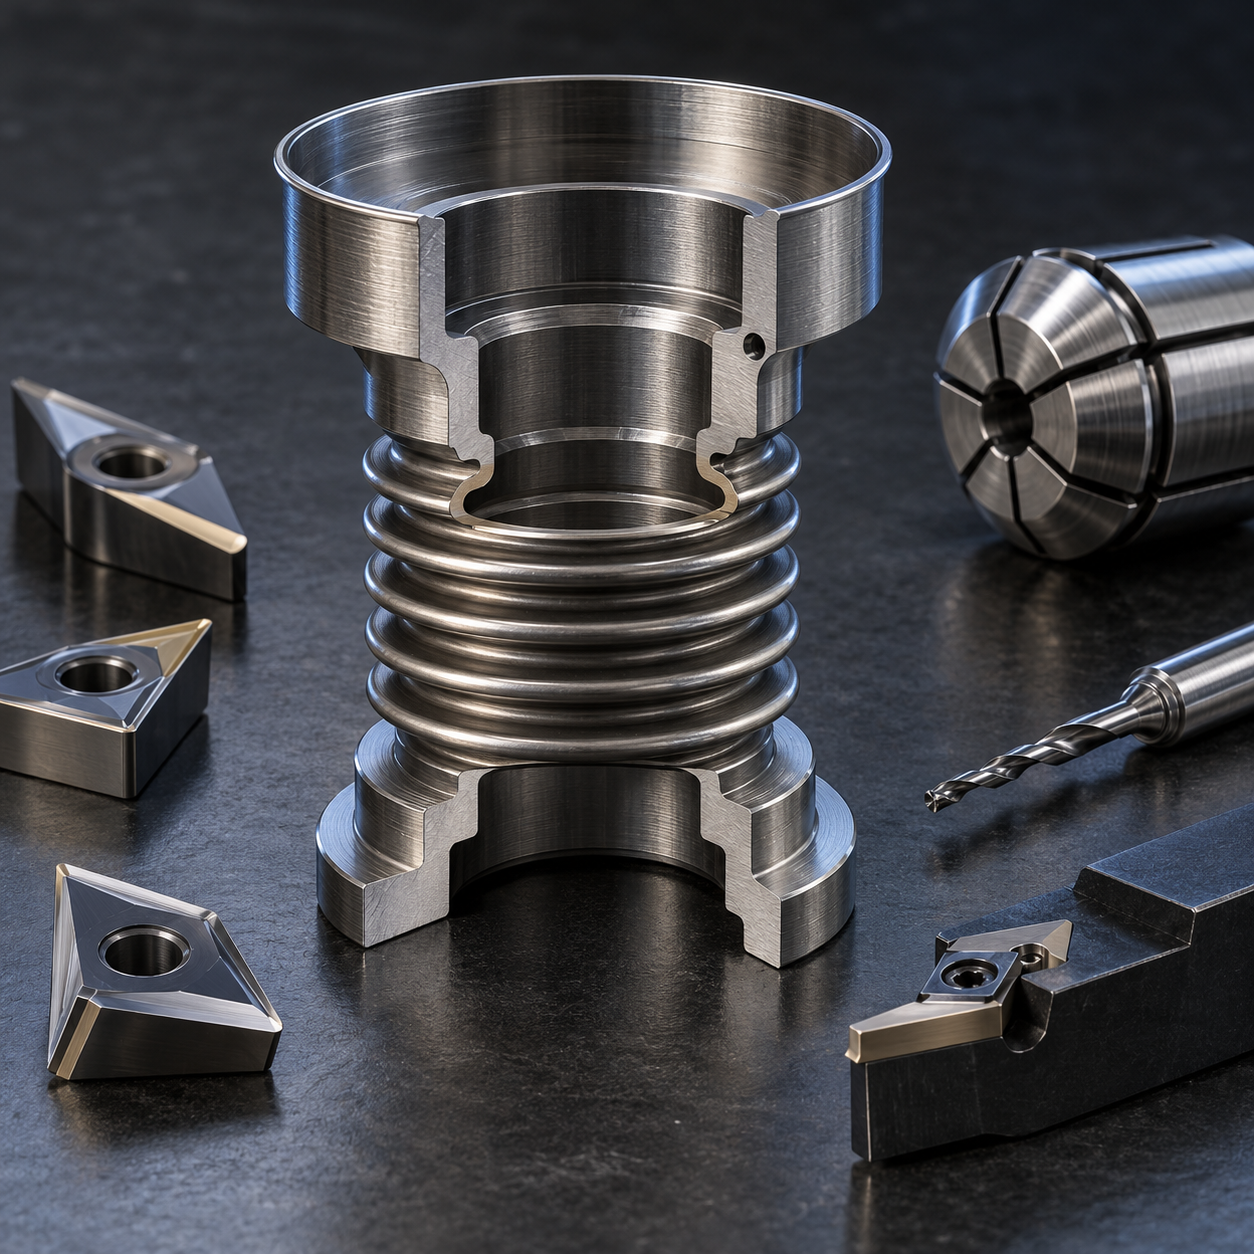
中文: Kovar 波纹管端接头薄焊唇与毛细排气孔配刀
长尾问题是:怎样加工 Kovar 波纹管端接头,既不把薄焊唇拉偏,也不在毛细排气孔中留下毛刺。图纸把定位肩跳动、焊唇厚度、内退刀槽深度和密封面平面度连接到后续焊接装夹。
焊唇应从波纹管定位肩找正,而不是跟随卡盘
退火棒料由精密筒夹夹持,用锋利正前角 PVD 硬质合金刀片同轴车波纹管定位肩、密封面和焊唇粗形。1.5 mm 全圆弧硬质合金槽刀配减振刀杆加工内退刀槽,并在焊唇后保留临时支撑环。宽修光刃轴向力大,可能把密封面车成碟形,因此排除。
Kovar 端接头特征—刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 定位肩与密封面 | 锋利正前角 PVD 刀片,0.2 mm 圆角,精密筒夹 | 同轴低力;宽修光刃会使端面碟形。 |
| 内退刀槽 | 1.5 mm 全圆弧硬质合金槽刀,减振刀杆 | 控制槽根并保留支撑;长镗杆易振。 |
| 毛细排气孔 | 0.7 mm AlCrN 微晶硬质合金钻,高精度筒夹 | 低跳动且耐热;普通长钻会在圆弧面偏斜。 |
| 孔内交叉口 | 0.5 mm 反向倒角刀,最短伸出 | 去除隐藏毛刺;手穿钢丝会撕伤薄唇。 |
| 薄焊唇 | 锋利精车刀+窄槽刀释放支撑 | 低径向力保同轴;宽切削会拉偏焊唇。 |
保留支撑环直到最后一刀
焊唇仍有支撑时,用 120° 微型定点钻定位,再以高精度筒夹中的 0.7 mm AlCrN 微晶硬质合金钻加工径向毛细孔,刀具保持最短伸出。0.5 mm 反向倒角刀处理内交叉口。最后轻刀同路径精车定位肩和焊唇,再用窄槽刀移除支撑环。
在焊唇变薄前加工毛细孔
Kovar 容易黏刀,停顿又会加工硬化,因此采用连续进给、过滤切削油,并禁止微钻在孔内停留。空气主轴测定位肩—焊唇跳动,光学在八个扇区测唇厚,干涉法或标准平晶测密封面,兼容氦检的流量试验确认排气孔贯通。出口毛刺上升即换钻。
相关配刀案例: Kovar connector-shell tooling; niobium RF flange tooling.
Kovar 波纹管端接头问答
为什么先钻孔再精薄焊唇? 支撑环承担径向钻削力。能用激光钻吗? 再铸层和热变色会改变焊接准备,需单独验证。焊唇能抛光吗? 只能采用不磨圆的合格清理工艺,手工抛光会改变厚度和边缘位置。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


