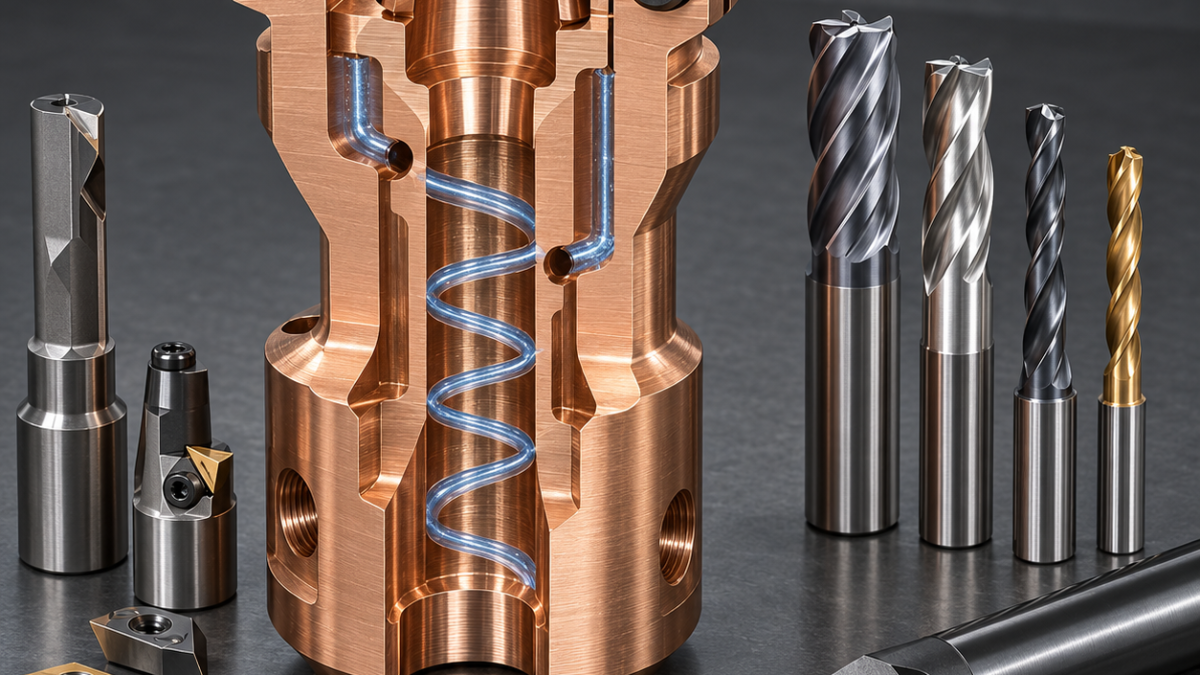
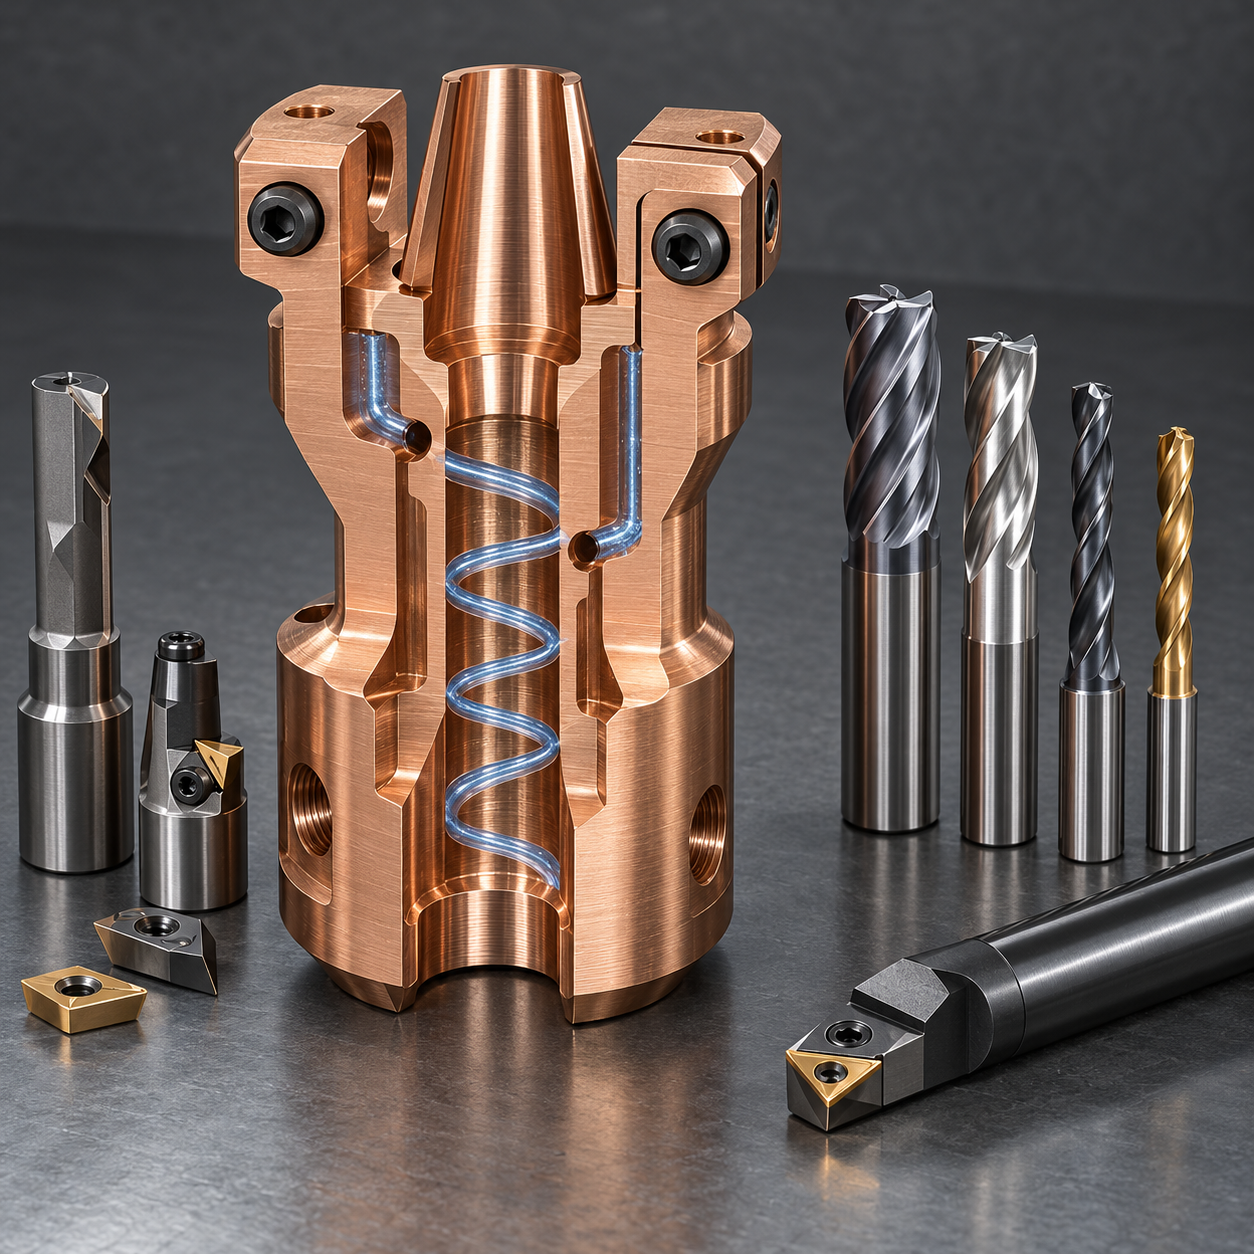
中文: C17510 焊接电极座锥孔与螺旋冷却道配刀
长尾问题是:如何加工 C17510 电极座,使电极锥面稳定传热,同时螺旋冷却道又能贴近锥壁。图纸把锥面接触、冷却道最小壁厚和夹缝弹性绑定在一起,配刀不能只追求去除率。
让接触锥面主导基准链
以抛光正前角 CCGT 刀片同装夹车定位外圆和端面,短 10 mm 镗杆粗镗锥孔。8 mm 三刃无涂层抛光硬质合金刀圆弧插补半精,最后用以定位外圆找正的精镗头修正锥度和轴线。成形铰刀会跟随跳动,不能恢复锥孔位置。
电极座图纸特征—刀具决策表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 定位外圆与端面 | 抛光正前角 CCGT,0.2 mm 刀尖圆角,刚性刀杆 | 低力剪切避免涂抹;钢用钝化刀刃会摩擦。 |
| 电极锥孔 | 8 mm 三刃抛光刀半精+精镗头精加工 | 可修正轴线和接触带;成形铰刀跟随跳动。 |
| 螺旋冷却槽 | 5 mm 两刃抛光圆角刀,液压刀柄 | 大容屑槽排铜卷屑;四刃刀易堵屑。 |
| 横向接口孔 | 3 mm 内冷微晶硬质合金钻,8D | 主动排屑保护薄壁;干式啄钻会加工硬化。 |
| 夹缝与交叉口 | 1.2 mm 硬质合金锯片+反向倒角刀 | 受力对称且去毛刺可控;长立铣刀会撑开夹耳。 |
释放夹紧耳之前完成冷却路径
零件保持闭环状态,以定位外圆装入筒夹。5 mm 两刃抛光圆角刀加工外部螺旋槽,再按图纸规定的套筒封闭工序完成通道;3 mm 内冷硬质合金钻加工横向接口。夹缝最后用 1.2 mm 细齿硬质合金锯片切开,两耳同时支撑,避免长柄立铣刀把夹耳推开。
控制每个交叉口的铜合金涂抹毛刺
采用高流量乳化液和大容屑槽排出黏性卷屑,交叉孔用小型反向倒角刀去毛刺,不用手穿钢丝。用标准锥和着色检查接触带,超声测绘螺旋道周围壁厚,回路做压力试验,再测自由夹缝和规定载荷下变形。毛刺高度、扭矩或接触带漂移即为换刀信号。
相关配刀案例: tellurium-copper RF feedthrough tooling; OFE copper beam-mask tooling.
电极座配刀问答
用涂层还是无涂层? 抛光无涂层刀刃可降低积屑瘤,DLC 需先验证冷却液兼容性。为什么夹缝最后切? 闭合环体能稳定锥孔和冷却道加工。锥孔能直接铰吗? 只有轴线已正确时才可校尺寸,铰刀不能修正位置误差。


