Related tooling references: Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief and Zerodur Mirror Cell CNC Tool Selection for Lightweight Pockets and Bond Pad Flats.
中文: 聚碳酸酯光导件抛光V槽与卡扣配刀
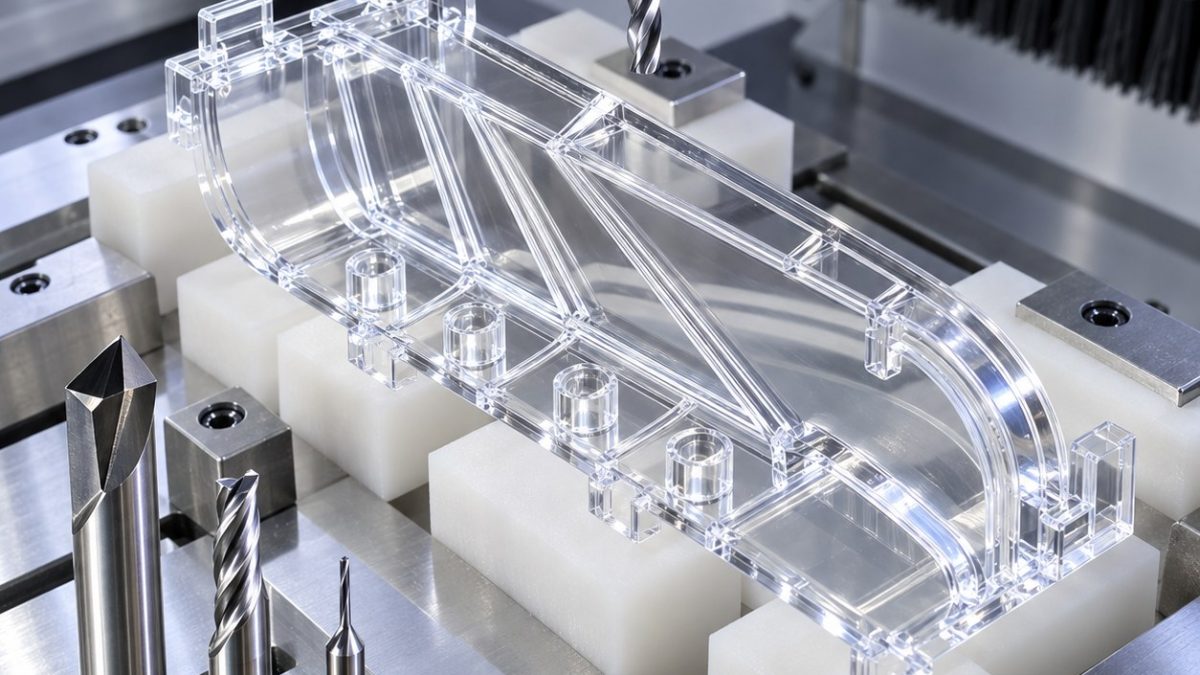
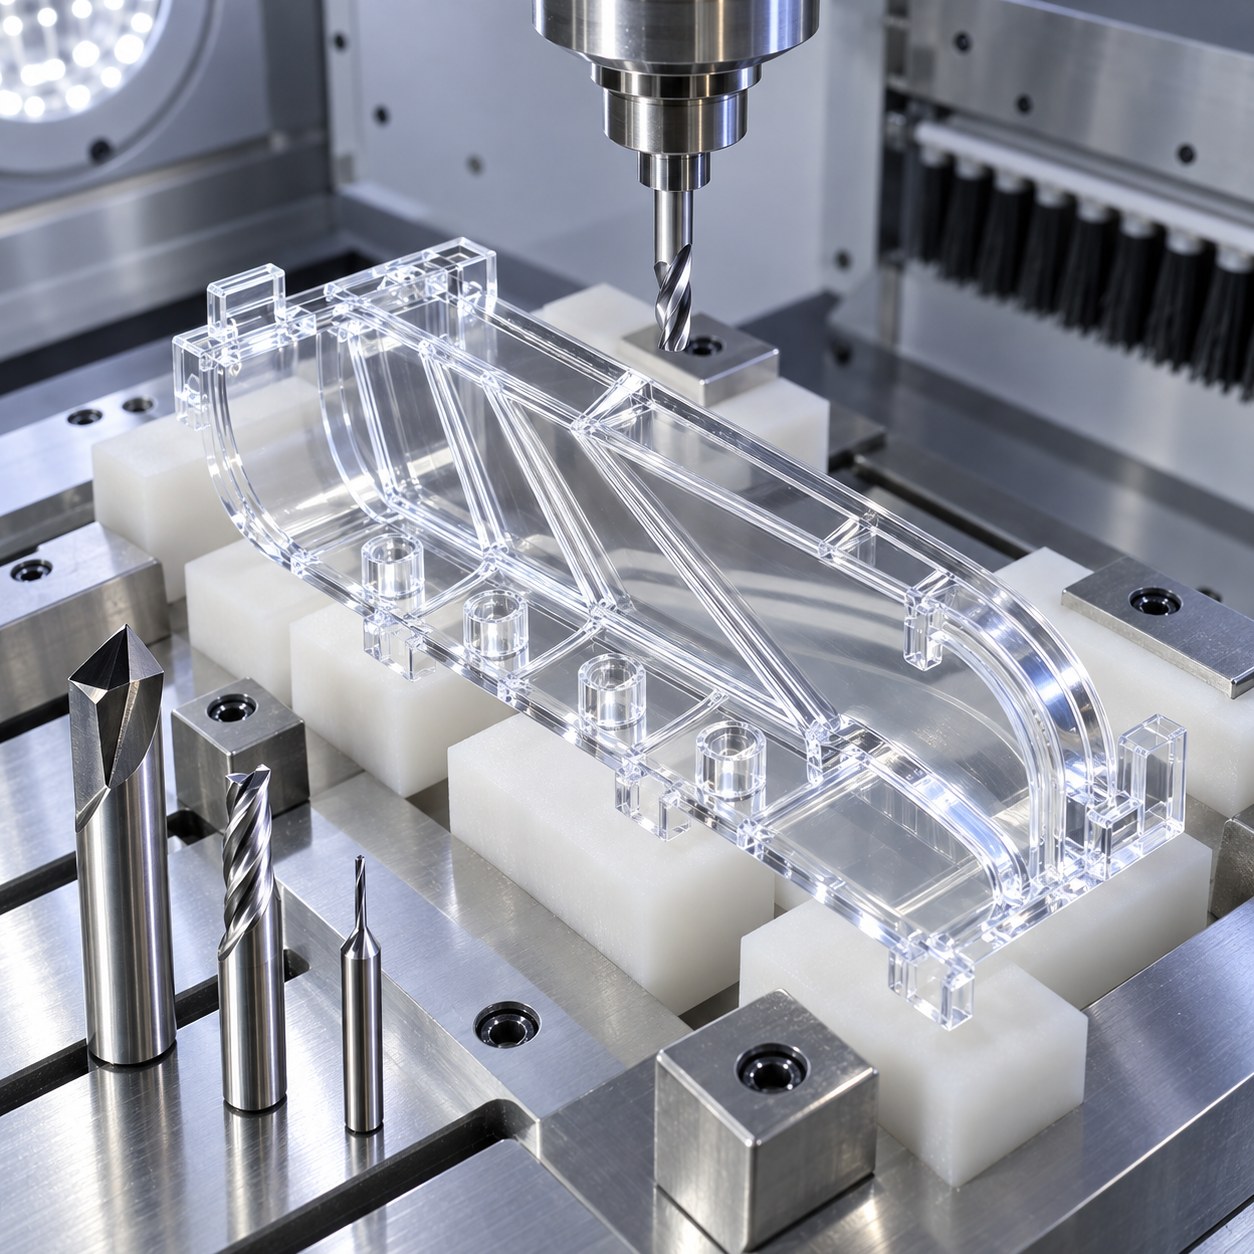
聚碳酸酯光导件的搜索意图很明确:怎样切抛光V槽和卡扣,同时不让透明边缘发白。图纸首先是光学件,其次才是机械卡装件,所以刀具前角、支撑和热控制比大进给更重要。
光学塑料特征与刀具几何
| 光导特征 | 刀具选择 | 图纸依据 |
|---|---|---|
| 抛光V槽 | 单刃未涂层抛光硬质合金V刀,镜面前角 | 涂层雕刻刀会让反射面发雾并发热。 |
| LED小腔 | 2 mm高螺旋抛光两刃硬质合金刀,空气吹屑 | 保持角部尺寸,不熔化腔壁。 |
| 卡扣 | 1.5 mm上切/下切刀两步组合 | 分别控制柔性卡扣上下毛刺。 |
| 透明外轮廓 | PCD压缩铣刀,高精度夹头 | 为出光边保留透明度,只留少量抛光余量。 |
| 微倒角 | PCD 45度小倒角刀,软真空支撑 | 去锐边但不发白。 |
软夹具与保光泽流程
软巢夹具支撑长条光导,非加工面保留保护膜。V槽先浅层切出,再加工LED小腔,卡扣从上下两面分步释放,出光外轮廓最后用PCD少余量精切。
热量、粘屑和卡扣毛刺控制
聚碳酸酯在刀钝或吹气不足时会粘屑。摩擦主导的位置使用未涂层抛光刃;如果切屑变成长丝并粘到透明壁,立即停机处理。不能用溶剂擦拭代替尺寸修正。
透光、量规和放大检查
验证包括透光观察、V槽角度检查、LED腔量规、卡扣力抽检和放大镜边缘检查。只有松夹后光路仍清晰且卡扣毛刺不影响装配才算合格。
搜索问答
聚碳酸酯为什么用未涂层抛光刀?
它比厚涂层刀更少摩擦,能降低光学面发雾。
V槽应该在卡扣前还是后加工?
应在卡扣释放前加工,因为长条主体仍被支撑,槽角更稳定。
没有实验室设备怎么查光学质量?
透光检查、放大观察和关键量规能发现大部分加工缺陷。


