Related tooling references: Invar 36 Optical Spacer Frame CNC Tool Selection for Flexure Slots and Kinematic Pads and 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads.
中文: Monel K-500船用叉耳开口槽与销孔配刀
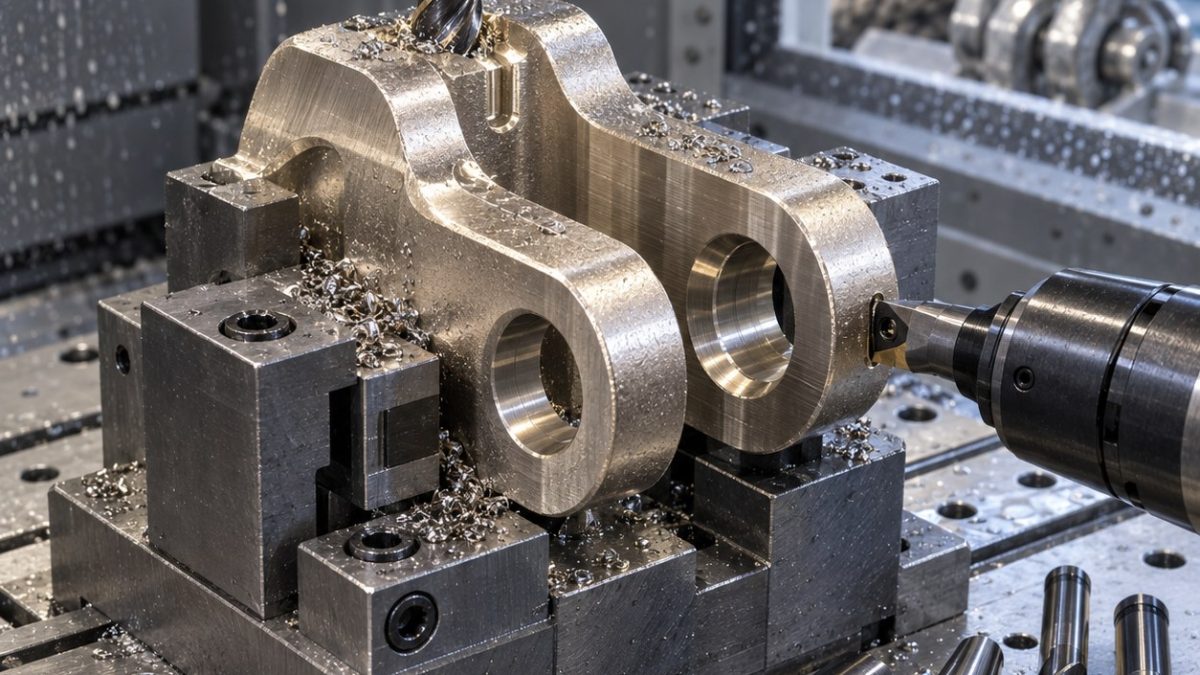
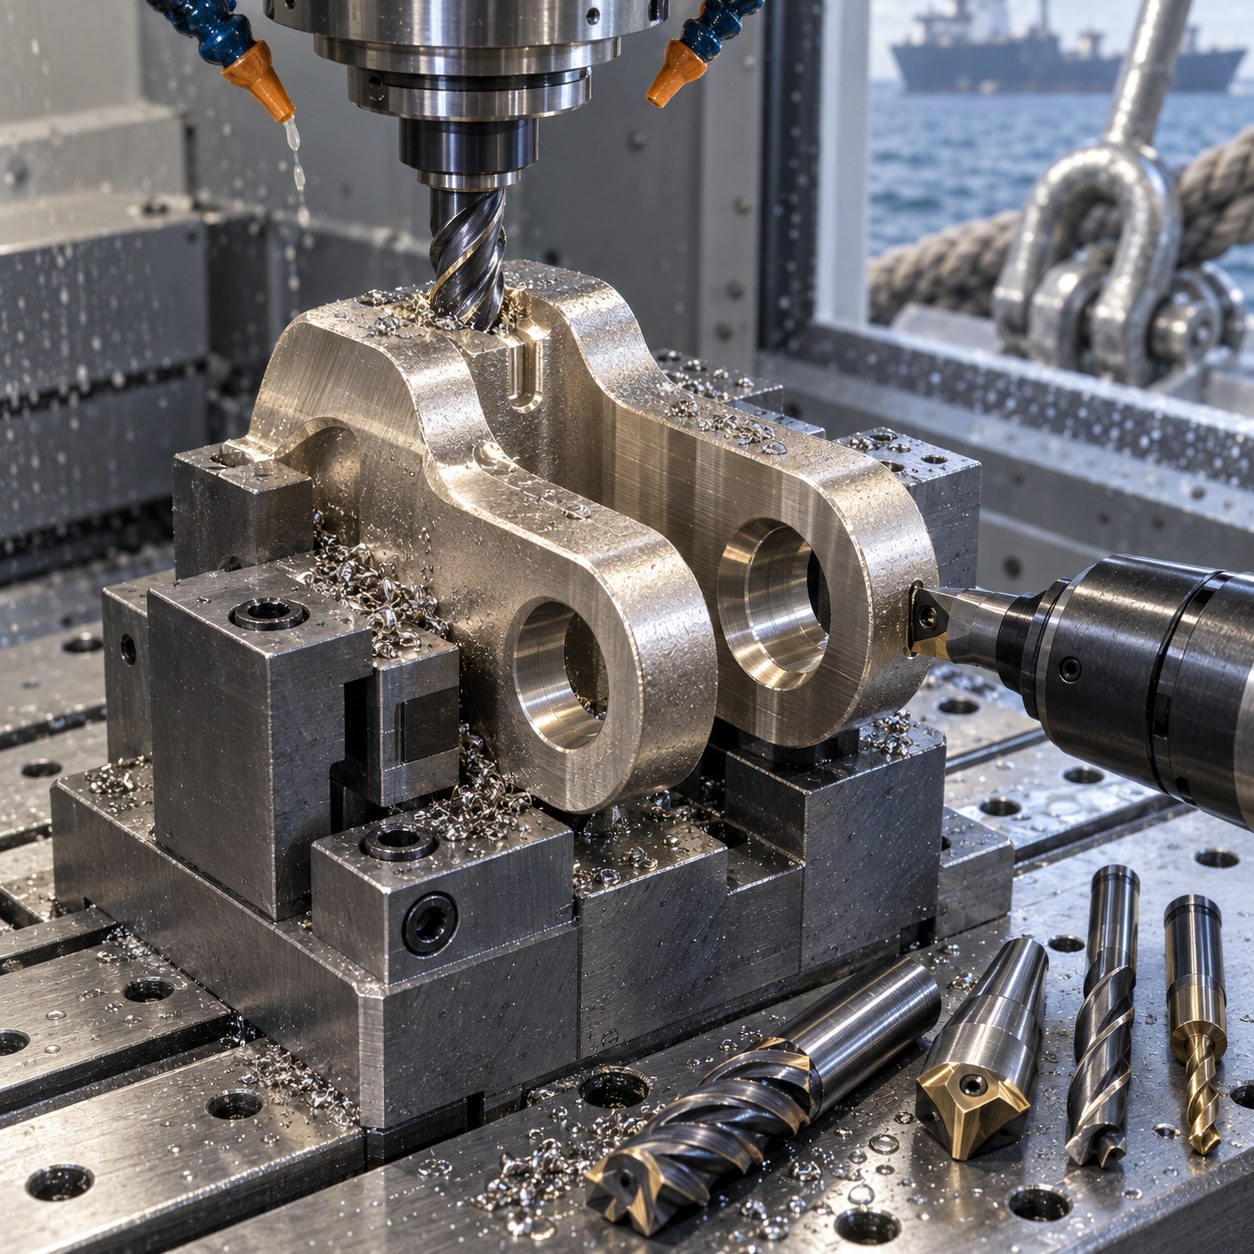
Monel K-500船用叉耳的关键问题是:开口槽先削弱刚性,销孔又要承载配合,硬质合金刀具怎样选才不会加工硬化。图纸同时包含轴承接触、疲劳圆角和耐腐蚀边缘。
叉耳图纸特征到硬质合金刀具映射
| 叉耳特征 | 硬质合金刀具组合 | 淘汰的捷径 |
|---|---|---|
| 深开口槽 | 12 mm变螺旋AlTiN硬质合金粗铣刀,摆线切入 | 整体HSS开槽会摩擦并提前加工硬化。 |
| 成对销孔 | 引导钻、可转位钻、半精镗、硬质合金精镗杆 | 开槽释放后必须通过线镗修正同轴。 |
| 圆角避让 | 6 mm圆角硬质合金立铣刀,短刃避空颈 | 满足疲劳圆角;方肩刀会留下裂纹源。 |
| 润滑槽 | 成形硬质合金键槽刀,抛光前角 | 切出交叉槽,不把毛刺手工刮入孔内。 |
| 入口倒角 | 90度涂层硬质合金倒角刀,小刃带 | 给装配导入,同时保留叉耳厚度。 |
围绕销孔的加工顺序
外形先留牺牲耳,开口槽左右对称粗加工并静置,再从受支撑方向线镗销孔。圆角避让和润滑槽在孔加工后执行,使毛刺方向朝向可检查表面。
加工硬化、切屑负荷和毛刺控制
Monel K-500最怕摩擦。粗铣刀要保持真实切屑厚度,冷却必须到达槽底;精镗杆按孔表面趋势换刀,而不是等到磨损失控。润滑槽内任何停顿都视为毛刺风险。
承载叉耳的检测关口
检测从叉口宽度和平行度开始,再查销孔尺寸、同轴度和粗糙度。柔性刷只在内窥镜确认润滑槽没有折入孔内毛刺后使用。
配刀问答
为什么开口槽粗加工后再线镗销孔?
开槽改变叉耳刚性,最终同轴度应在变形释放后修正。
Monel K-500哪把刀最容易先失效?
通常是粗铣刀因摩擦失去锋利,表现为发热、卷毛刺和主轴负载上升。
润滑槽能手工清理吗?
必须先内窥镜确认;盲目刮削可能把毛刺折进承载孔。
要横向对比型腔、孔、密封座、槽与薄壁的配刀,可查看镍基合金 CNC 配刀决策专题。


