Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
中文: 17-4PH无人机电机座薄筋与螺旋散热槽配刀
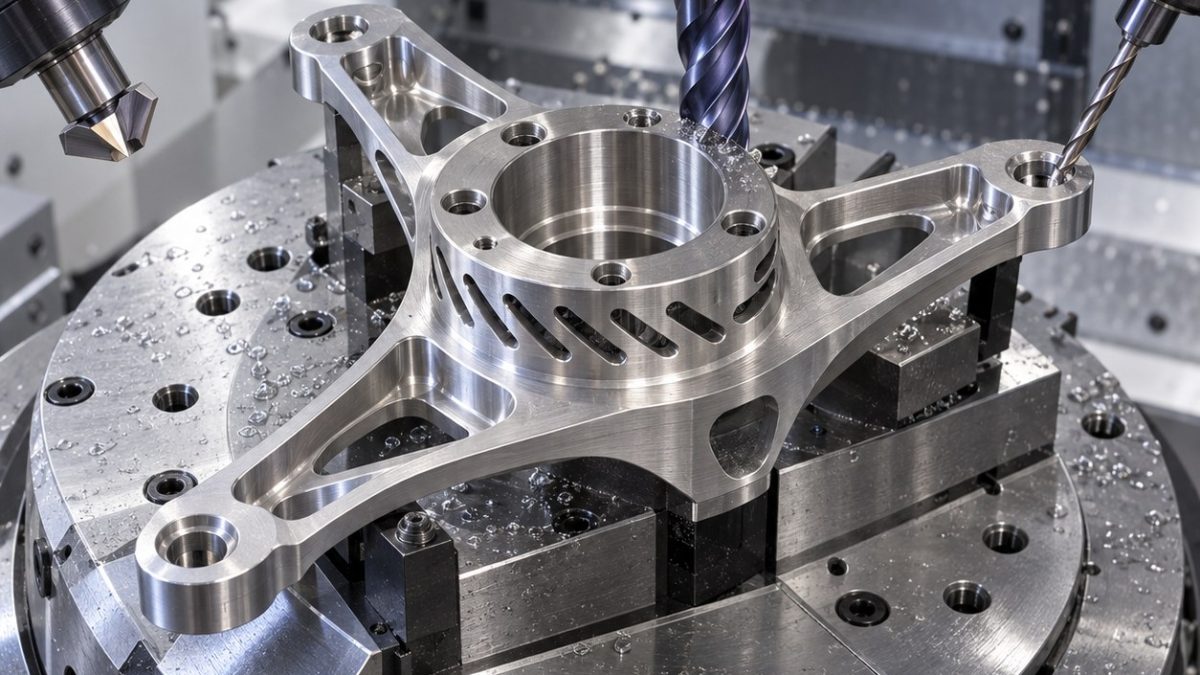
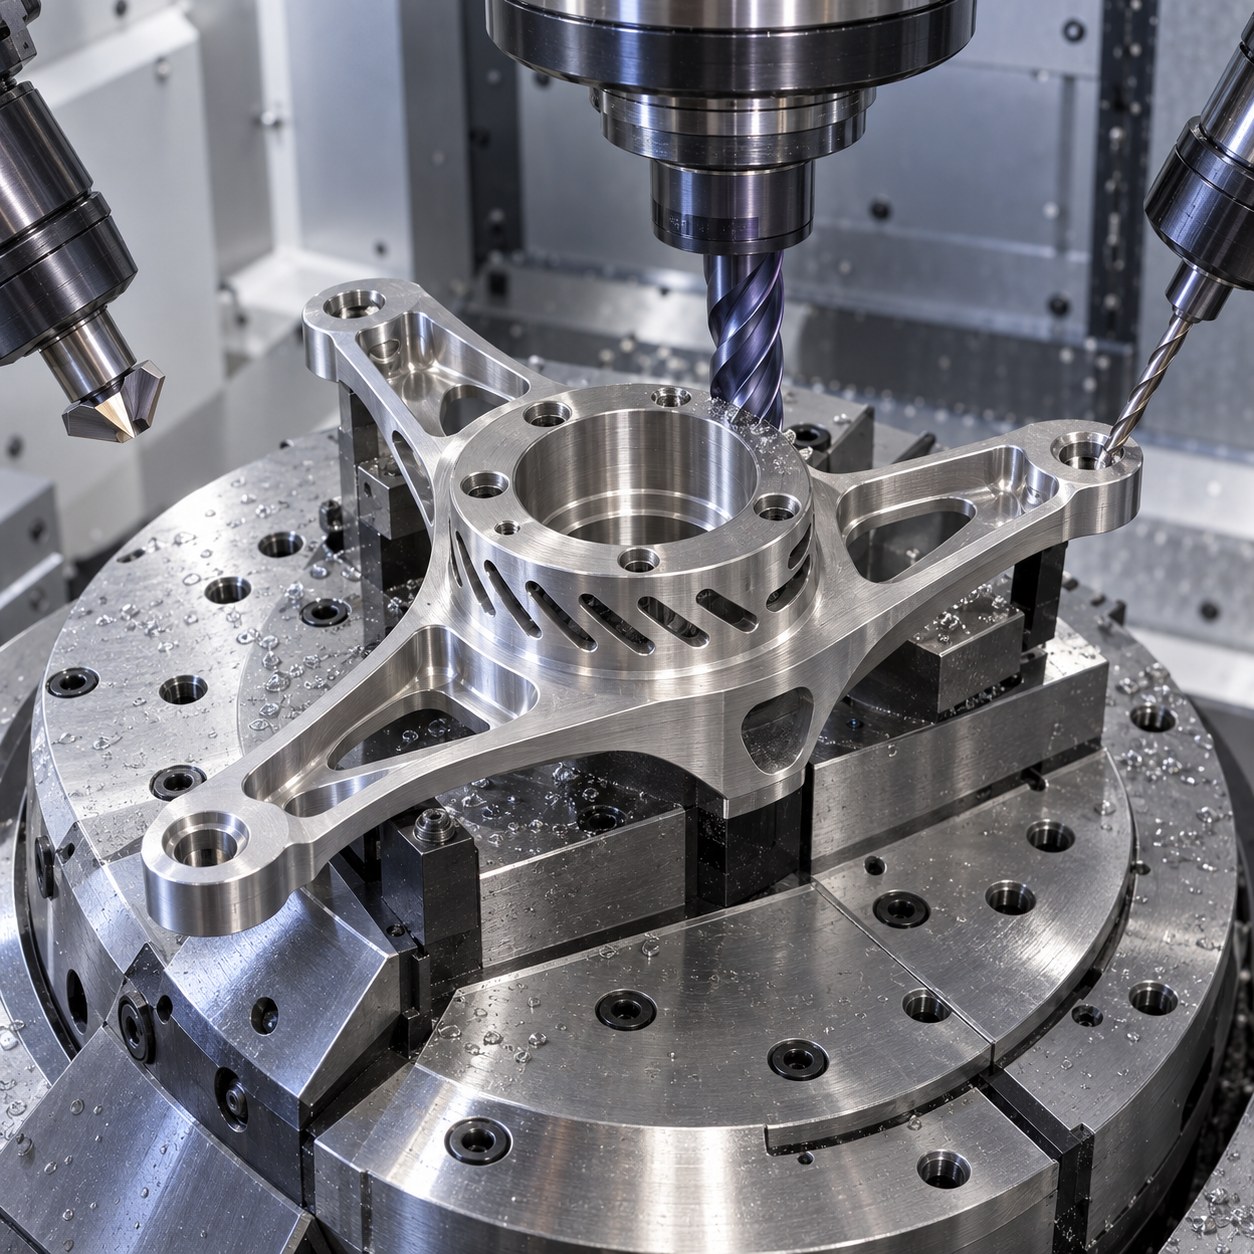
这个电机座案例针对一个长尾问题:17-4PH图纸同时有平面电机凸台、薄筋支臂和弯曲散热槽时,硬质合金刀具怎么选。零件不大,但配刀由开腔后刚性损失决定。
薄筋图纸特征到稳定配刀
| 图纸标注 | 刀具与刀柄 | 取舍逻辑 |
|---|---|---|
| 电机凸台顶面 | 40 mm正前角TiAlN硬质合金面铣刀,液压刀杆 | 薄筋削弱前完成平面度;重负前角刀会推弯支臂。 |
| 薄筋口袋 | 8 mm五刃变齿距圆角硬质合金粗铣刀 | 保持接触平顺;两刃满槽会在薄筋上留下振纹。 |
| 螺旋散热槽 | 3 mm缩颈AlCrN硬质合金刀,热缩刀柄 | 兼顾伸长和刚性;线割因毛刺方向和装夹时间被淘汰。 |
| 沉头螺钉孔 | 硬质合金钻、导向沉孔刀、90度倒角刀 | 把孔位和座面平面度分开控制。 |
| 减重圆角 | 4 mm短刃球刀 | 融合筋位但不削弱中心凸台。 |
薄筋释放前的平衡粗加工
外形先留连接桥,电机凸台早精修,薄筋口袋按镜像顺序打开。散热槽在支臂仍有半支撑时加工,沉孔在最终探测后精修,避免螺钉座继承粗加工变形。
17-4PH振纹、毛刺和寿命控制
17-4PH只有保持真实切削时才稳定。槽出口轻微摩擦会形成毛刺和加工硬化边;流程采用短轴向接触、顺铣精修,并按薄筋振纹趋势换刀。
电机凸台与槽位检测
CMM检测凸台平面度、支臂高度和沉孔位置。电机螺栓圆用销规扫查,确认去散热槽毛刺没有弯曲薄筋。
实用配刀问答
为什么薄筋完全打开前先精修凸台?
凸台是电机基准;薄筋变薄后,夹紧力和切削力都可能使其倾斜。
3 mm槽刀寿命看什么?
槽出口振纹和毛刺增长比固定分钟数更可靠。
散热槽能手工去毛刺吗?
必须支撑薄筋,并确认螺栓圆没有移动后才可以。


