CNC CNC Precision Hub
  • 首页
  • 技术能力
  • 文章
  • 联系
首页 / 文章 / RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制
2026年10月29日 / Carbide Cutting Tools, CNC 刀具选型

RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制

发布: 2026年10月29日 更新: 2026年10月29日

讲清RPMT10T3圆刀片的适用型腔、切深与啮合变化、刀杆避让、刃口转位,以及为什么小圆角仍需要球刀精修。

RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制

中文: RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制
RPMT10T3圆刀片怎么配刀:模具型腔开粗与圆弧余量控制

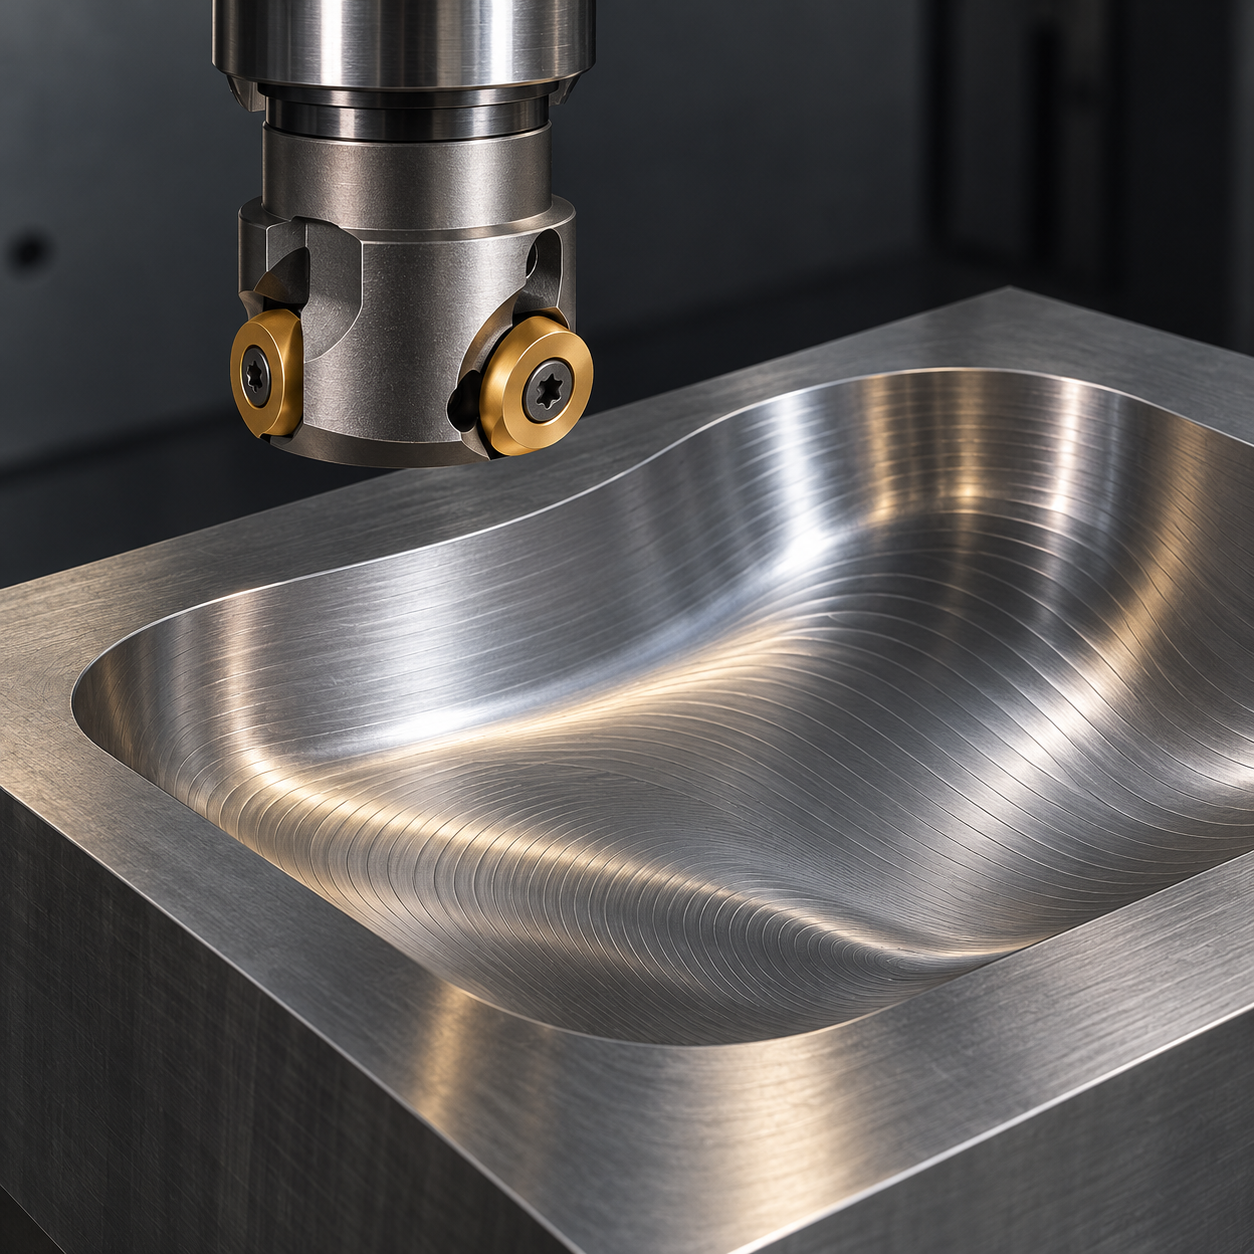
RPMT10T3圆刀片适合有较大圆弧过渡、需要可转位强刃口的型腔开粗,但不是直角肩铣刀,也不意味着开粗后就是合格曲面。设想一块30~34 HRC的预硬P20模具支撑块:浅盆腔深14毫米,大部分过渡R12,局部有R3圆弧。圆刀片负责大面积余量,小R3由小直径球刀完成,不能把两种工作混成一个“圆刀加工”。

为什么切深变了,原来的进给不一定适用

圆刃的实际主偏角随轴向切深和接触曲面坡度变化。浅底稳定的进给,进入上坡壁时可能突然过载。刀片直径不等于刀体切削直径,两者也不能直接代表接触点有效直径。CAM模型应包含真实刀体、螺钉外廓及允许斜坡角度。采购时要核对完整RPMT10T3后缀与定位结构,不同圆片看起来相似,未必可以互装。

从曲率可达性分配刀具

型腔位置 建议配刀 关键限制
大盆腔开粗 直径25毫米两齿、对应RPMT10T3的仿形刀体,预硬钢用韧性PVD硬质合金,中等正前角和受控钝化。 短刚性刀柄和排屑空间优先,不为多一齿牺牲容屑。
R12过渡半精加工 原圆片刀换到完好刃段,浅层走刀并控制法向余量。 为少走几层而增加切深,会扩大参与切削的圆弧和切削力。
局部R3 直径6毫米两刃涂层细晶硬质合金球刀,尽量短有效伸出,精密夹头或适配热缩刀柄。 直径10毫米圆片不等于直径6毫米球头,不能靠改刀补生成小凹圆角。
上沿倒钝 直径8毫米两刃90°硬质合金倒角刀。 只去外缘毛刺,不破坏型腔设计圆弧。

半精加工的价值是消除隐藏的高余量

工件放在可靠平行支承上,夹紧位置避开型腔。由开放毛坯侧或厂家认可的入口开始,不能默认圆片刀可以钻入实心料。开粗可试留0.30毫米法向余量,用剩余毛坯仿真检查陡缓面交界。先把交界处整理均匀,再交给小球刀,否则球刀会在看不见的余量棱线上突然吃重。

转速与每齿进给按实际牌号和接触几何选择,不能给所有区域统一乘一个切屑减薄系数。啮合量上升时必须重新校核。持续排屑避免碎硬屑在底部被重复碾压。圆片按刃段标记检查磨损,转位只能使用完整、未损伤且符合厂家定位要求的刃段,不能宣称一片可以无限次转着用。

先验轮廓,再谈抛光

假设最终轮廓偏差要求0.05毫米以内,盆腔Ra 1.6微米。取截面检查R12过渡和R3局部,不能只测容易够到的底部。球刀步距根据允许残留高度设置,再实测表面;理论残留高度不等于粗糙度检验结果。抛光也不能用来掩盖过切。相关方法见球刀步距与曲面质量和圆角与刃口强度取舍。

圆刀片常见问题

RPMT能铣平底吗?适当刀体与刀路可以加工底部,但需检查残留几何与表面质量,不能默认替代所有面铣精加工。

浅切就可以随意加进给吗?不可以,还受牌号、接触角、机床进给和拐角负荷限制,上坡与切入区需要单独处理。

厂家参考资料:尺寸与刀体适配.

把这类技术问题转成项目解决方案

如果你有类似的 CNC 加工、材料、公差、表面、夹具、刀具寿命或批量稳定性问题,可以提交项目细节做实际评估。

发送项目资料
Tags: Copy Milling Die Cavity Roughing Radial Engagement Round Insert Milling RPMT10T3 Inserts
上一篇: R390 11T3刀片怎么选圆角:直角台阶精铣与定位面配刀
下一篇: SEKT1204刀片配45度面铣刀:铸铁支承面平面度与齿数选择

需要 CNC 技术解决方案?

发送图纸、材料、当前加工问题和生产目标,我们可以协助评估工艺、刀具、夹具、检测和交付控制。

提交方案评估

文章方向

CNC 铣削、车削、刀具寿命、夹具设计、检测标准、表面处理和供应链配套内容。

近期文章

  • TPKN2204 Triangular Inserts: Match the Shoulder-Mill Body
  • APGT1604 Aluminum Inserts for Thin Ribs and Clean Chip Flow
  • LNMU0303 High-Feed Inserts: CAM Radius and Finishing Stock
  • SEKT1204 Inserts for 45-Degree Face Milling: Pads and Flatness
  • RPMT10T3 Round Inserts for Die-Cavity Roughing and Blends

近期评论

  1. Ti-6Al-4V Aerospace Bracket Tooling for Thin Ribs and Heat Control - CNC Precision Hub 发表在 Drawing-Based Tool Selection Case: Aluminum Bracket CNC Machining Plan
  2. Zirconium 702 Pump Wear Plate CNC Tooling Case: Kidney Ports and Seal Grooves - CNC Precision Hub 发表在 Carbide End Mill Cutting Parameters by Material, Geometry and Engagement
  3. Carbide End Mill Cutting Parameters by Material, Geometry and Engagement - CNC Precision Hub 发表在 Carbide End Mill Edge Preparation: Micro Honing for Longer Tool Life
  4. Deep Pocket Milling Tooling Hub: Reach, Chip Evacuation and Stock Control - CNC Precision Hub 发表在 RPMT10T3 Round Inserts for Die-Cavity Roughing and Blends
  5. Feed per Tooth in CNC Milling: Chip Load, Radial Thinning and Runout - CNC Precision Hub 发表在 APMT1135 Insert Selection for Small-Diameter Pocket Milling

归档

  • 2026 年 10 月
  • 2026 年 9 月
  • 2026 年 8 月
  • 2026 年 7 月

分类

  • 13-8Mo Stainless Machining
  • 17-4PH Stainless Machining
  • 410 Stainless Steel Machining
  • 42CrMo4 Machining
  • 440C Stainless Machining
  • 6061 Aluminum Machining
  • A286 Stainless Machining
  • ADI Ductile Iron Machining
  • Aerospace Machining
  • AL-6XN Machining
  • Alloy 20 Machining
  • Alloy Steel Machining
  • Alumina Ceramic Machining
  • Aluminum Machining
  • Aluminum Nitride Machining
  • AM 316L Stainless Machining
  • Automotive Machining
  • Bearing Machining
  • Bronze Machining
  • C11000 OFE Copper Machining
  • C14500 Tellurium Copper Machining
  • C26000 Cartridge Brass Machining
  • C360 Brass Machining
  • C63000 Nickel Aluminum Bronze Machining
  • C65500 Silicon Bronze Machining
  • C70600 Copper Nickel Machining
  • C71500 Copper-Nickel Machining
  • Carbide Cutting Tools
  • Case Studies
  • Cast Iron Machining
  • Ceramic Machining
  • CNC Case Studies
  • CNC Cutting Tools
  • CNC Machining
  • CNC Machining Case Studies
  • CNC Machining Guides
  • CNC Tool Selection
  • CNC Tooling Case Studies
  • CNC Tooling Cases
  • CoCrMo Machining
  • Composite Machining
  • Compressor Machining
  • Copper Alloy Machining
  • CuCrZr Machining
  • Cutting Tools
  • Delrin AF Machining
  • Drawing-Based Tool Selection
  • Engineering Plastic Machining
  • Engineering Plastics Machining
  • ETFE Machining
  • FR4 Laminate Machining
  • Free-Machining Steel
  • G10 Epoxy Glass Machining
  • GG25 Cast Iron Machining
  • Graphite Machining
  • H13 Tool Steel Machining
  • Hardened D2 Machining
  • Hardfacing Machining
  • Hastelloy B-3 Machining
  • Hastelloy C-276 Machining
  • Haynes 230 Machining
  • Heavy Equipment Machining
  • High-Temperature Alloy Machining
  • Hydraulic Machining
  • Inconel 625 Machining
  • Inconel 718 Machining
  • Inconel X-750 Machining
  • Invar 36 Machining
  • Kovar Machining
  • Machining Case Studies
  • Magnesium Machining
  • Magnetic Component Machining
  • MAR-M247 Machining
  • Maraging Steel Machining
  • Medical Machining
  • Metal Matrix Composite Machining
  • Molybdenum Copper Machining
  • Molybdenum Machining
  • Monel 400 Machining
  • Monel K-500 Machining
  • NAK80 Mold Steel Machining
  • Nickel 200 Machining
  • Nickel Alloy Machining
  • Nickel Silver Machining
  • Nitronic 60 Machining
  • Noryl PPO Machining
  • PA66-GF30 Machining
  • PCTFE Machining
  • PEEK-CF30 Machining
  • PEEK-GF30 Machining
  • PEI Ultem Machining
  • PEKK Machining
  • Plastic Machining
  • Polycarbonate Machining
  • PPS-GF40 Machining
  • PPSU Machining
  • Precision Machining
  • Precision Micromachining
  • PVDF Machining
  • Rene 41 Machining
  • S32760 Super Duplex Machining
  • Shape Memory Alloy Machining
  • Stainless Steel Machining
  • Tantalum Machining
  • Ti-6Al-7Nb Machining
  • Titanium CNC Machining
  • Titanium Machining
  • Tool Steel Machining
  • Tooling Case Studies
  • Torlon 4203 Machining
  • Tungsten Alloy Machining
  • UHMWPE Machining
  • Vacuum and RF Machining
  • Valve Body Machining
  • ZA-27 Zinc Alloy Machining
  • Zerodur Machining
  • Zirconium Machining
  • 未分类

相关文章

继续阅读 CNC 加工技术、刀具配置和周边配套内容。

TPKN2204三角铣刀片怎么配刀:刀盘压板、刀座与台阶加工
2026年10月29日 / CNC 刀具选型, Drawing-Based Tool Selection

TPKN2204三角铣刀片怎么配刀:刀盘压板、刀座与台阶加工

TPKN2204 Triangular Inserts: Match the Shoulder-Mill Body

旧刀盘换TPKN2204三角刀片,先核对完整刀体、压板和支承面,再确定钢件牌号、有效切深、精修余量与检测方案。

APGT1604铝用刀片怎么选:薄筋铣削、锋利刃口与排屑
2026年10月29日 / Aluminum加工, CNC 刀具选型

APGT1604铝用刀片怎么选:薄筋铣削、锋利刃口与排屑

APGT1604 Aluminum Inserts for Thin Ribs and Clean Chip Flow

6061薄筋托盘配刀案例,讲清APGT1604抛光铝用槽型、无涂层硬质合金、刀杆适配和薄壁变形检查。

LNMU0303高进给刀片配刀:虚拟圆角、浅切深和精加工余量
2026年10月29日 / Carbide Cutting Tools, CNC 刀具选型

LNMU0303高进给刀片配刀:虚拟圆角、浅切深和精加工余量

LNMU0303 High-Feed Inserts: CAM Radius and Finishing Stock

LNMU0303选型不能直接复制旧程序,重点核对ZER与UER几何、CAM刀具轮廓、切深上限、侧壁余量和清角工具。

制造配套支持

需要 CNC 加工与配套方案?

发送图纸、材料和数量要求,我们可以协助评估工艺、刀具、夹具、检测和交付方式。

获取加工建议
CNC CNC Precision Hub

专注精密 CNC 加工、刀具系统、工装夹具、质量检测和表面处理配套,帮助客户把样件和批量生产做得更稳定。

加工能力

CNC 铣削与车削 刀柄、刀具与夹具 检测、热处理与表面处理

文章栏目

CNC 加工技术 刀具寿命与参数 周边配套方案

© 2026 CNC Precision Hub. CNC 加工技术、刀具系统与制造配套支持。

