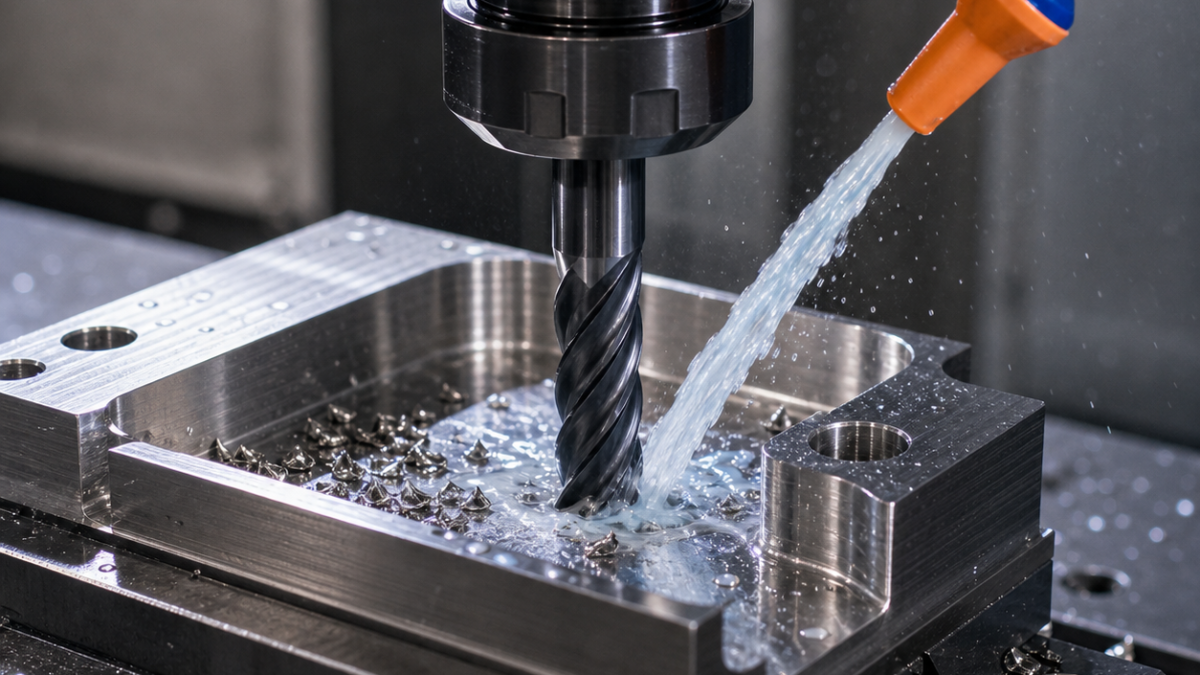
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
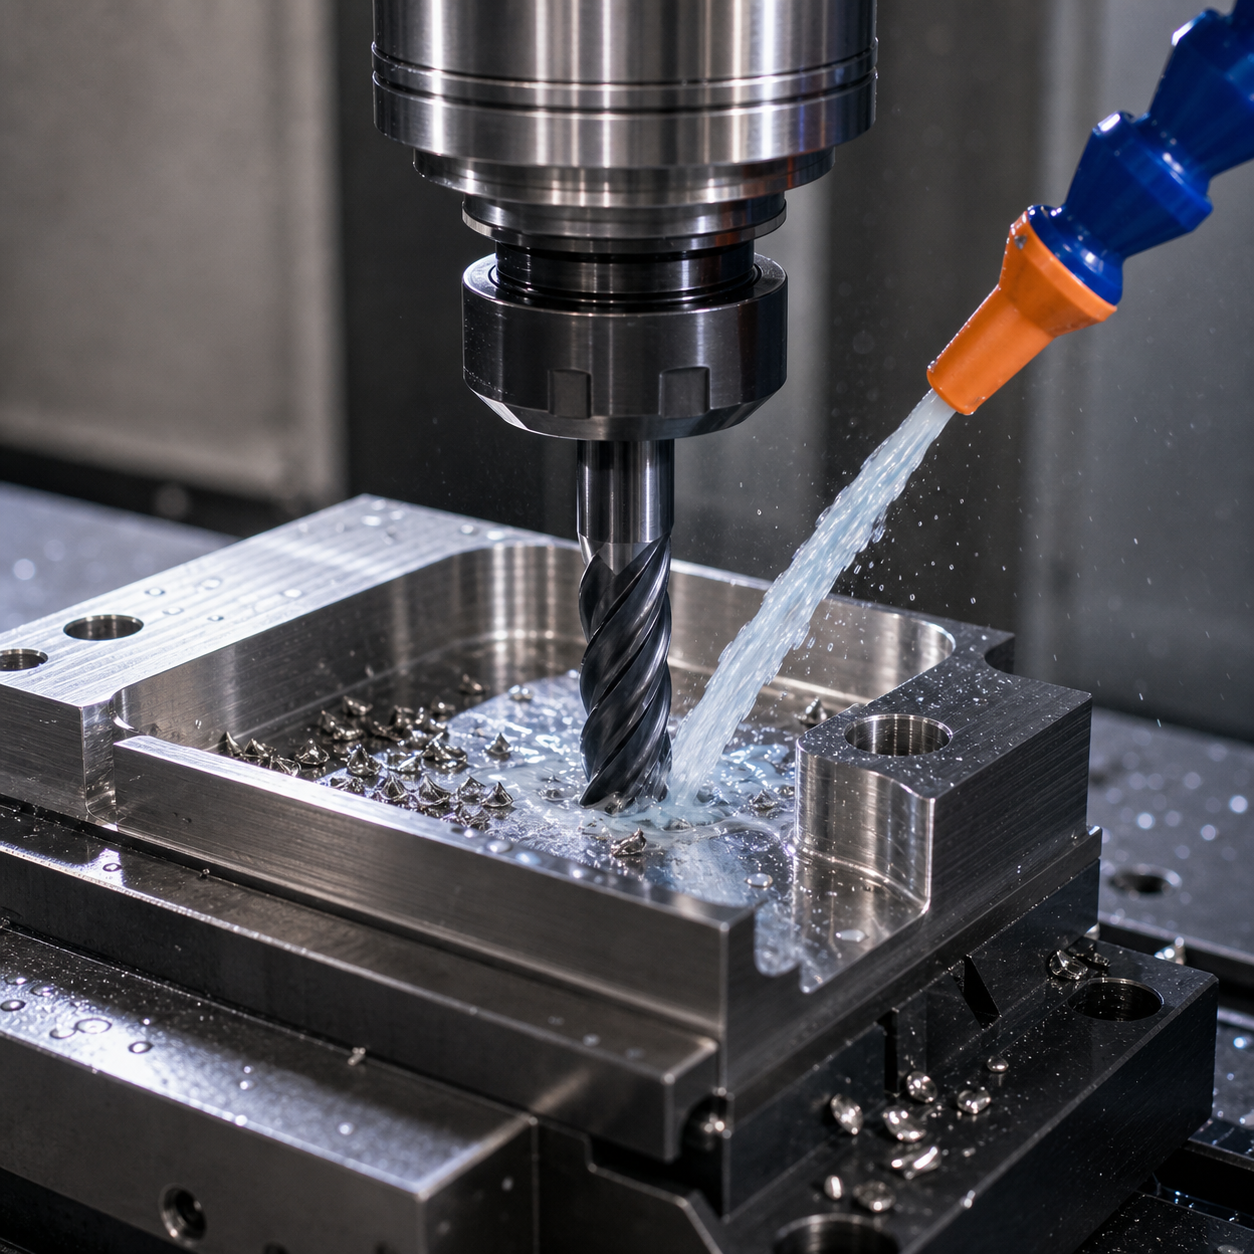
中文: 不锈钢 CNC 铣削配刀:抑制加工硬化并延长刀具寿命
防止加工硬化应从图纸特征开始,而不是临时拧低进给修调。开放型腔、满宽槽、薄壁、交叉孔和螺纹的接触弧与排屑路径不同。假想316L歧管板包含A基准、42 mm型腔、8 mm槽、M6孔口和0.8 mm薄壁。
从特征选刀
型腔自适应粗铣用12 mm五刃变螺旋圆角硬质合金刀,正前角配薄层AlTiN/AlCrN PVD;槽和窄筋用6 mm四刃避空颈刀,基准侧壁用8 mm五刃精铣刀。孔口采用内冷硬质合金钻,M6用螺纹铣刀,内部交叉口用反向倒角刀。六刃粗铣刀在满槽中容屑不足,不选;出口毛刺要求稳定时也不用高速钢钻。
连续切过硬化层
软爪定位A面,型腔用恒定径向吃刀和切屑减薄补偿粗铣;工件尚有支撑时半精侧壁。禁止停顿和无负载空走刀,用顺铣、圆弧切入和足以真正切削的每齿进给。薄壁分深度交替精铣并对称留量;交叉孔在密封侧壁最终精铣前打开。
冷却、毛刺与换刀门槛
内冷要对准容屑槽。只有深径比和堵屑要求时才分屑,无必要的全退刀会让下次切入碰上硬化带。监控切深线沟槽磨损、积屑瘤、主轴负载和侧壁补偿趋势;沟槽磨损开始推动补偿时就换刀,不等崩刃。内部出口反倒角后用内窥镜确认,手工刮削不是可控工序。
检查工艺可能破坏的特征
卸夹前探测基准、型腔中心和侧壁余量;用标定量棒或CMM测槽宽,卸夹后测薄壁轮廓,指定通止规检螺纹中径,放大检查毛刺。粗糙度沿功能进给方向测量,并记录材料牌号和热处理状态,304、316L和析出硬化不锈钢不共用一套参数窗口。
| 图纸特征 | 硬质合金刀具与刀柄 | 选择与排除 |
|---|---|---|
| Open pocket / 开放型腔 | 12 mm, 5-flute variable-helix radius carbide; PVD; shrink-fit | Constant engagement; six flutes rejected for chip space |
| Full slot / 满槽 | 6 mm, 4-flute relieved-neck carbide; hydraulic holder | Chip room and reach; long general tool rejected |
| Datum wall / 基准壁 | 8 mm, 5-flute sharp finisher; low-runout holder | Dedicated edge avoids roughing notch wear |
| Ports and threads / 孔与螺纹 | Through-coolant carbide drill, thread mill, back chamfer | Controlled exit and recoverable thread size |
Related technical cases: stainless valve-body tooling; Nitronic 60 sleeve tooling; super-duplex impeller tooling.
FAQ
为什么停顿后容易失效? 刃口会擦削或重新切入受热/硬化区,而不是形成稳定切屑。
什么时候应该换刀? 按磨损带、负载、尺寸补偿或表面趋势设门槛,不等随机崩刃。


