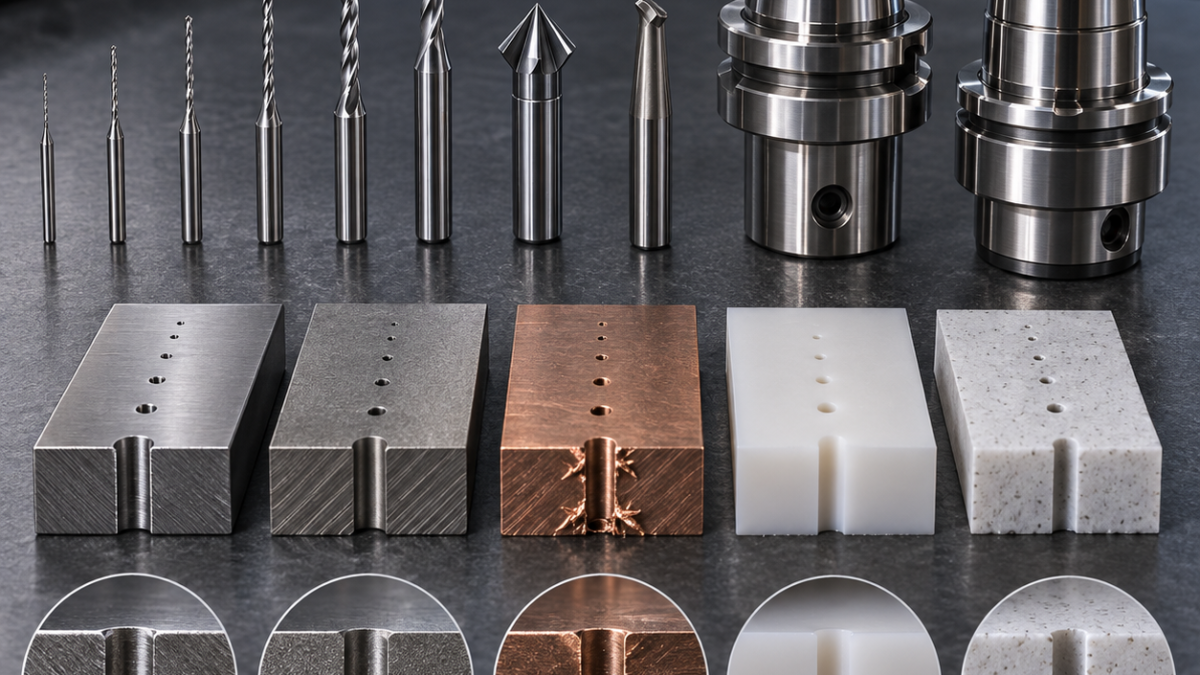
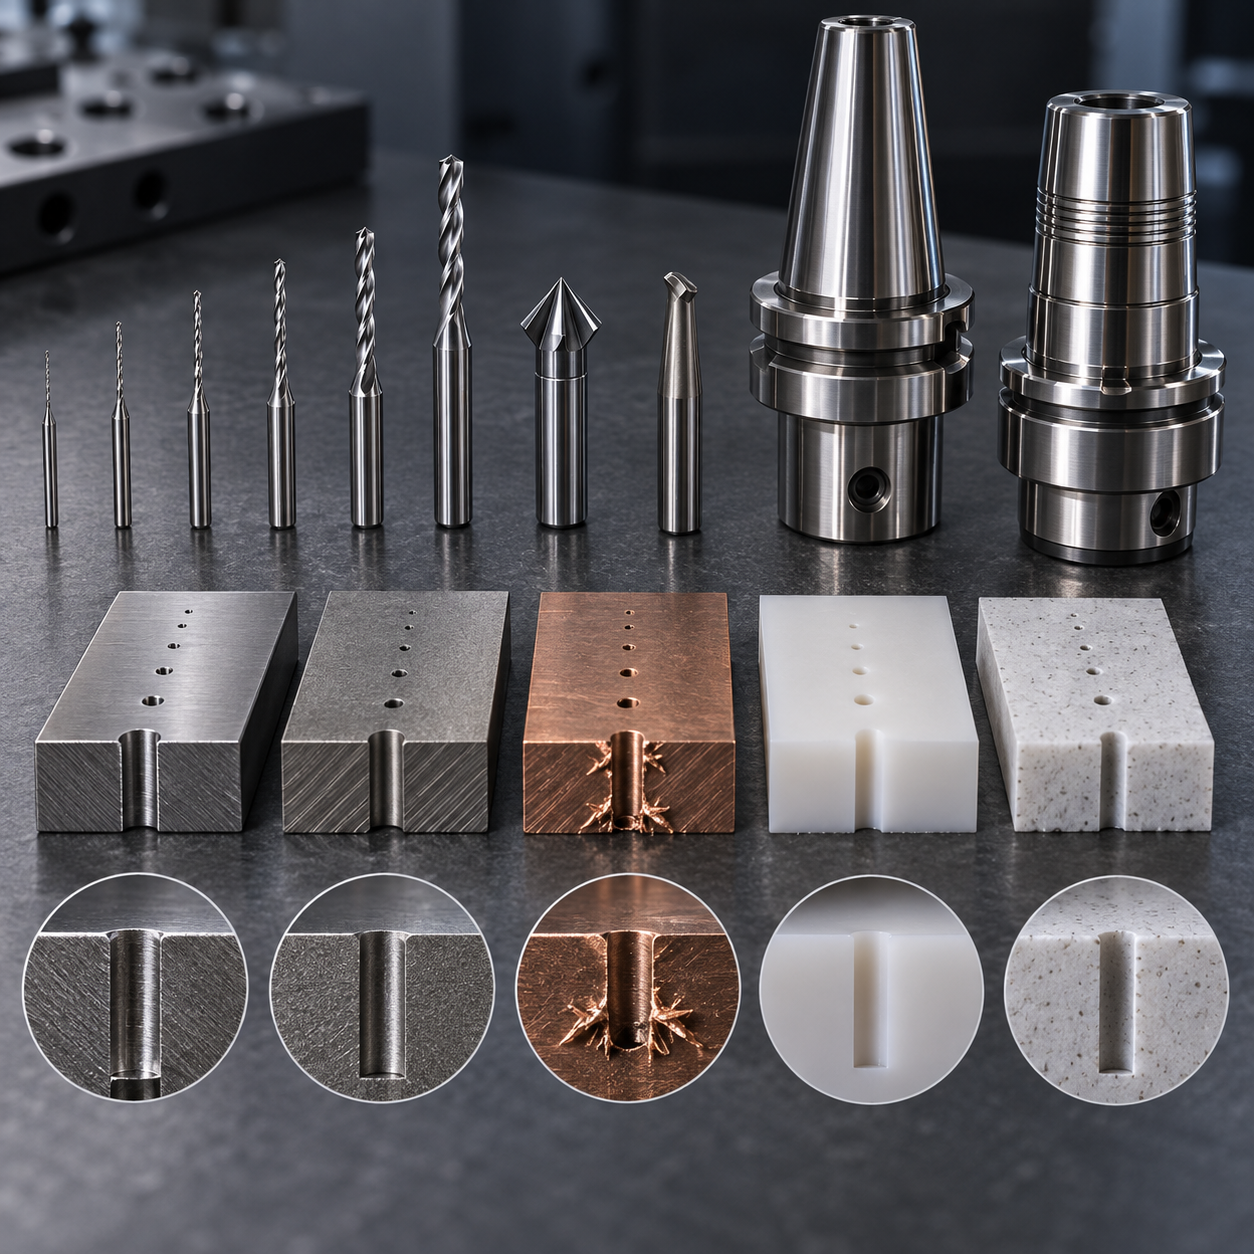
Français: Guide d’outillage CNC pour microperçage et maîtrise des bavures
Le bon micro-foret CNC se choisit avec le diamètre, la profondeur utile, l’angle d’entrée, la condition de sortie et le cassage d’arête autorisé. Il faut prendre l’outil carbure micrograin le plus court capable d’atteindre, limiter le faux-rond à la capabilité du trou et définir évacuation, soutien de sortie et ébavurage avant programmation. Ce guide traite des perçages d’environ 0,18 à 2 mm.
Lire le plan comme une carte de risques
Classer chaque trou : entrée normale, oblique, intersection, borgne ou débouchant. Noter L/D utile, épaisseur du dernier ligament, accessibilité de sortie et fonction dominante : débit, fatigue, étanchéité ou contact. Un trou de 0,6 mm dans une plaque plane soutenue diffère d’un trou débouchant dans une cavité courbe; ce dernier peut exiger méplat local, canon, martyr, perçage bilatéral ou outil inverse qualifié.
Choix selon matière et sortie
| Condition du plan | Outil, géométrie et attachement | Raison / solution écartée |
|---|---|---|
| Cuivre, laiton ou niobium ductile | Micro-foret poli 2 dents, non revêtu ou DLC/TiB2 validé; pince de précision | Coupe vive anti-collage; AlTiN fortement honé peut mater. |
| Titane ou nickel, 4–10×D | Carbure tenace, pointe 135–140°, AlTiN/TiAlN validé, arrosage interne | Maîtrise thermique; un foret long générique frotte. |
| Inox ou cobalt, entrée oblique | Pointeur court ou fraise plate puis micro-foret renforcé; outil inverse possible | Évite le ripage; débourrage écarté sans évacuation prouvée. |
| FR4 ou polymère technique | Carbure très vif non revêtu, diamant pour stratifié abrasif | Coupe sans fondre ni délaminer. |
| Alumine ou céramique fragile | Outil diamanté, guide rigide et martyr de sortie | L’abrasion contrôlée limite l’écaillage. |
| Sortie interne inaccessible | Ligament soutenu, perçage bilatéral, flux abrasif ou outil inverse qualifié | Le cassage du plan décide; le fil manuel ovalise. |
Entrée, portée et attachement
Le foret à pointer ne crée qu’une portée stable; un cône profond peut dévier le micro-foret sur une face inclinée. Sur métal plan, employer un outil court à 120–140°, et pour un angle sévère une petite fraise à fond plat ou un guide. Garder une sortie minimale en frettage, hydraulique ou pince de précision. Écarter le foret universel long si sa portée n’apporte rien au plan.
Copeaux, bavure et durée de vie
L’arrosage interne continu convient quand l’outil le permet; les plus petits diamètres demandent parfois huile externe filtrée et retraits programmés. Le débourrage n’est pas toujours sûr : la reprise frotte le titane, écrouit l’inox et tasse les copeaux à l’intersection. Limiter la vie par poussée, tendance de charge, dérive du diamètre et signature de bavure, non par casse. Le contrôle commence par une arête vive et un ligament soutenu.
Contrôle et règles d’arrêt
Mesurer le faux-rond sur l’outil. Employer l’optique aux entrées/sorties, piges ou comparaison pneumatique/de débit si possible, puis CT ou boroscope aux intersections cachées. Arrêter sur hausse durable de poussée, deux dérives vers la limite, lèvre de sortie croissante ou perte d’arrosage. Conserver les données par lot d’outil et famille de trous.
Études de cas associées
Pour les réseaux critiques, comparer la plaque C103 à orifices coaxiaux, la boule 316Ti à trous inclinés et la couronne Inconel 718 : traçabilité du débit, sortie courbe et chaleur imposent des choix distincts.
Pour les métaux tendres, voir le siège C360, le guide C17200 de 0,18 mm et la traversée C14500 afin de séparer collage, faux-rond et accès interne.
Pour les non-métaux, opposer la plaque d’alumine 96 % à la plaque FR4 : abrasion/écaillage et délaminage/poussière ne se traitent pas pareil.
Aux intersections fonctionnelles, la sonde 17-4PH, le piston 42CrMo4, le raccord Kovar et la plaque Ti-6Al-4V relient la bavure à l’étanchéité, au dosage, au soudage ou au contact tissulaire.
FAQ du microperçage
Faut-il toujours pointer ? Non; sur une face plane, un micro-foret prévu pour l’entrée directe peut être meilleur. Ébavurage manuel ? Seulement si l’arête est accessible, le cassage défini et sans évaser le trou. Quand choisir l’EDM ? Lorsque l’accès sans contact compense la qualification de la couche refondue. Sous 0,5 mm ? Faux-rond, fluide propre, sortie minimale et remplacement préventif.


