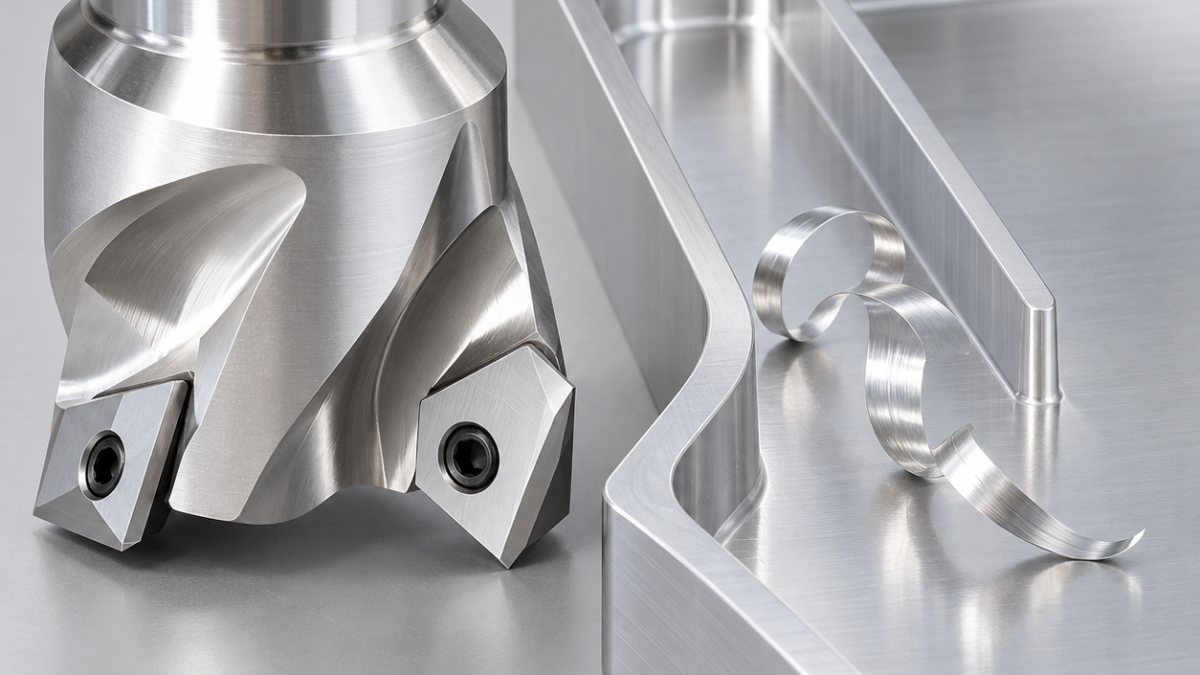
Français: APGT1604 pour aluminium : nervures minces et copeaux
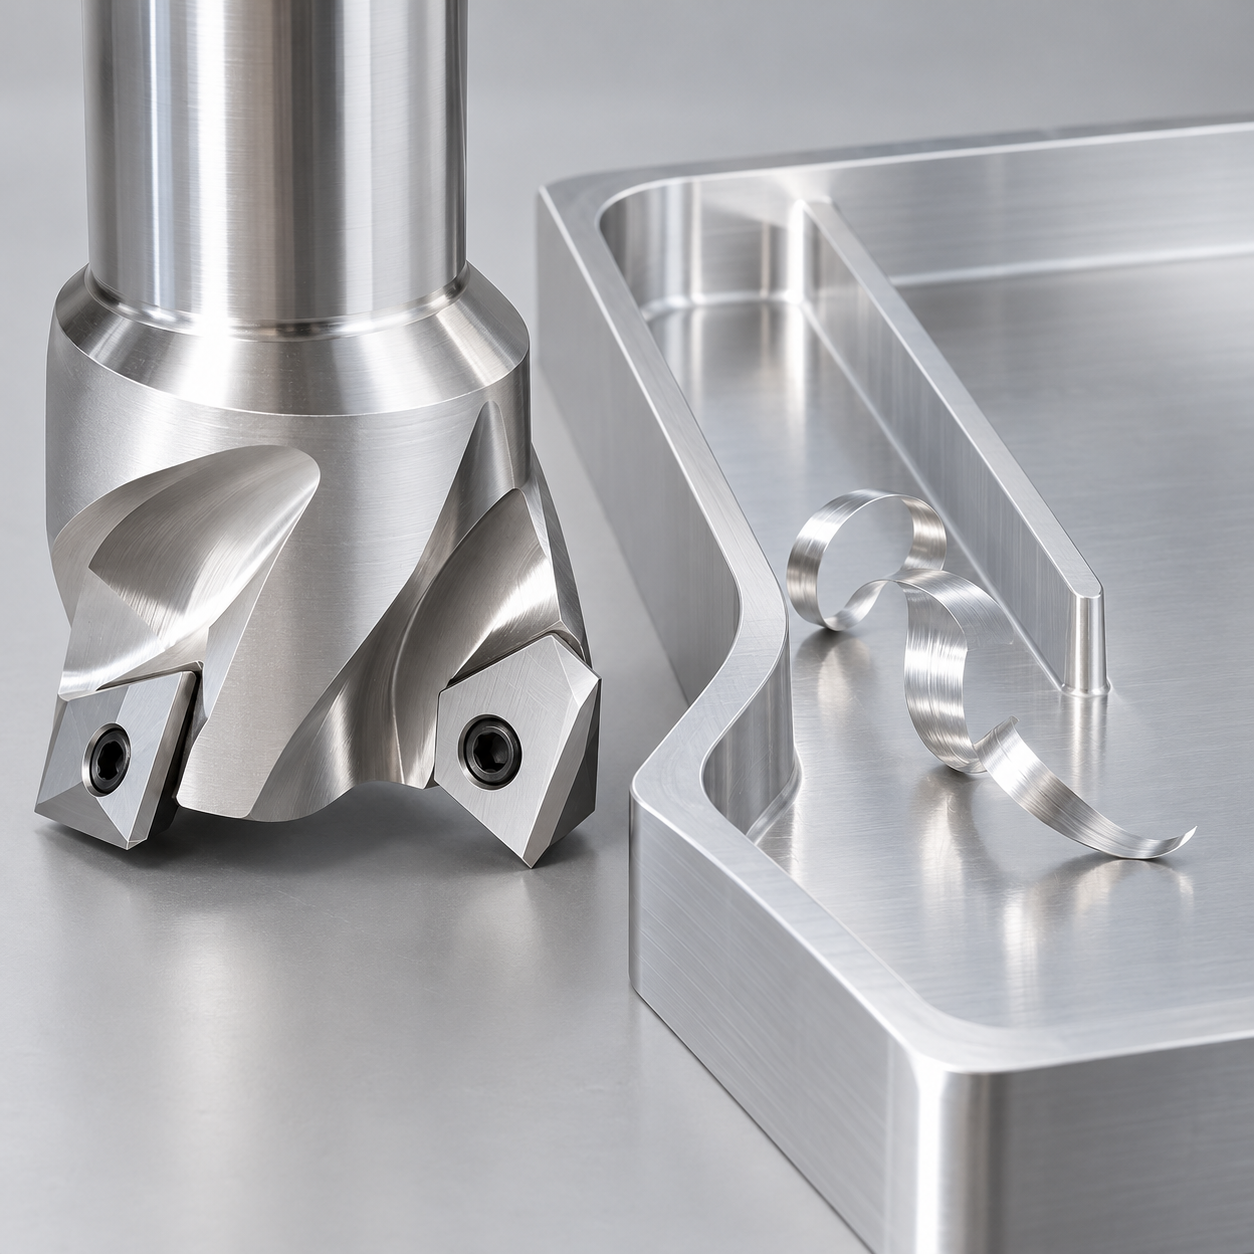
Pour un aluminium peu silicié, une APGT1604 polie à arête vive mérite d’être évaluée face à une géométrie fortement préparée pour acier. Cela ne signifie pas que toute APGT est non revêtue ni que tout revêtement est exclu. Le plateau hypothétique en 6061-T6 comporte des nervures hautes de 12 mm, finies à 2,5 ±0,05 mm.
La nervure restante gouverne la séquence
Prévoir les deux côtés ensemble. Finir un canal avant d’ébaucher l’autre modifie la rigidité au mauvais moment. Les exigences supposées sont Ra 1,6 μm, raccordement maximal R1 et chanfrein de 0,2 mm. Une version R0,8 vérifiée respecte le pied; la référence courte ne garantit pas l’appui, l’épaisseur ou la vis d’un autre fabricant.
Associer arête vive et évacuation
| Élément | Outil | Compromis |
|---|---|---|
| Canaux ouverts | Corps Ø25 à deux dents compatible APGT1604, géométrie positive polie, carbure fin non revêtu proposé pour aluminium peu silicié. | Une arête très rodée pour acier pousse davantage la matière. |
| Faces des nervures | Fraise Ø8 monobloc à trois dents polies, petit rayon ≤R1, pince précise et portée minimale. | Le gros outil n’est pas imposé simplement parce qu’il passe. |
| Bandes de fond | Arête APGT saine, passe légère validée, battement axial contrôlé. | Ne pas finir avec une arête chargée d’aluminium. |
| Sommet | Fraise à chanfreiner Ø6, deux dents, 90°. | Préserver l’épaisseur utile de 2,5 mm. |
Équilibrer les surépaisseurs
Appuyer sur la base épaisse et brider le pourtour sans distorsion. Alterner l’ébauche des canaux, avec environ 0,25 mm par face au premier essai. Semi-finir les deux côtés avant la dernière passe. Limiter l’engagement radial et choisir le sens selon le soutien disponible. Une longue partie coupante inutile diminue la rigidité pour ces 12 mm de hauteur.
Orienter lubrification compatible et arrosage vers la sortie des copeaux, pas vers la nervure terminée. Des goujures polies n’empêchent pas les rayures par recoupe. Respecter la plage de nuance, la vitesse du corps, l’équilibrage, la puissance et l’attachement. Une coupe presque à vide peut étaler l’aluminium. Devant une arête rapportée, examiner lubrification, faux-rond et épaisseur de copeau.
Distinguer flexion et décalage
Mesurer l’épaisseur en haut et en bas avec un soutien léger, puis répéter après desserrage et stabilisation thermique. Un écart constant ne se traite pas comme une nervure conique ou cintrée. Vérifier séparément base, rayon et bavures. Voir évacuation et finition de l’aluminium et choix du PCD pour matière abrasive.
APGT1604 remplace-t-elle toujours APKT1604? Non, contrôler les portées, le trou, l’épaisseur et l’enveloppe de coupe.
Le non-revêtu est-il systématiquement préférable? Non. L’exemple concerne un alliage peu silicié; un aluminium abrasif peut justifier une autre nuance ou du PCD.