Français: LNMU0303 : rayon FAO et surépaisseur en grande avance
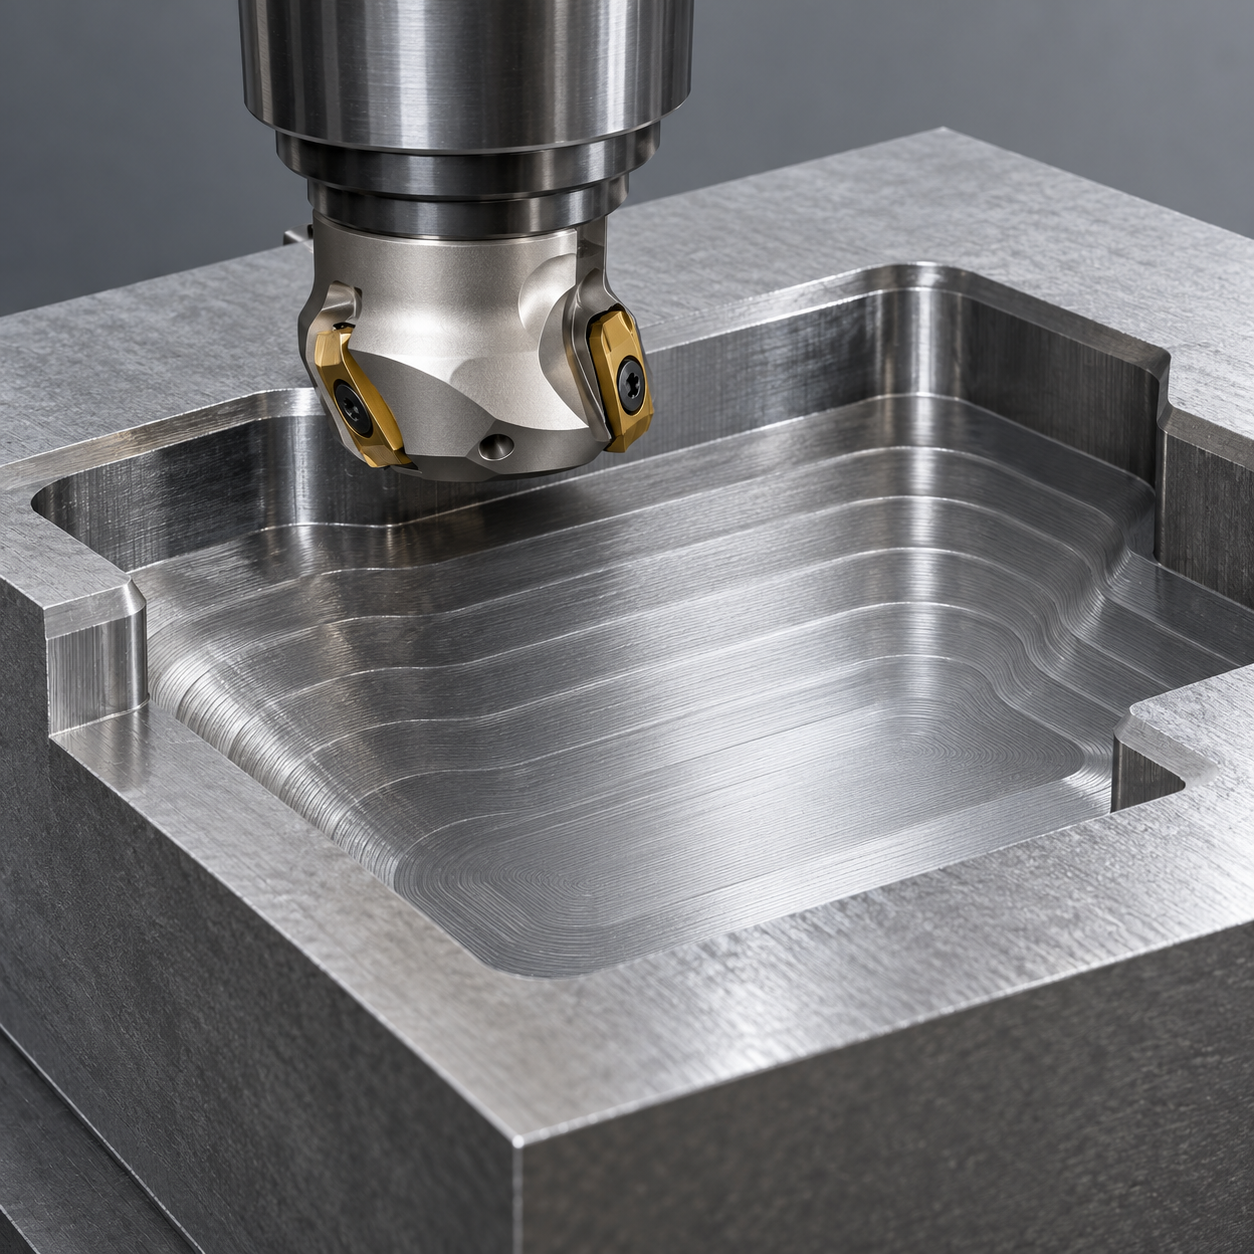
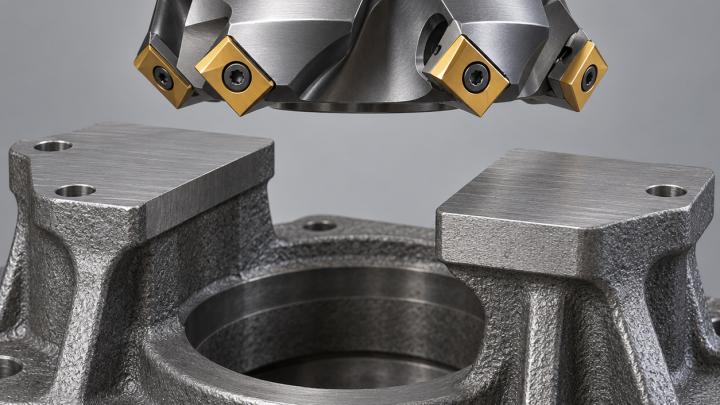
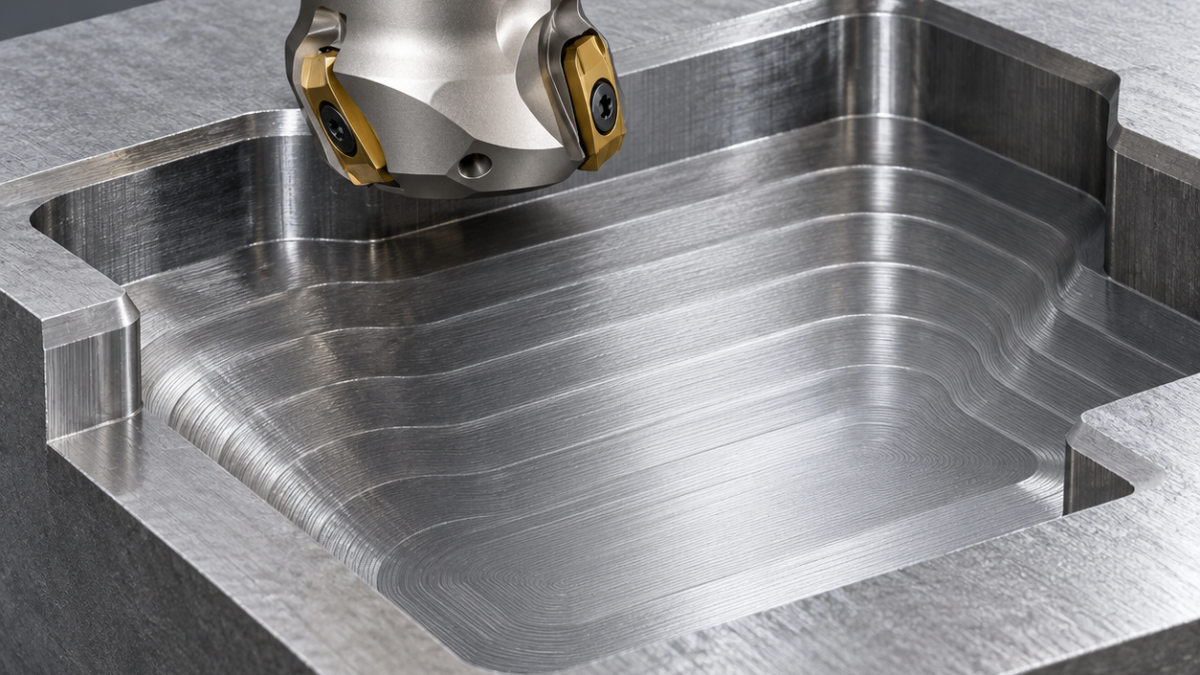
La LNMU0303 convient à certaines ébauches par couches minces, à condition d’introduire sa géométrie réelle en FAO. Le code ne définit pas un rayon virtuel universel. L’étude hypothétique porte sur une plaque de moule prétraitée de 40 mm, avec une poche de 80 × 60 mm profonde de 24 mm, fond plat et angles R5.
Trois paramètres à rattacher à la bonne référence
Rayon de représentation, profondeur maximale et angle de rampe appartiennent à l’assemblage exact. Le catalogue DoFeed distingue les géométries LNMU03 ZER et UER. Un outil torique générique peut simuler une enveloppe différente et fausser le brut restant. Vérifier le dessin et les recommandations FAO avant de reprendre un ancien parcours.
Chaîne d’outils proposée
| Besoin | Outil | Limite |
|---|---|---|
| Ébauche par niveaux | Corps Ø20 quatre dents LNMU03 vérifié, géométrie et carbure tenace revêtu pour acier prétraité, préparation d’origine, attachement court. | Le changement de suffixe peut modifier l’enveloppe et la profondeur permise. |
| Parois et angles R5 | Fraise Ø8, quatre dents, carbure revêtu, rayon R0,5, engagement radial réduit. | La grande avance ne produit pas une jonction paroi-fond à angle droit. |
| Fond fini | Même fraise ou outil à bout plat qualifié, faible stock axial, faux-rond vérifié. | Ne pas accepter les ondulations d’ébauche comme référence. |
| Arête supérieure | Fraise à chanfreiner Ø6, deux dents, 90°. | Après réception des parois et reprises d’angles. |
Comparer simulation et brut réel
Soutenir la plaque sous la poche et brider le cadre. Sous réserve de compatibilité, des niveaux de 0,4 mm et 0,4 mm de surépaisseur normale constituent un essai hypothétique, non une règle LNMU. Examiner le pied des parois, puis semi-finir avant la passe finale Ø8. Vérifier l’attachement pendant toute la descente de 24 mm.
Utiliser les données de la nuance choisie. Le faible angle d’attaque réduit l’épaisseur du copeau mais ne justifie pas une avance arbitraire. Contrôler l’accélération et l’avance atteinte sur les petits segments: un programme nominalement rapide peut ralentir et frotter à chaque angle. Préférer des liaisons fluides, sans arrêt contre l’acier prétraité.
Signaux à surveiller
Une composante axiale plus forte n’annule pas l’effort radial. Observer mouvement du porte-outil, vibration au fond et copeaux recoupés. Choisir une évacuation stable, air ou arrosage selon les recommandations. Arrêter en cas de rupture ou de siège endommagé; un offset ne remplace pas une arête intacte. Les objectifs supposés sont largeur ±0,03 mm, planéité 0,04 mm et Ra 1,6 μm, contrôlés après desserrage.
Consulter les principes de grande avance et la gestion de portée en poche.
Questions de FAO
Un programme ZER passe-t-il directement en UER? Non, il faut revalider enveloppe, profondeur, avance et matière restante.
Une paroi trop grande indique-t-elle une erreur de correction? Pas forcément; le profil peut laisser volontairement cette matière. Examiner l’enveloppe avant de corriger comme une fraise droite.