Français: TPKN2204 : choisir la plaquette triangulaire compatible
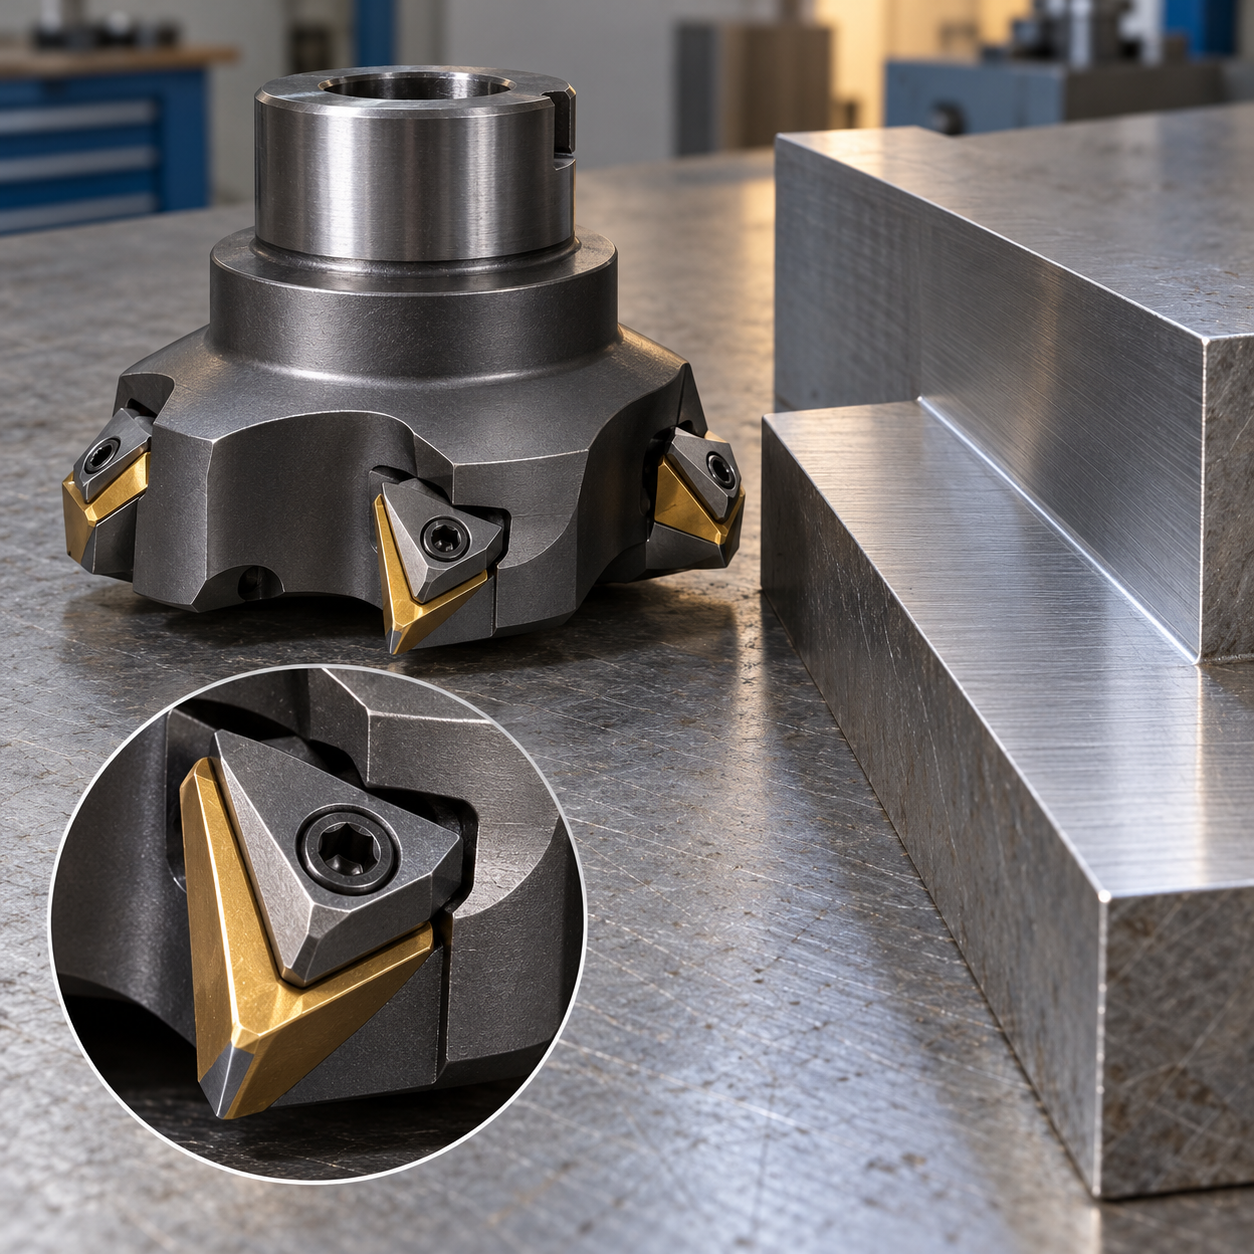
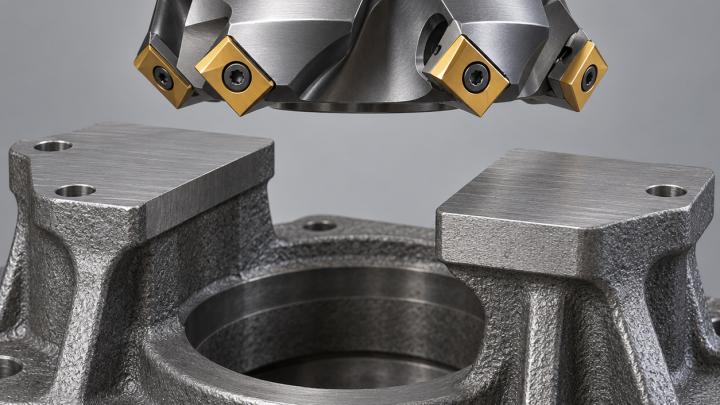
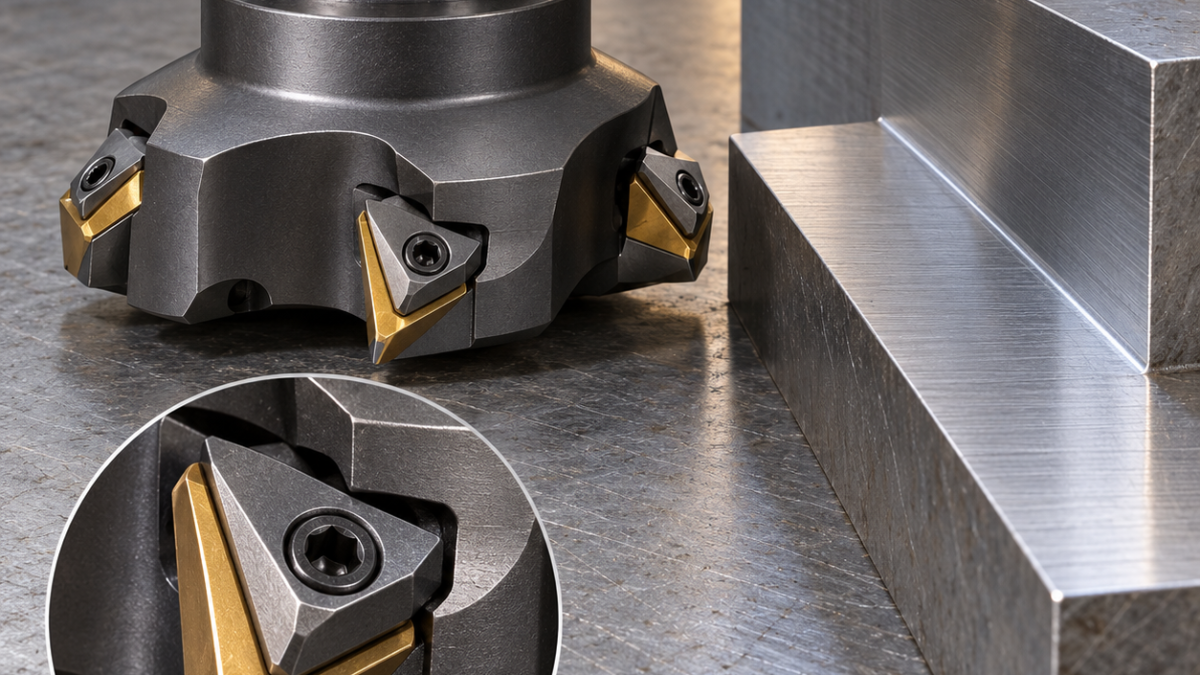
Sur une fraise utilisant TPKN2204, l’identification du corps et du serrage précède l’achat de triangles ressemblants. La forme extérieure ne définit pas l’angle de l’ensemble. L’étude hypothétique concerne un large palier sur une plaque de guidage en acier normalisé, usiné avec un corps documenté à 90°. Sa réutilisation exige des sièges et brides en bon état.
Retrouver les données de montage
Relever le marquage et obtenir liste de plaquettes, références de brides, vis et vitesse limite. Examiner les appuis sous grossissement. Ne pas percer une plaquette ni meuler une bride pour adapter un autre triangle. Dans un serrage supérieur, l’effort doit rester sur la zone prévue sans masquer l’arête. Un siège déformé met aussi une plaquette neuve de travers.
Répartition selon le dessin du palier
| Zone | Outil | Réserve |
|---|---|---|
| Plan large et épaulement ouvert | Corps Ø63 cinq dents à 90°, compatible avec la TPKN2204 complète; carbure pour acier, revêtement approuvé, préparation moyenne, arbre court. | Les triangles ne partagent pas tous angle et bride. |
| Paroi finale de 10 mm | Arêtes indexées intactes dans le corps qualifié, capacité axiale vérifiée, faible surépaisseur radiale. | La longueur du côté n’est pas la profondeur permise. |
| Dégagement R4 | Fraise Ø6 quatre dents, carbure revêtu, partie coupante courte, pince précise. | Le grand corps ne forme pas ce petit détail. |
| Chanfrein 0,4 mm | Fraise Ø8 trois dents, 90°. | Ne pas retoucher librement la référence à l’abrasif. |
Qualifier l’ancien corps
Poser la plaque sur parallèles et utiliser une butée latérale adaptée. Le palier supposé fait 48 mm de large et 10 mm de haut. Prévoir une entrée décentrée, contrôler les dégagements des brides et ébaucher avec un pas axial raisonnable. Garder initialement 0,15 mm radial et 0,20 mm au fond comme valeurs d’essai.
Après serrage au couple prescrit, contrôler les positions de chaque arête. Si un siège reste haut avec plusieurs plaquettes reconnues bonnes, examiner le corps au lieu de trier indéfiniment les inserts. Finir la paroi à stock constant et analyser les traces du fond séparément. Respecter plage de nuance, vitesse du corps et capacité d’évacuation.
Les défauts qui imposent l’arrêt
Une bride fissurée, un filet endommagé, une portée refoulée ou une fixation non identifiée arrête l’essai. Remplacer ou faire expertiser sans réparation structurelle improvisée. Éviter les copeaux sous les brides et maintenir un mode d’arrosage cohérent. La croissance des bavures et les dépôts sur l’arête préviennent d’une dégradation.
Les objectifs sont hauteur ±0,03 mm, rectitude 0,04 mm sur 120 mm et Ra 3,2 μm. Contrôler après ébavurage et desserrage, avec le R4 et le dégagement d’assemblage. Voir diagnostic des dommages d’arête et contrôle du faux-rond assemblé.
Des dimensions identiques suffisent-elles? Non, géométrie complète, appuis, serrage et liste constructeur restent nécessaires.
Un outil récent coûte-t-il toujours moins par pièce? Comparer durée validée, fiabilité du montage et opérations de finition, pas seulement le prix des boîtes.