Español: Guía de herramientas CNC para microtaladrado y control de rebabas
La microbroca CNC correcta se define por diámetro, profundidad efectiva, ángulo de entrada, condición de salida y rotura de arista permitida. Conviene usar la broca de metal duro micrograno más corta que alcance, limitar el salto total a la capacidad real del agujero y resolver evacuación, apoyo de salida y desbarbado antes de programar. Esta guía convierte planos de agujeros de unos 0,18 a 2 mm en decisiones prácticas.
Leer el plano como mapa de riesgo
Clasifique cada agujero como entrada normal, entrada oblicua, cruce, ciego o pasante. Anote L/D efectivo, espesor del ligamento final, acceso a la salida y función dominante: caudal, fatiga, sellado o contacto eléctrico. Un paso de 0,6 mm en placa plana apoyada no equivale a otro que rompe en una cavidad curva; este puede necesitar planeado local, casquillo guía, respaldo sacrificable, perforación bilateral o una herramienta inversa calificada.
Selección por material y condición de salida
| Condición del plano | Herramienta, geometría y soporte | Criterio / alternativa rechazada |
|---|---|---|
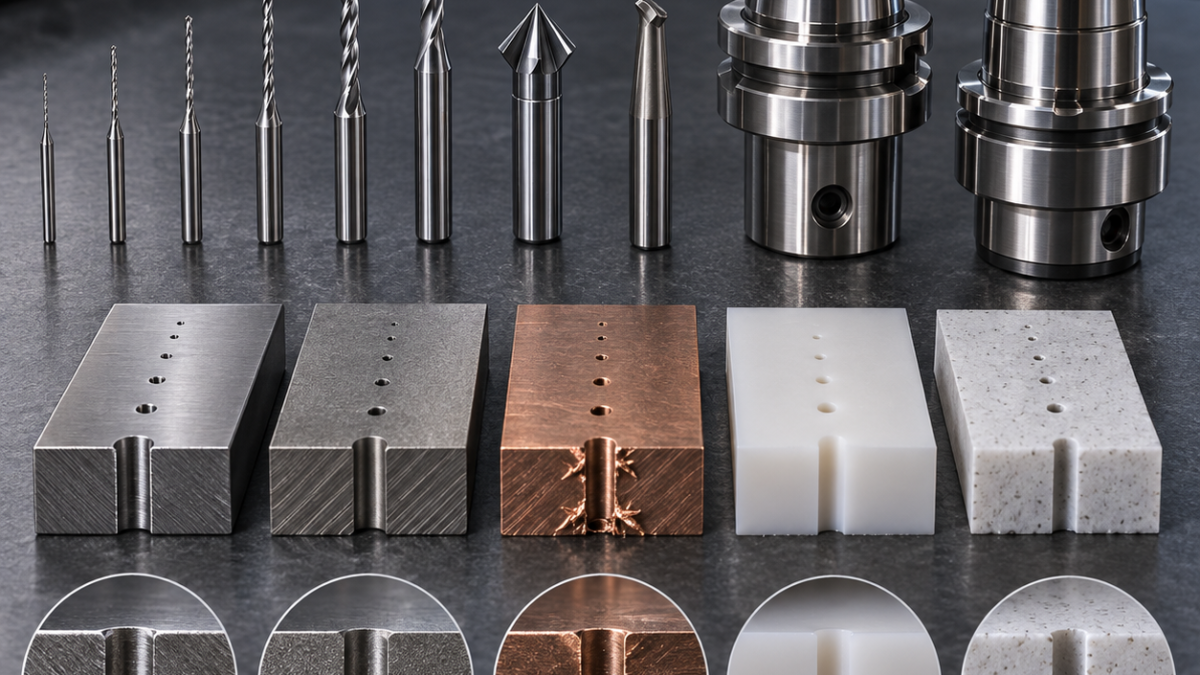
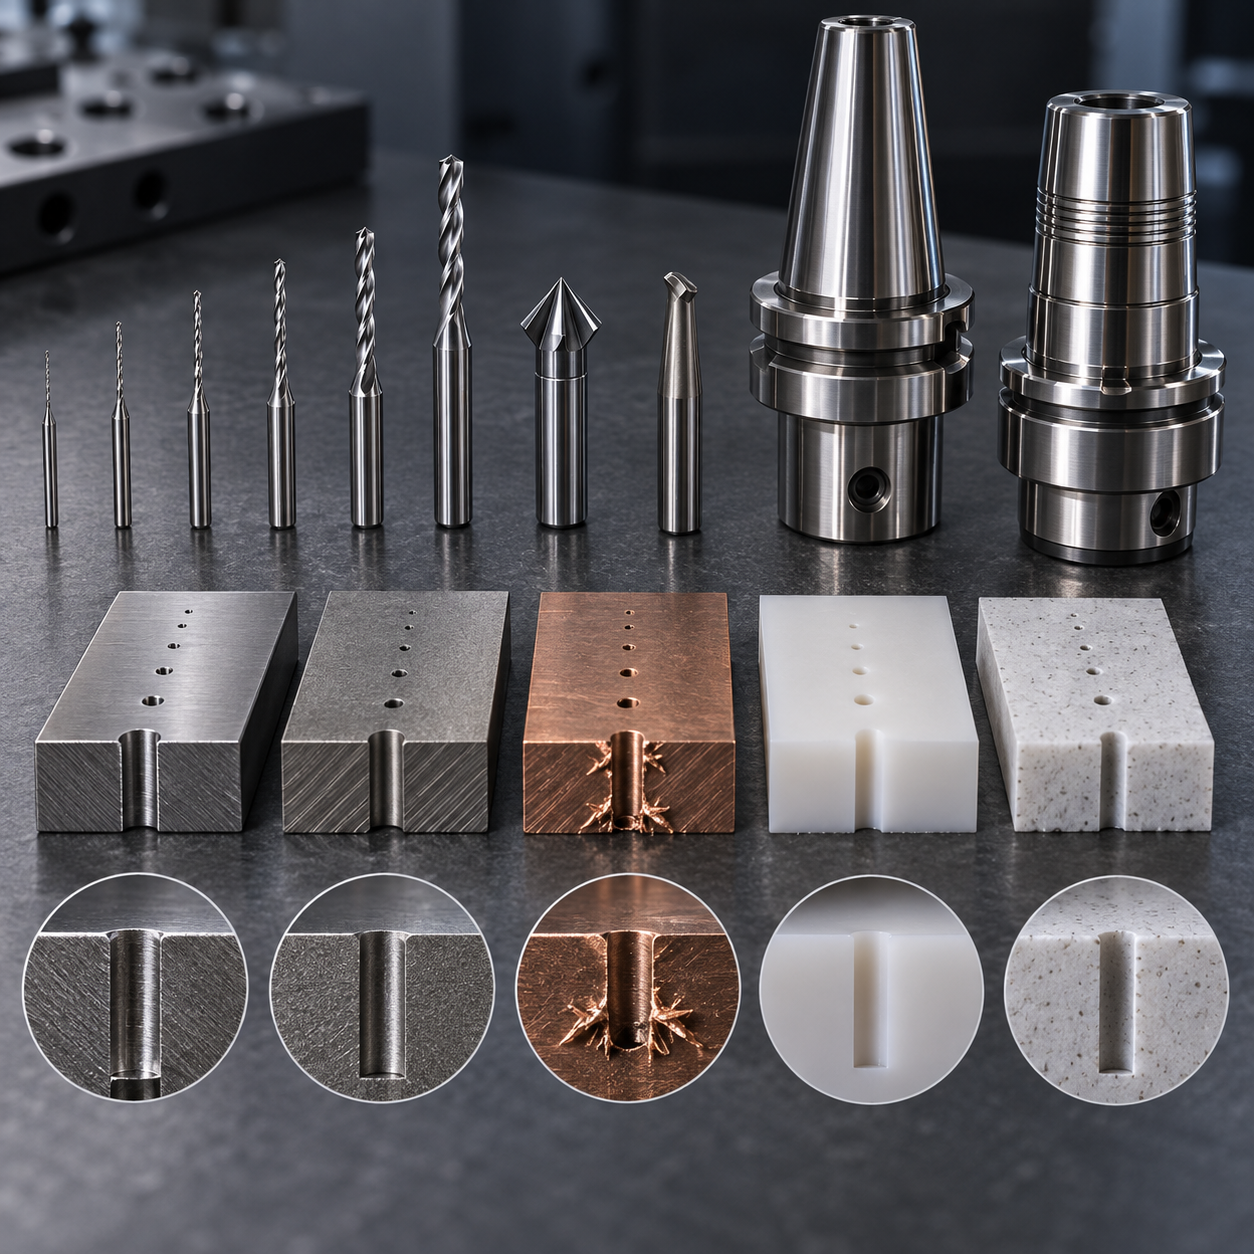
| Cobre, latón o niobio dúctil | Microbroca pulida de 2 labios, sin recubrimiento o DLC/TiB2 validado; pinza de precisión | El filo vivo evita adhesión; AlTiN muy honeado puede untar. |
| Titanio o níquel, 4–10×D | Metal duro tenaz, punta 135–140°, AlTiN/TiAlN validado, refrigeración interna | Resiste calor; una broca larga genérica roza y entalla. |
| Inoxidable o cobalto, entrada oblicua | Centrador corto o fresa plana y microbroca reforzada; chaflán inverso opcional | Evita patinaje; se rechaza peck sin salida de viruta demostrada. |
| FR4 o polímero técnico | Metal duro muy afilado sin recubrimiento o diamante en laminado abrasivo | Corta sin fundir ni delaminar; la geometría metálica densa retiene calor. |
| Alúmina o cerámica frágil | Herramienta diamantada, guía rígida y apoyo sacrificable | La abrasión controlada reduce desconchado. |
| Salida interna inaccesible | Ligamento apoyado, taladrado bilateral, flujo abrasivo o herramienta inversa calificada | La rotura permitida manda; un alambre manual ovaliza. |
Entrada, alcance y portaherramientas
El centrador solo debe crear una superficie estable; un cono profundo puede desviar la broca en una cara inclinada. En metal plano use un centrador corto de 120–140°, y para ángulos severos una fresa plana pequeña o guía. Mantenga proyección mínima en ajuste térmico, hidráulico o pinza de precisión. Se descarta una broca universal larga si su alcance adicional solo añade flexión y salto.
Viruta, rebaba y límite de vida
El refrigerante interior continuo ayuda cuando el diámetro lo admite; herramientas mínimas pueden requerir aceite externo filtrado y retiradas programadas. El peck no siempre protege: la reentrada frota titanio, endurece inoxidable y compacta viruta en un cruce. La vida se limita por empuje, tendencia de carga, deriva de diámetro y firma de rebaba, no por rotura. El control empieza con filo vivo y ligamento final apoyado.
Inspección y reglas de parada
Mida el salto en la herramienta. Use óptica para entrada y salida, pasadores o comparación neumática/de caudal cuando proceda y CT o boroscopio en intersecciones ocultas. Detenga por aumento sostenido de empuje, dos desplazamientos seguidos hacia el límite, mayor labio de salida o pérdida de refrigerante. Registre por lote de herramienta y familia de agujeros.
Casos relacionados de selección
Para matrices críticas compare la placa C103 de orificios coaxiales, la bola 316Ti de agujeros inclinados y el anillo Inconel 718 de chorros. Separan trazabilidad de caudal, salida curva y control térmico.
En metales blandos revise el asiento C360, la guía C17200 de 0,18 mm y el pasamuros C14500: adhesión, salto y acceso interno cambian la solución.
Para no metálicos contraste la placa de alúmina al 96% con la placa FR4; abrasión y desconchado no son lo mismo que delaminación y polvo.
En cruces funcionales use la sonda 17-4PH, el pistón 42CrMo4, el racor Kovar y la placa ósea Ti-6Al-4V para vincular rebaba con sellado, dosificación, soldadura o contacto tisular.
Preguntas sobre microtaladrado
¿Siempre hay que centrar? No; sobre una cara plana una microbroca de entrada directa puede ser más precisa. ¿Desbarbado manual? Solo con acceso, rotura definida y sin abocardar el agujero. ¿Cuándo EDM? Cuando el acceso sin contacto compensa la calificación de recast y borde. ¿Qué domina por debajo de 0,5 mm? Salto, limpieza del fluido, proyección mínima y cambio preventivo basado en datos.


