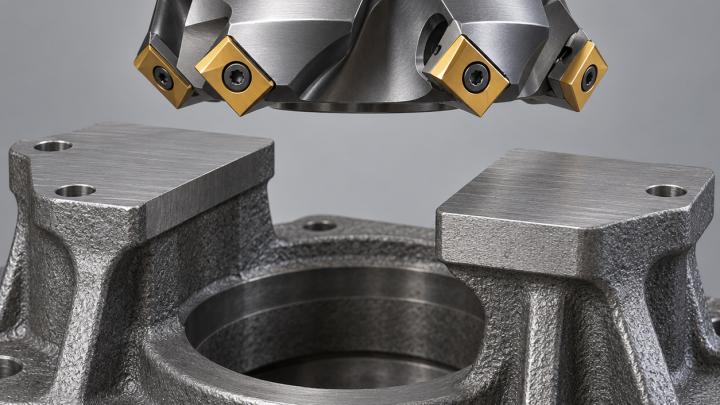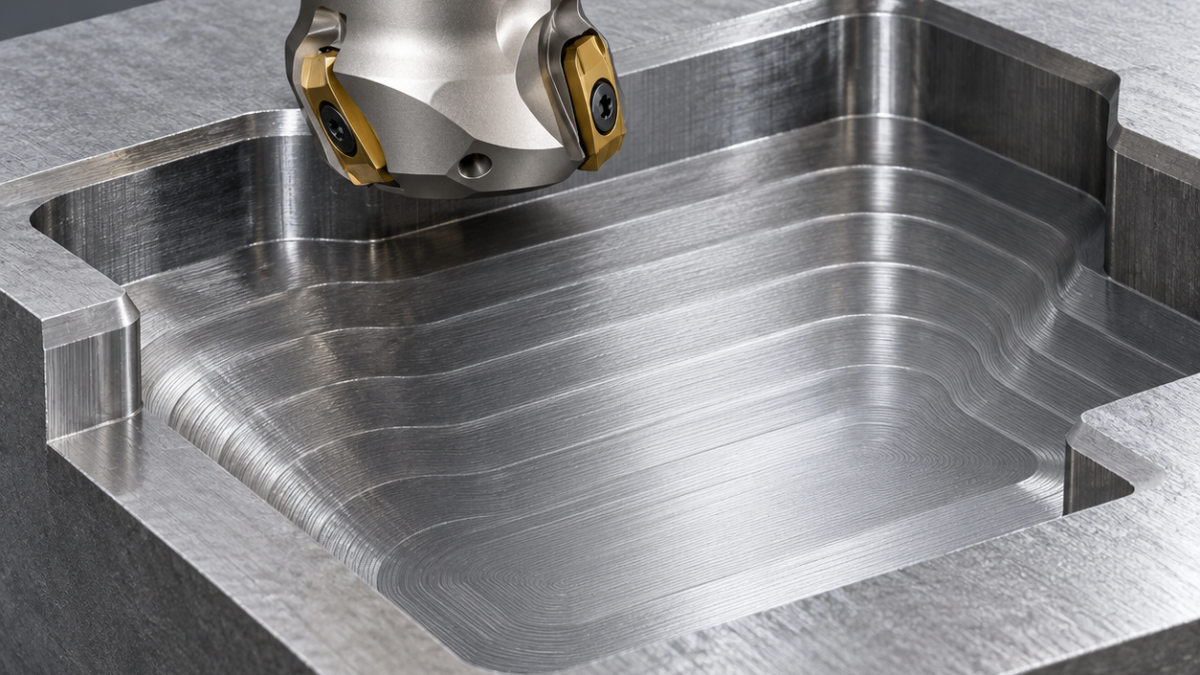
Español: LNMU0303: radio CAM y sobremetal en fresado de alto avance
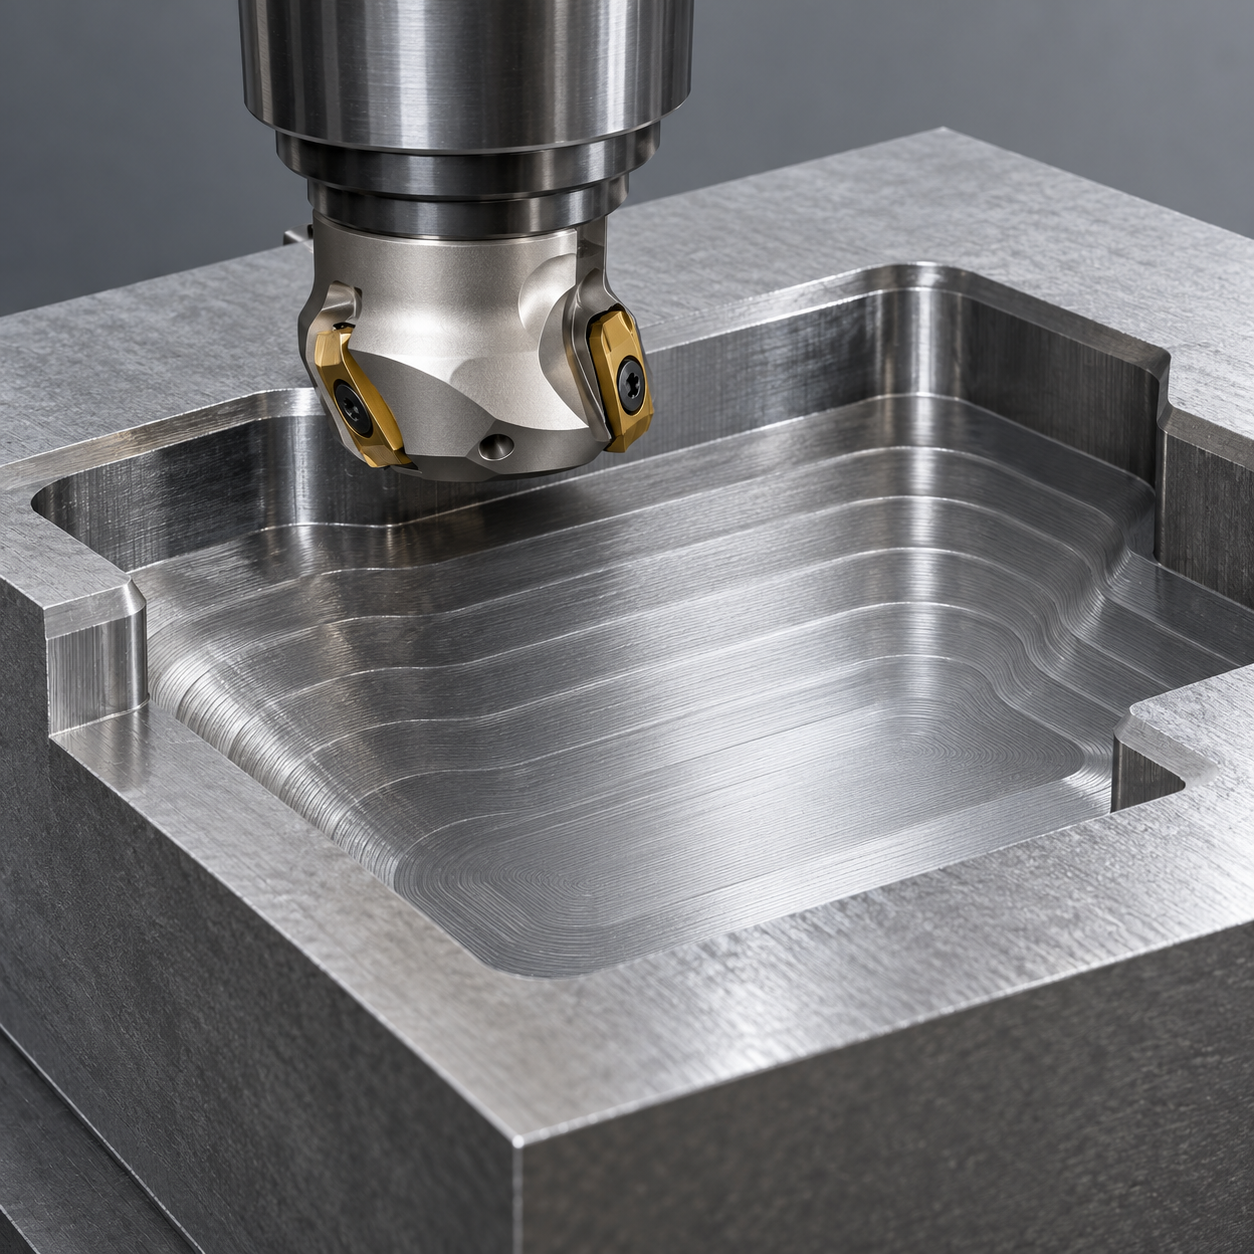
LNMU0303 tiene sentido cuando conviene desbastar por capas poco profundas, pero exige definir la geometría real en CAM. “0303” no fija un radio virtual universal. El ejemplo hipotético es una placa de molde preendurecida de 40 mm con cavidad 80 × 60 mm, profundidad 24 mm, fondo plano y esquinas R5.
Los datos que pertenecen al conjunto
Radio de representación, profundidad máxima y rampa corresponden al cuerpo y sufijo concretos. El catálogo DoFeed distingue geometrías LNMU03 ZER y UER; no deben heredarse sus límites sin revisar. Un modelo toroidal genérico puede mostrar un stock que la envolvente real no deja. Contrastar dibujo y definición CAM recomendada antes de programar.
Cadena de herramientas de la cavidad
| Función | Herramienta | Restricción |
|---|---|---|
| Desbaste por capas | Cuerpo verificado Ø20, cuatro dientes LNMU03, geometría y carburo tenaz recubierto para acero preendurecido; preparación de fábrica y portaherramientas corto. | Otro sufijo puede cambiar envolvente y profundidad. |
| Paredes y R5 | Integral Ø8, cuatro labios, carburo recubierto, radio de punta R0,5, compromiso radial reducido. | La plaquita de alto avance no forma una unión pared-fondo recta. |
| Fondo final | Integral anterior o herramienta plana cualificada, poco material axial y salto comprobado. | No aceptar la textura de desbaste como plano final. |
| Borde superior | Chaflanador Ø6, dos labios, 90°. | Después de aceptar paredes y esquinas. |
Comprobar el material que queda
Sustentar bajo la cavidad y sujetar el marco. Si el conjunto lo permite, 0,4 mm por nivel y 0,4 mm de stock normal sirven como hipótesis de ensayo, no como receta LNMU. Simular el pie de pared y semiacabar los restos antes de terminar con Ø8. Comprobar colisiones del portaherramientas durante los 24 mm completos.
Tomar velocidad y carga de viruta de la calidad elegida. El pequeño ángulo reduce el espesor de viruta, pero no autoriza cualquier avance numérico. Revisar aceleración y velocidad real en segmentos cortos; frenadas constantes pueden producir rozamiento. Enlaces suaves evitan permanencia sobre acero preendurecido.
Fallos que no se corrigen con offsets
Mayor componente axial no significa fuerza radial nula. Vigilar movimiento del amarre, vibración al fondo y viruta recortada. Usar aire o refrigeración consistentes según el proveedor. Detenerse ante rotura, asiento dañado o cambios de carga. El objetivo final supuesto es anchura ±0,03 mm, planitud 0,04 mm y Ra 1,6 μm, verificado sin deformación de amarre.
Ampliación: principios de alto avance y alcance y evacuación en cavidades.
Preguntas de programación
¿Copiar un programa ZER a UER? Solo después de validar envolvente, profundidad, avance y stock residual.
¿Una pared grande indica offset erróneo? Puede ser sobremetal previsto por el perfil. Revisar la geometría antes de corregir como si fuera una fresa cilíndrica.