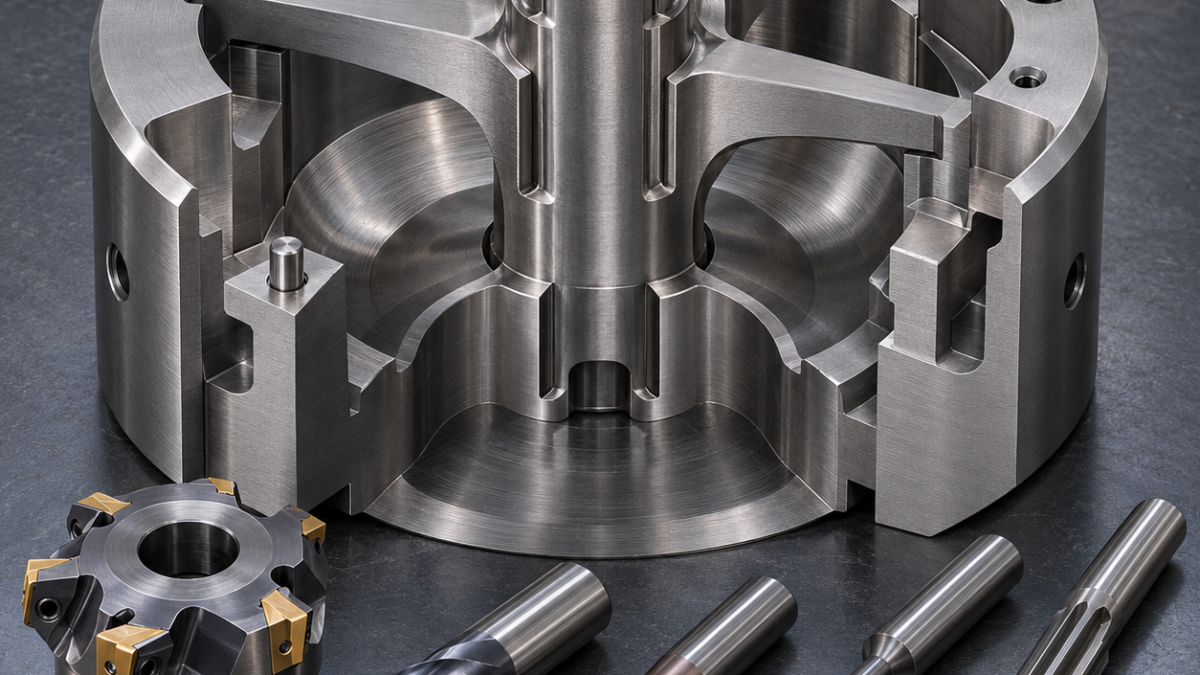
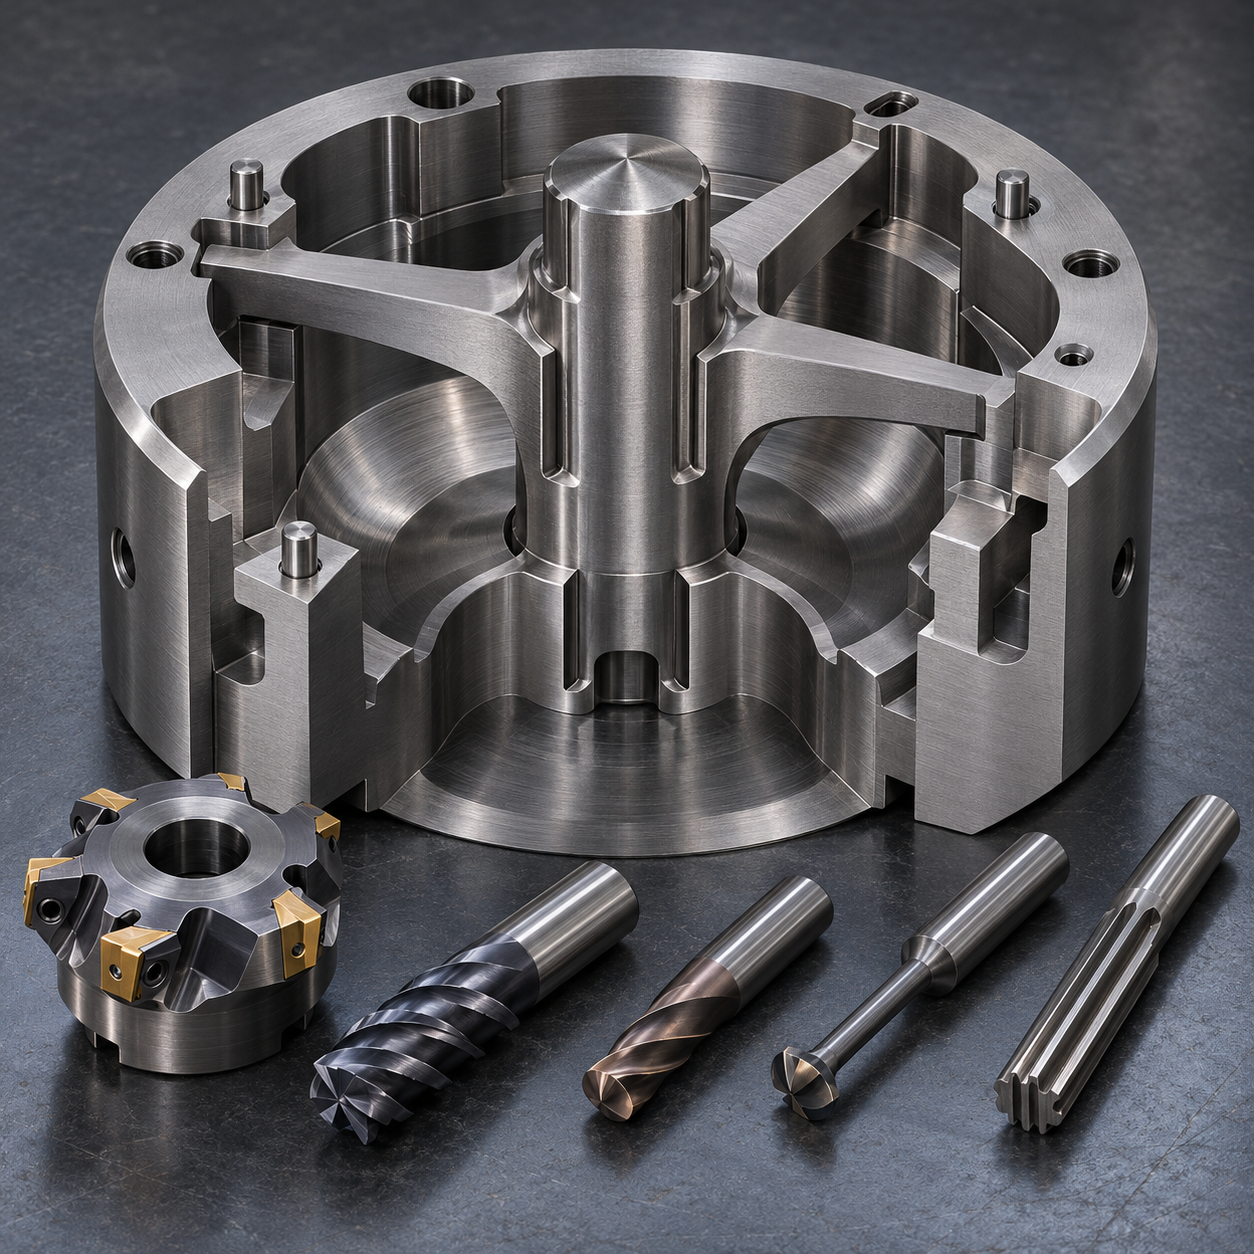
Español: Herramientas H11 para mandril de matriz con puentes y tierras de calibrado
El objetivo es conservar la relación entre la tierra de calibrado y los pasadores después de abrir cámaras, tratar térmicamente y nitrurar. Se separan el gran desbaste, el acceso bajo puentes y la corrección final; una sola fresa larga no puede resolverlos con rigidez.
Leer plano, carga y sobremetal
La pieza de 210 mm se referencia por cara rectificada y dos pasadores 10 H7. Tres puentes forman la cámara. El caso exige perfil 0,02 mm, posición 0,015 mm y Ra 0,4 micras. Se dejan 0,30 mm en la tierra antes de 46–48 HRC y 0,12 mm en mezclas amplias.
Rasgo y herramienta del mandril H11
| Elemento del plano | Herramienta, geometría y soporte | Razón / alternativa descartada |
|---|---|---|
| Cara y puertos | Planeador 50 mm; fresa AlTiN 12 mm, 5 labios | Baja fuerza y carga constante. |
| Socavados | Piruleta AlCrN 8 mm, cuello mínimo | Acceso sin flexión de una fresa larga. |
| Raíz de puente | Toroidal 6 mm, 4 labios | Radio trazable sin pulido. |
| Pasadores | Broca, interpolación y mandrinado/escariado | Corrige posición y tamaño. |
| Tierra endurecida | Carburo TiSiN 4 mm, 4 labios | Soporta corte interrumpido a 46–48 HRC. |
| Chaflanes | Fresa carburo 90° | Evita redondeo manual. |
Desbastar con puentes rígidos
Una fresa frontal de 50 mm con PVD positivo crea la base; una fresa AlTiN de 12 mm, cinco labios y radio 0,5 abre los puertos en shrink-fit. La trayectoria adaptativa alterna profundidades entre tres cavidades; vaciar una sola primero libera tensión de forma asimétrica.
Acceso inferior sin perder rigidez
Una fresa piruleta AlCrN de 8 mm y cuatro labios entra desde dos índices, con cuello mínimo y envolvente de colisión. Se descarta una fresa larga recta. Una toroidal de 6 mm y cuatro labios, eje inclinado, genera los radios de raíz sin pulido manual.
Acabar la tierra tras el calor
Tras recuperar cara y pasadores, una fresa TiSiN de 4 mm, cuatro labios y carburo submicrónico semiacaba; otra nueva termina en concordancia con 0,05 mm radial. La cerámica se rechaza por entrada interrumpida y el EDM se limita a alivios inaccesibles.
Rebaba, vida e inspección
El chaflán de 90° se hace antes de nitrurar sin redondear la transición funcional. Carga y desgaste del radio detienen el desbaste; deriva de perfil o microastillado detienen el acabado. CMM, perfilómetro y luz blanca verifican posición, forma y Ra.
Comparaciones técnicas: H13 hot-runner nozzle tooling; M42 cutter-blank stock planning.
Preguntas prácticas
¿Por qué dejar la tierra? El tratamiento y los puentes pueden moverla respecto a los pasadores.
¿Cuándo usar EDM? Solo en alivios inaccesibles con capa refundida ya cualificada.
¿Qué portaherramientas? Shrink-fit o hidráulico verificado, con la mínima proyección necesaria.


