Español: APGT1604 para aluminio: nervios finos y salida de viruta
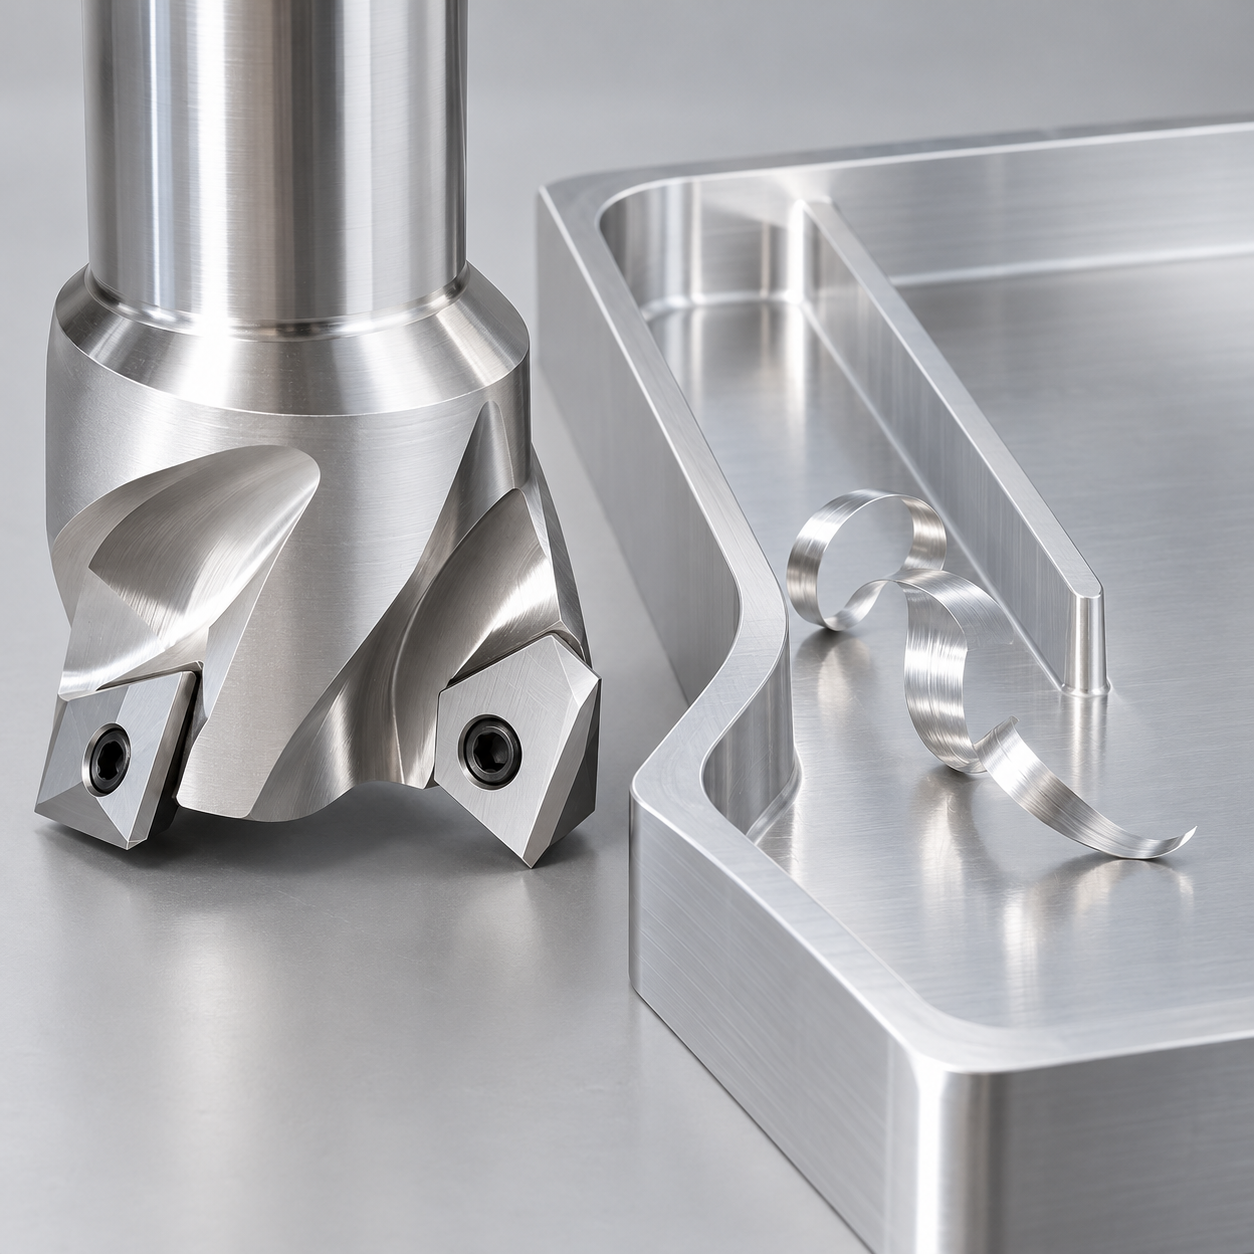
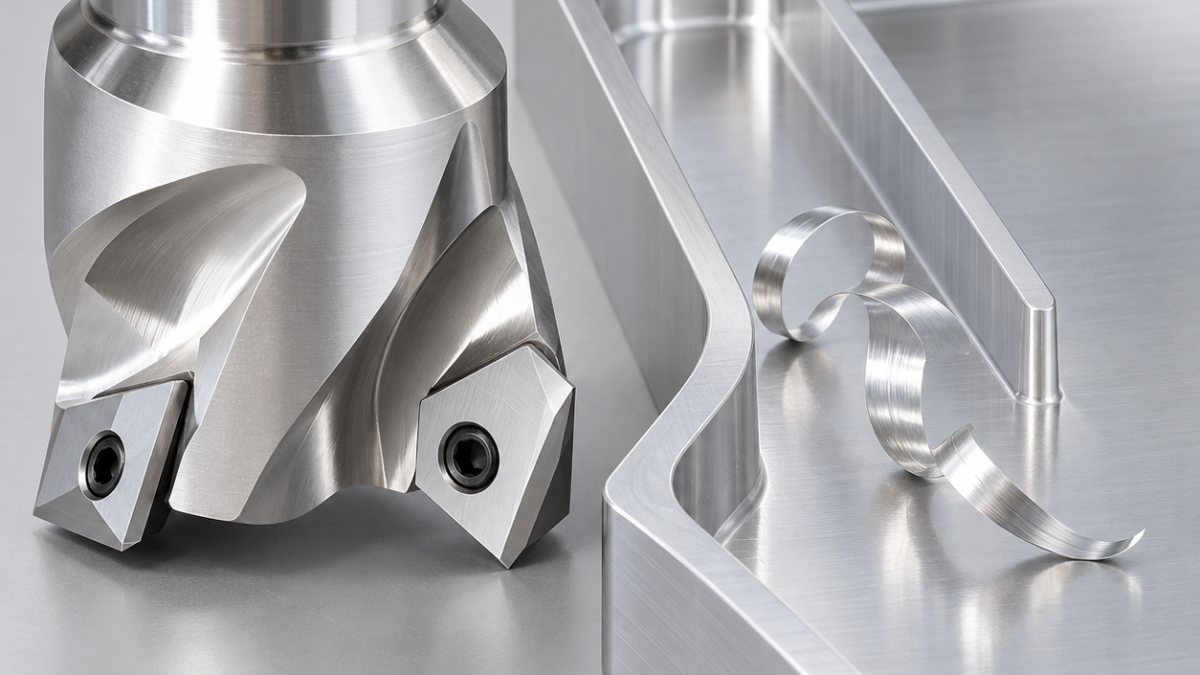
En aluminio de bajo silicio conviene evaluar una APGT1604 de geometría pulida y filo agudo antes que una arista muy reforzada para acero. No todas las APGT son iguales ni todos los recubrimientos son inadecuados. El ejemplo hipotético es una bandeja 6061-T6 con nervios de 12 mm de altura y 2,5 ±0,05 mm de espesor.
Diseñar el proceso alrededor del nervio
Las dos caras deben planificarse juntas. Acabar un canal antes de vaciar el vecino cambia la rigidez durante la operación. El plano supuesto pide Ra 1,6 μm, enlace máximo R1 y chaflán de 0,2 mm. Una variante R0,8 verificada cabe en la raíz; el código abreviado no confirma asiento, espesor ni tornillo de otra marca.
Herramientas con una ruta libre para la viruta
| Zona | Selección | Por qué |
|---|---|---|
| Canales abiertos | Cuerpo Ø25, dos dientes aprobado para APGT1604, geometría positiva pulida; carburo fino sin recubrir ofrecido para aluminio de bajo silicio. | Un filo muy redondeado para acero puede empujar y embadurnar. |
| Caras del nervio | Integral Ø8, tres labios pulidos, pequeño radio dentro de R1, pinza precisa y alcance mínimo. | Que la fresa grande quepa no la hace óptima para una pared flexible. |
| Bandas de fondo | APGT sana y aguda, pasada ligera cualificada, salto axial comprobado. | No terminar con aluminio adherido al filo. |
| Canto superior | Chaflanador Ø6, dos labios, 90°, contacto mínimo. | No consumir espesor útil con un chaflán ancho. |
Equilibrar antes de terminar
Apoyar la base gruesa y amarrar el perímetro sin deformarlo. Desbastar alternativamente ambos canales, dejando inicialmente unos 0,25 mm por lado. Semiacabar las dos caras antes de la última pasada. Controlar engagement radial y dirección de corte según el apoyo disponible. No montar longitud de labios excesiva para acceder solo a 12 mm.
Dirigir lubricación compatible y refrigerante hacia la salida, nunca hacia el nervio ya acabado. Los canales pulidos no evitan daños por recorte de viruta. La velocidad debe respetar calidad, rpm del cuerpo, equilibrado, potencia y portaherramientas. Mantener una viruta real; pasadas casi vacías pueden untar el aluminio. Ante filo recrecido, revisar lubricación, excentricidad y carga de viruta.
Dos controles para separar error y flexión
Medir espesor arriba y abajo con soporte ligero y repetir tras soltar y estabilizar temperatura. Un desplazamiento uniforme no es una pared cónica o curvada. Revisar base, raíz y rebaba por separado. Ampliación: evacuación de aluminio y selección de PCD en aleaciones abrasivas.
¿APGT1604 sustituye siempre a APKT1604? No; hay que verificar apoyos, agujero, espesor y envolvente.
¿Sin recubrir siempre es mejor? Esta elección corresponde al caso de bajo silicio. Material abrasivo puede exigir otra calidad o PCD.