中文: APMT1135刀片怎么配小径铣刀:窄腔开粗与清角选型
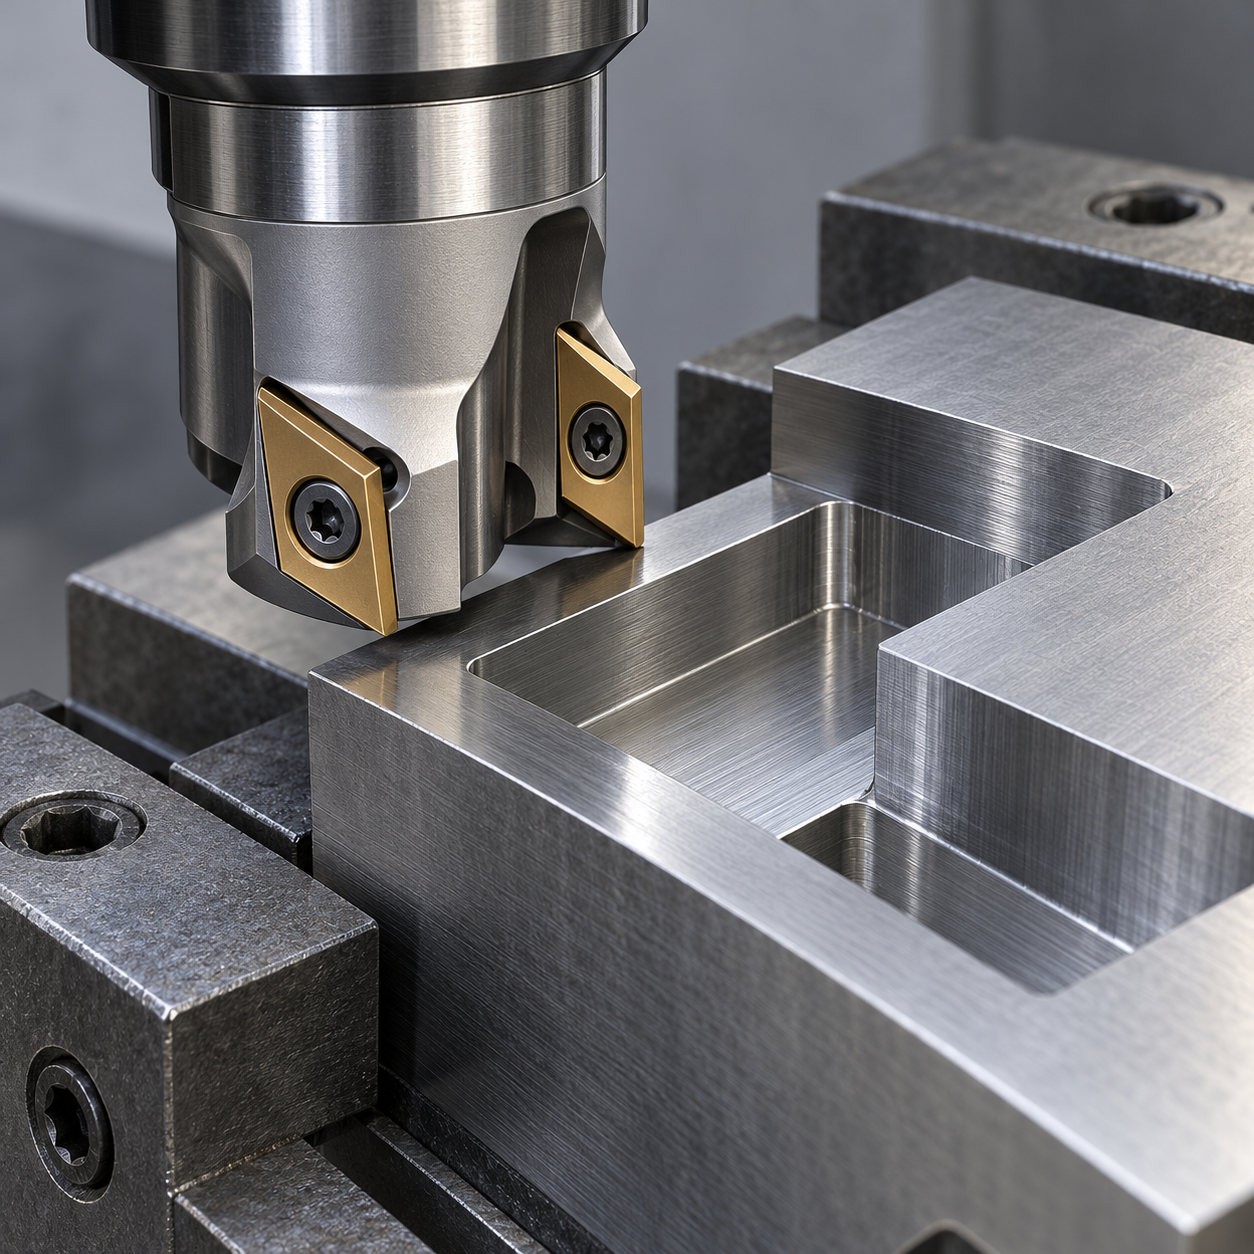
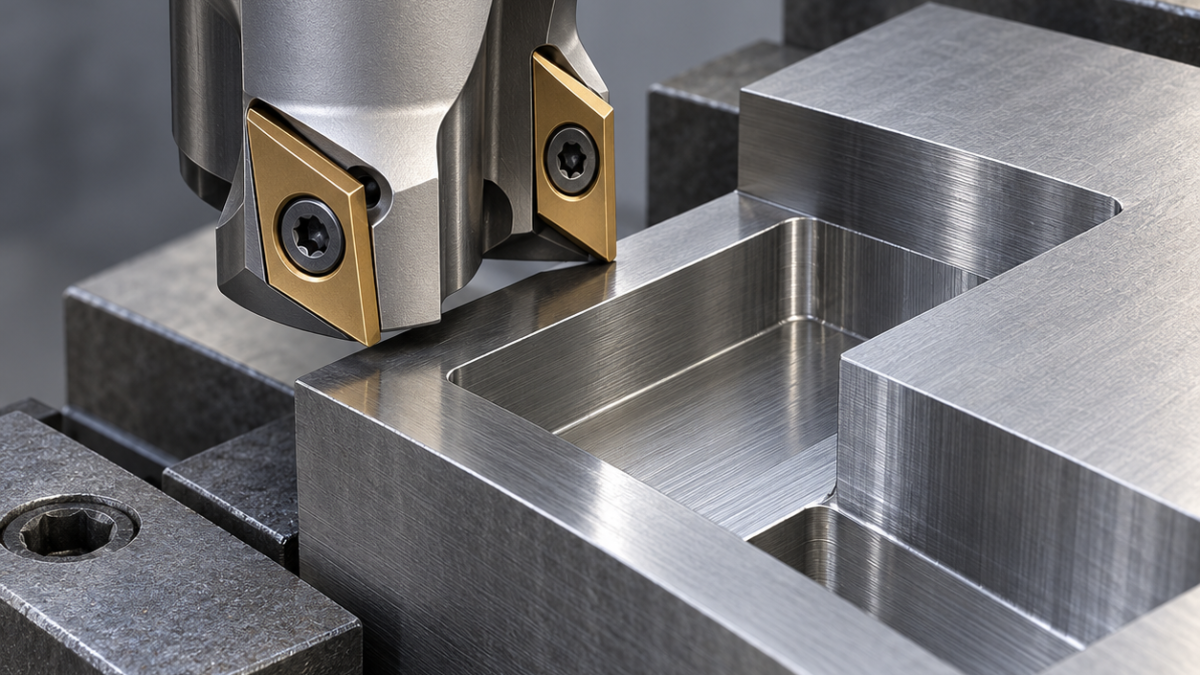
小直径机夹铣刀配APMT1135,先核对刀座,再看加工空间,最后才选牌号。它适合承担可到达区域的开粗,不代表能垂直下刀,也不代表能包办清角。这里采用一个假设的正火中碳钢夹爪:开口腔宽28毫米、深12毫米、内角R4,重点比较直径16毫米两齿刀体是否比大刀更容易稳定排屑,尺寸仅用于解释选刀逻辑。
先把刀体直径和图纸内角分开看
直径25毫米虽然放得进28毫米的开口,圆弧切入与退屑的余地却很小。直径16毫米适合留出走刀空间,但它的半径为8毫米,无法直接加工R4内角。图纸另有槽宽±0.03毫米、底面Ra 3.2微米和0.3毫米倒角要求,必须拆成粗加工、清角、尺寸精修和去毛刺。300R、BAP300R只能帮助找到产品系列,完整刀杆编号、刀片后缀、螺钉规格和刀座接触面仍需逐项确认。
这张夹爪图纸的配刀表
| 加工特征 | 推荐组合 | 为什么不选另一种 |
|---|---|---|
| 开口腔大余量 | 直径16毫米两齿机夹刀,APMT1135钢件槽型,韧性硬质合金基体加PVD涂层,适度刃口钝化;刀柄按刀杆结构选择短悬伸侧固式。 | 两齿留出容屑空间;小机床不宜直接堆齿数或选很重的钝化刃。 |
| 侧壁与R4角 | 直径6毫米四刃细晶硬质合金立铣刀,钢件涂层,小圆角不超过图纸允许值。 | 先清角余量再精修,不能让精刀突然吃满整个角部。 |
| 底面 | 换新刃后的APMT刀精走底面,先检查各齿轴向跳动。 | 若接刀台阶超标,改用整体刀;增加切深不能消除高齿问题。 |
| 0.3毫米倒角 | 直径6毫米两刃90°硬质合金倒角刀,尽量短伸出。 | 尺寸验收后再倒角,防止用大倒角掩盖毛刺。 |
开粗之后为什么要停下来清屑
用有支撑的软爪夹持下方工艺台,不能挡住开口。刀具从槽口圆弧进入,采用受控啮合路径;12毫米深度分层完成,每层切深以刀体目录为准,而不是拿刀片长度当最大切深。可先试留约0.20毫米单边余量,测量后再决定精修量。角部切入量突然增大时,降低局部负荷比一味降低整段进给更有效。没有明确下钻能力的刀体,不安排垂直扎刀。
切削参数从所选牌号的钢件推荐范围起步。比如3000转、两齿、每齿0.06毫米,计算进给为360毫米/分钟,这只是公式演示,不是可直接照抄的试切结论。冷却液应按刀片厂家要求稳定供给,避免热刀刃反复遭遇断续淋液。出现积屑、崩刃或主轴负载持续上升应停机查因,不能等螺钉损坏才换刀。
换便宜刀片前先查哪些尺寸
清除浮毛刺后,分别检查槽口和槽尾宽度、上下两处侧壁尺寸、底面接刀痕及R4过渡。塞规发紧可能来自毛刺,不能直接判断槽宽合格。记录实际使用的刃口,检查刀座是否有压痕或微动磨损。换牌号前可结合刀柄与刀具跳动检查和每齿进给计算排查。
APMT1135常见采购问题
写着1135就能装300R刀杆吗?不能这样判断,要有对应厂家的适配资料,螺钉能拧进去不等于刀片正确落座。
配了机夹刀还要整体钨钢刀吗?这个案例需要,前者负责开粗经济性,后者负责小内角和尺寸一致性,分工比一把刀包办可靠。


