中文: APKT1604和APMT1604怎么选:断续台阶铣削刀片配刀
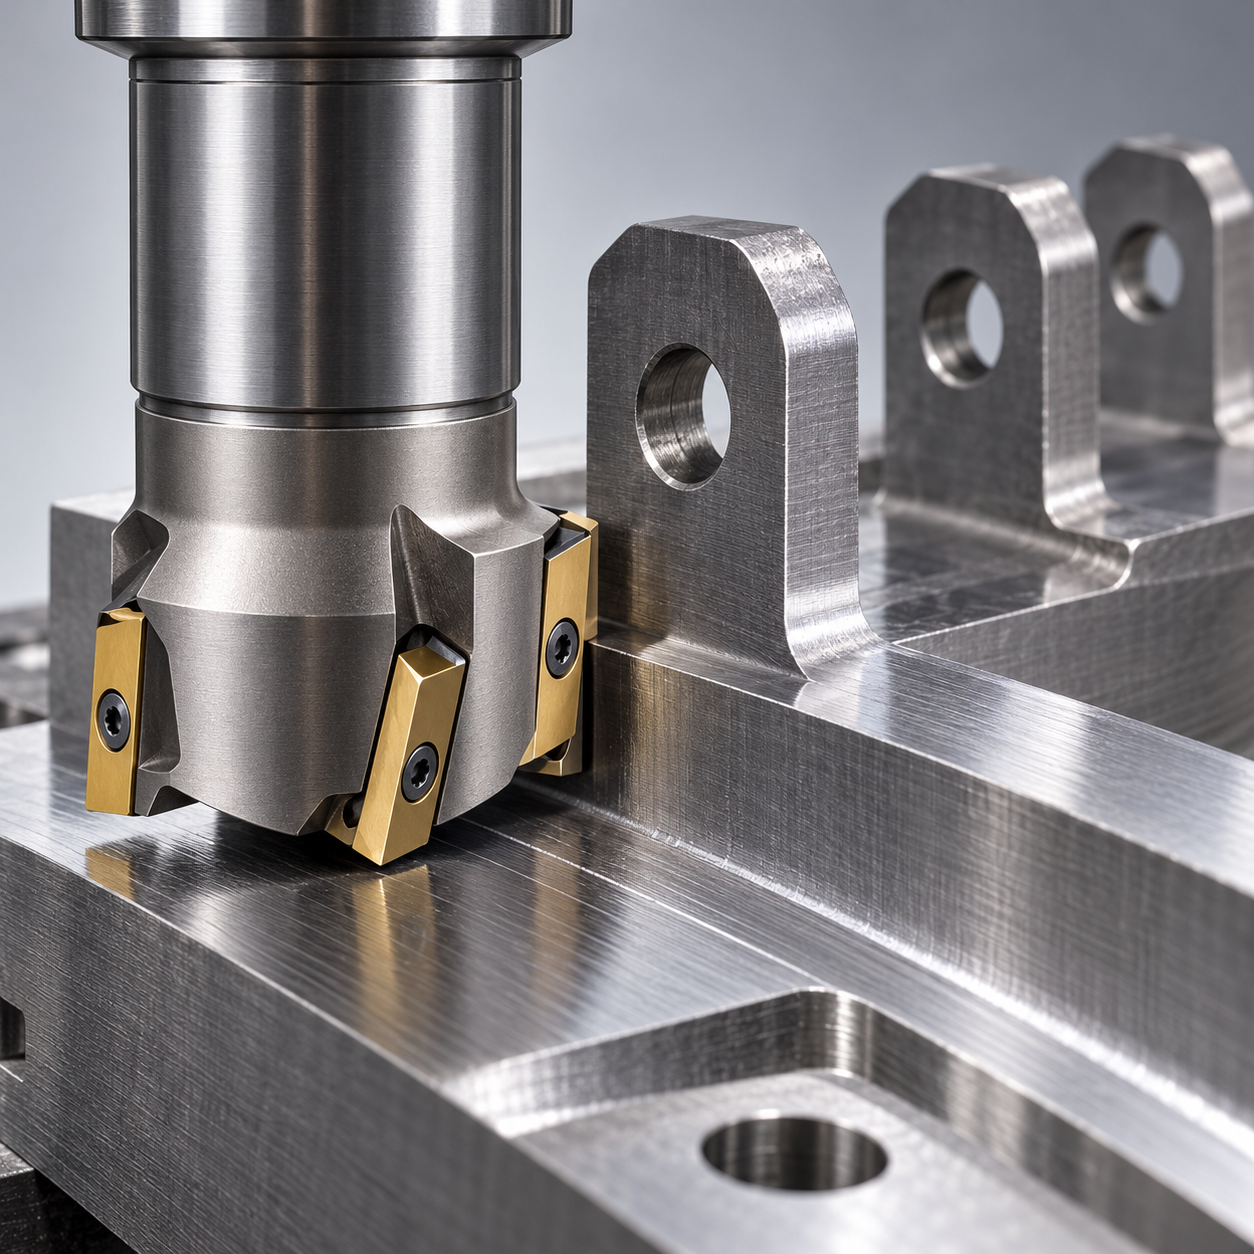
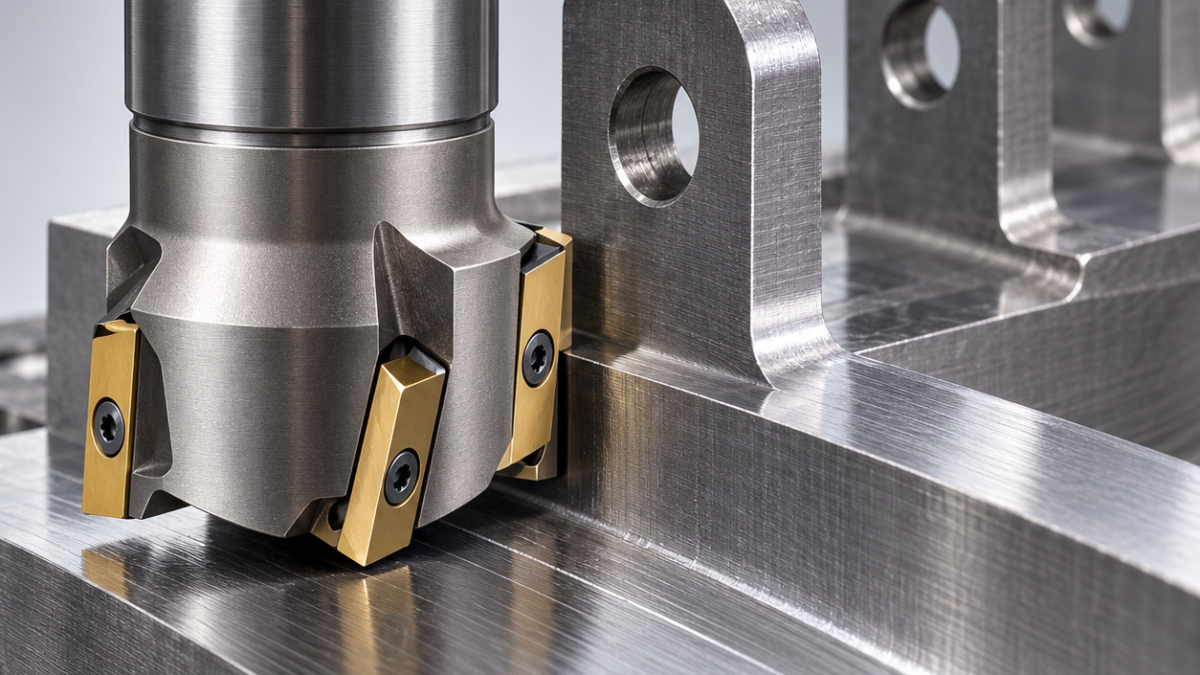
APKT1604与APMT1604不能只凭“1604一样”就互换。第三位字母涉及公差等级,不是材质牌号,也不是“哪种一定更耐用”的排序。实际采购要把完整槽型、牌号和刀体适配放在一起确认。本例是假设的4140钢支架,硬度28~32 HRC,三个分离耳台共有一道7毫米高定位肩;刀刃跨过间隔时反复切出、切入,冲击比平均负载更值得关注。
替代刀片先核对三件事
第一查刀座尺寸、厚度、孔与螺钉、定位面及左右手方向;第二核对完整后缀与刃线,短型号相同并不代表前角和刃口处理一致;第三按材料状态和断续程度选基体与涂层。铝件用的锋利刃不适合直接充当这个工况的便宜替代品,而过分追求耐磨的脆性牌号也可能尚未正常磨损就崩角。采购单应写完整品牌与订货号,不只写“1604钢件刀片”。
按冲击位置与尺寸要求分配刀具
| 图纸任务 | 建议配刀 | 排除原因 |
|---|---|---|
| 三个断续肩台开粗 | 直径25毫米三齿、明确适配APKT1604的刀体;韧性PVD钢件硬质合金,中等正前角与受控钝化;短侧固刀柄。 | 密齿和极锋利刃口会放大重新切入时的风险。 |
| 7毫米肩高,根部最大R0.8 | 刀尖圆角不超过R0.8,有效刃长与轴向切深均满足目录限制;精加工减小径向余量。 | 加大圆角虽可能增强刃口,却会妨碍配合件让位。 |
| 两个局部避空腔 | 直径8毫米四刃涂层细晶硬质合金立铣刀,圆角按避空图纸选。 | 大刀不能进入,不可强行用补偿挤进狭窄区域。 |
| 切出端边缘 | 直径8毫米三刃90°倒角刀,验收后轻倒0.2毫米。 | 不允许手工随意磨圆定位边。 |
进刀轨迹要照顾每次重新切入
以下底面定位,在耳台正下方设置支撑。先从外侧平滑切入,试留0.15毫米径向余量。用CAM接触分析识别跨越间隔后的冲击点,调整局部切入方式和负荷,不能把整段平均功率低当成安全。三个接触条以同方向、近似余量精修,不在耳台末端停留。7毫米肩高也要核对实际刀体的轴向切深能力,不按刀片标称长度猜测。
速度、每齿进给与冷却方式从对应牌号资料选择。测试中突然由干切变成断续淋液,会把热裂纹和冲击崩刃混在一起。每次短试切都检查同一刀尖:局部掉角与均匀后刀面磨损需要不同处理。刀座有压伤就先维修,不能用受损刀体评价新牌号。紧固扭矩按刀具厂家规定执行,不能套用网上通用数值。
怎样验收才不是只看一条亮面
假设要求肩高±0.02毫米,三台共面度0.03毫米,接触带Ra 1.6微米。松夹后测量各耳台,检查根部圆角是否影响装配;中间一台漂亮不代表两端合格。异常可对照刀具磨损形态和装夹刚性与振纹排查判断。
APKT与APMT替换问答
K一定比M更好吗?不能作为切削性能排名,公差类别只是产品要求的一部分,槽型和牌号同样重要。
一个刀盘里可以混装吗?未经刀体厂家认可不建议混装,刃高和刃线不同可能让某一齿承担绝大多数负荷。


