中文: CNC铣削每齿进给:切屑厚度、径向减薄与跳动修正
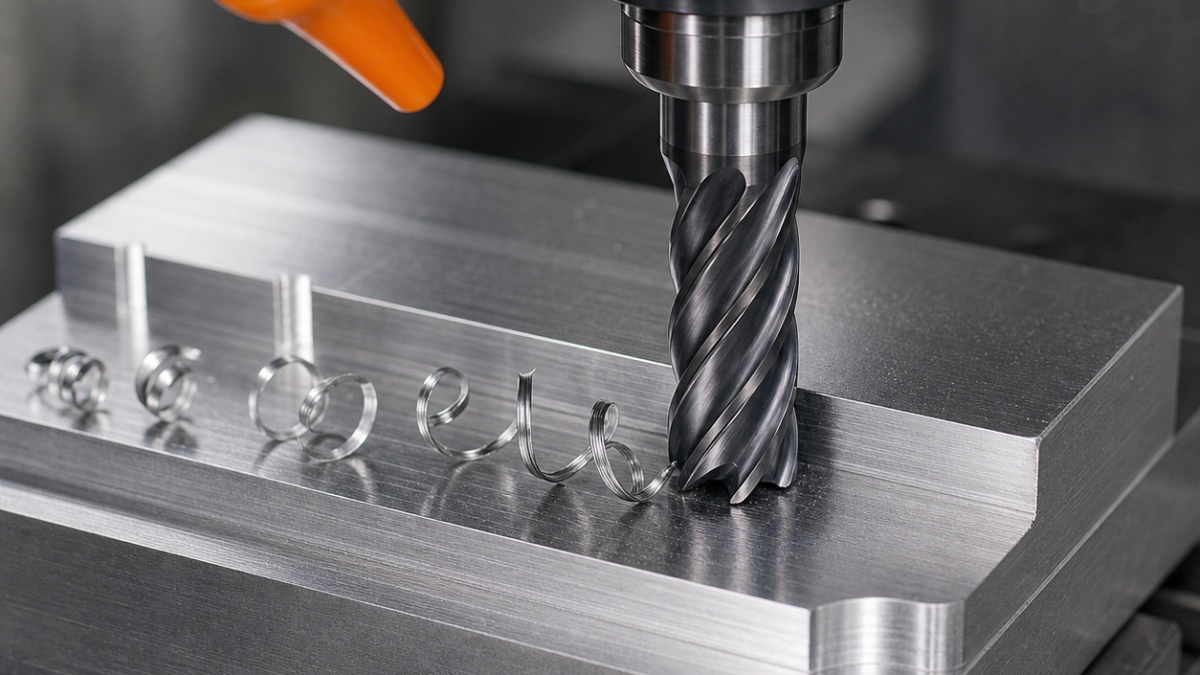
每齿进给公式为fz=进给速度/(转速×有效刃数),但算术结果并不等于真实切屑厚度。低径向吃刀会使最大切厚小于编程fz;跳动会让一刃承担更多;斜坡进刀时各刃负载也不同。实用目标是让切屑稳定地厚于刃口钝圆,又不超过刀刃强度。
区分编程fz与真实切屑厚度
刃数要使用真正参与切削的刃,而不是所有可见棱边;还要确认控制系统进给单位及圆弧处CAM是否采用刀心进给。例如10 mm四刃刀在8,000 rpm、960 mm/min时fz=0.030 mm/齿,这只是编程值。若ae=0.5 mm,需要径向减薄修正;若跳动8 µm,重载刃会吞掉很大比例的小切屑。
小直径可转位铣刀加工窄腔时,应先确认厂家给出的有效齿数,再看封闭切削时的容屑空间。APMT1135窄腔配刀案例把每齿进给与刀径、刀片安装及另配清角刀的取舍联系起来,不能直接照搬同直径整体硬质合金刀的进给。
| 图纸/刀路条件 | 每齿进给处理 | 刀具决策 | 验证证据 |
|---|---|---|---|
| 满槽,ae=100%D | 不做减薄补偿;进刀与排屑降额 | 铝用少刃抛光容屑槽;钢用强韧四刃 | 塞屑、负载、出口毛刺 |
| 自适应粗铣,ae=5–10%D | 只在CAM或手工一处补偿,保持恒定吃刀 | 圆角不等螺旋刀,液压/热缩刀柄 | 切厚一致性、深度线磨损 |
| 薄壁精加工,ae<3%D | 若壁面挠曲,不追求理论倍增 | 锋利专用精刀、短悬伸、低跳动 | 松夹尺寸、锥度、波纹 |
| 螺旋下刀或铣孔 | 采用斜坡进给系数,确认端刃能力 | 可中心切削且排屑通畅的刀具 | 轴向力、底面接痕、圆柱度 |
按阶梯修正,防止重复补偿
第一步根据准确牌号和材料状态取厂家fz与Vc;第二步算转速和线性进给;第三步只做一次径向减薄补偿,CAM和手工不能同时做;第四步按进刀、悬伸、装夹和断续切削降额;第五步核对机床加速度,短线段可能根本达不到指令进给。记录指令值与实际循环表现,防止下次操作者再次补偿。
跳动决定最小有效切厚
刀具装入刀柄后在刃部测量跳动。总跳动若接近fz的显著比例,一刃擦削、另一刃过载。提高进给前,应清洁锥面、检查夹头、缩短伸出并旋转找正。直径磨耗补偿无法修复各刃负载不均。小径精刀往往需要更低跳动刀柄,而不是更大名义fz。
粗加工和精加工采用不同验证标准
粗加工监控主轴负载、排屑、后刀面/沟槽磨损与去除稳定性;精加工检测尺寸、薄壁释放、Ra与毛刺高度。精刀可以使用较小fz,但仍必须形成切削。薄特征要在松夹后检测。若调进给只改善声音,却恶化单刃磨损、锥度或毛刺,应否决。
Related: cutting-parameter selection workflow; runout measurement and correction; constant-engagement milling.
每齿进给问答
刃数翻倍就能把进给翻倍吗? 只有容屑、功率和动力学仍允许相同fz时才行。满槽需要径向减薄补偿吗? 不需要。能靠声音确定fz吗? 声音只是线索,必须结合负载、切屑、跳动、磨损和工件结果。
方向检查:每齿进给不能脱离切削方向讨论。把方向变更当作CAM中的正负号变化之前,应先用顺铣与逆铣选择指南核对进刀负载、反向间隙敏感性和薄壁回弹。


