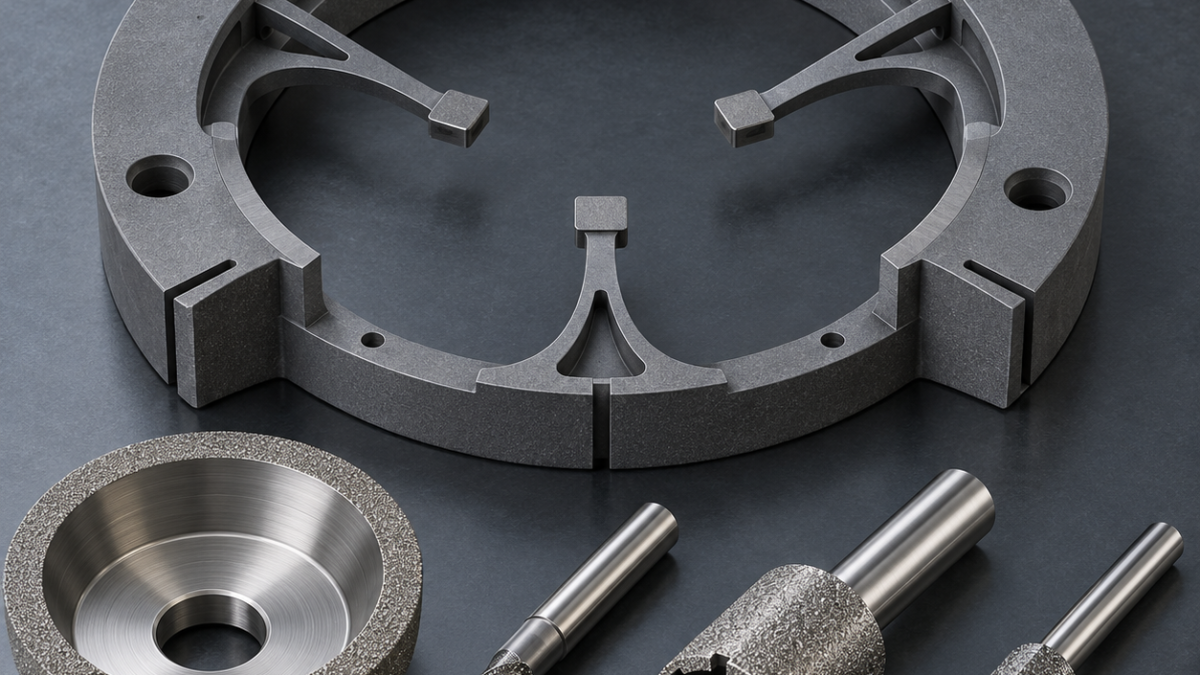
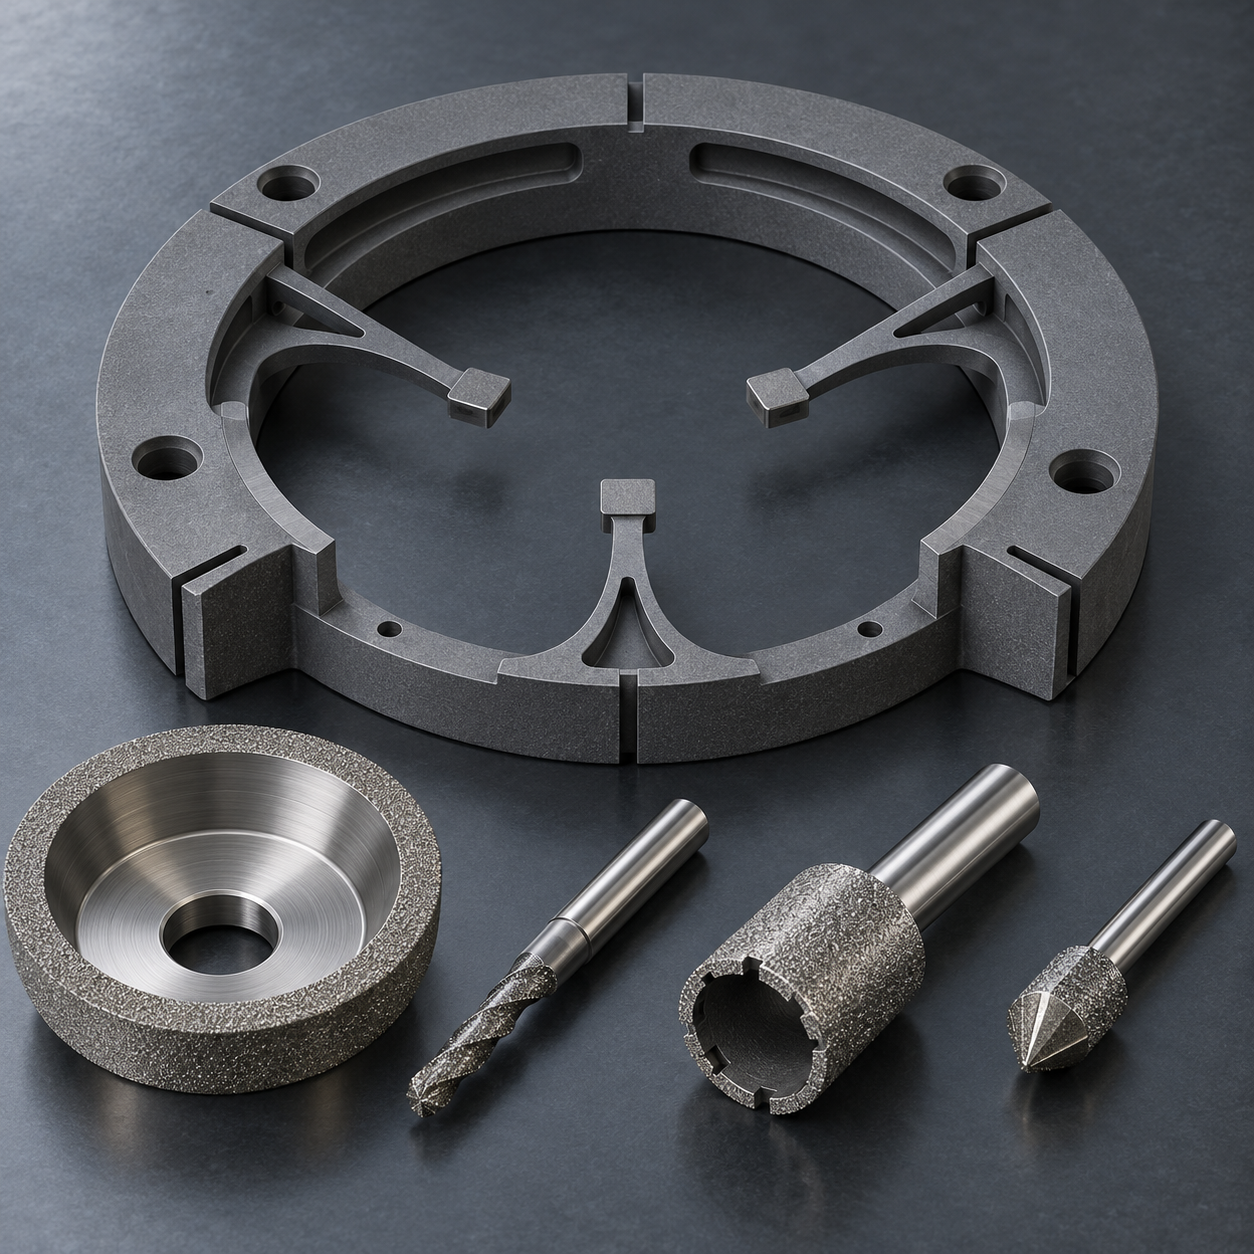
中文: 反应烧结碳化硅晶圆夹持环基准垫与卸荷槽金刚石配刀
这个假想反应烧结碳化硅夹持环的搜索意图不是泛泛讨论如何切削SiC,而是怎样精加工三个共面基准垫并释放窄柔性指爪,避免亚表面缺陷在最后变成崩边。烧结浸渗后的余量、受力方向和冷却液洁净度共同决定刀具清单。
按断裂后果给图纸特征分级
直径180 mm的环包含三条根部厚1.6 mm的夹持指、三个基准垫、0.8 mm径向卸荷槽、浅真空通道和六个安装孔。假想要求为基准垫平面度0.008 mm、环跳动0.015 mm、基准垫Ra 0.20微米。指根和槽出口属于红色风险,宽外环属于绿色风险;允许崩口必须在图纸上规定,不能到去毛刺时临时判断。
释放指爪前先建立完整基准
浸渗后的近净成形毛坯放在全环真空托盘上,以三个硬限位和磨削区外的柔性保护膜支撑。D76金属结合剂金刚石砂轮粗磨背面和外环,再用D15树脂结合剂杯形砂轮一次覆盖三个基准垫并光磨。硬质合金面铣刀会同时遭受强磨蚀和脆性断裂,刃口状态不稳定,因此排除。
RB-SiC夹持环风险—金刚石工具映射
| 图纸特征 | 指定刀具、几何与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 背面与外环 | D76金属结合剂金刚石砂轮,刚性主轴 | 高效去余量;硬质合金铣削磨损和崩裂不可控。 |
| 三个基准垫 | D15树脂结合剂杯形金刚石砂轮+光磨 | 低损伤且一次建立共面;分点磨削易产生高度差。 |
| 0.8 mm卸荷槽 | 细粒电镀金刚石切割片+背衬支撑 | 把力导向外环;从自由端切槽会弯曲指爪。 |
| 槽根圆弧 | 最短伸出的微型电镀金刚石磨头 | 形成根部圆弧;锐利砂轮角会集中应力。 |
| 真空通道 | 2 mm金刚石旋转工具,恒定啮合轻切 | 抑制堵塞;单次深切会崩通道边。 |
| 安装孔与倒角 | 6 mm金刚石套料钻+细粒金刚石倒角头 | 支撑贯穿降低出口崩边;麻花钻不适用。 |
从有支撑的实体侧打开卸荷槽
0.8 mm细粒电镀金刚石切割片从刚性外环进入,在指根前停刀;夹具分度后,以牺牲陶瓷背衬支撑指爪,再去除最后桥连。小型金刚石铣磨头只负责切割片无法形成的圆弧终止位。从自由端全深切入会使指爪承受弯曲载荷,因此不采用。
控制游离硅堵塞与热冲击
反应烧结SiC中的硅相可能堵塞细粒砂轮。使用连续过滤水基冷却液、稳定温度和低力频繁修整,禁止先干磨升温再突然冲冷。2 mm电镀金刚石磨头以多次轻切形成浅真空通道;六个安装孔用6 mm金刚石套料钻在牺牲背板上完成,接近贯穿时降低进给。
检测时也不能制造新损伤
细粒金刚石倒角磨头只加工图纸规定的0.10 mm边缘,砂纸因会磨圆基准并掩盖崩口尺寸而被排除。低力CMM或光学扫描测指爪位置和环跳动,光学平晶或干涉方法测共面基准,显微镜记录槽根损伤。真空通道用洁净泄漏试验验证;渗透检测只有在方法与多孔/浸渗结构相容并经验证后才使用。
相关技术案例: alumina vacuum-chuck grinding; silicon-nitride cage diamond tooling.
实际配刀问答
为什么粗精磨使用不同结合剂? 金属结合剂承担粗磨并保持形状,树脂结合剂降低基准垫终精的力和亚表面损伤。
可以从指爪自由端开槽吗? 默认不可以;工艺应让桥连保持支撑,直到最后受控工序才释放。
金刚石工具何时换? 主轴功率升高、基准发亮、槽宽漂移、砂轮堵塞或崩口趋势增大时,而不是只按时间。


