Related tooling references: AM 316L Hydraulic Valve Block CNC Tool Selection for Printed Datum Cleanup and Deep O-Ring Ports and PEEK-GF30 Rotary Valve Rotor CNC Tool Selection for Seal Lands and Curved Metering Slots.
中文: Zerodur镜座轻量化腔与粘接平面配刀方案
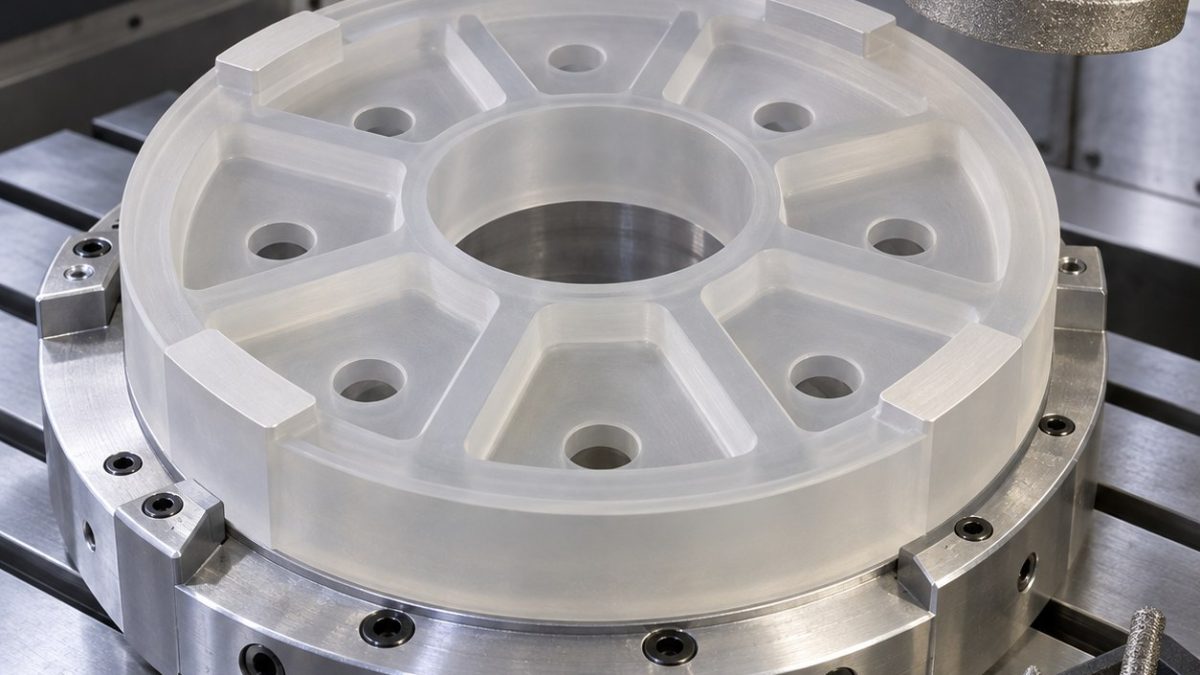
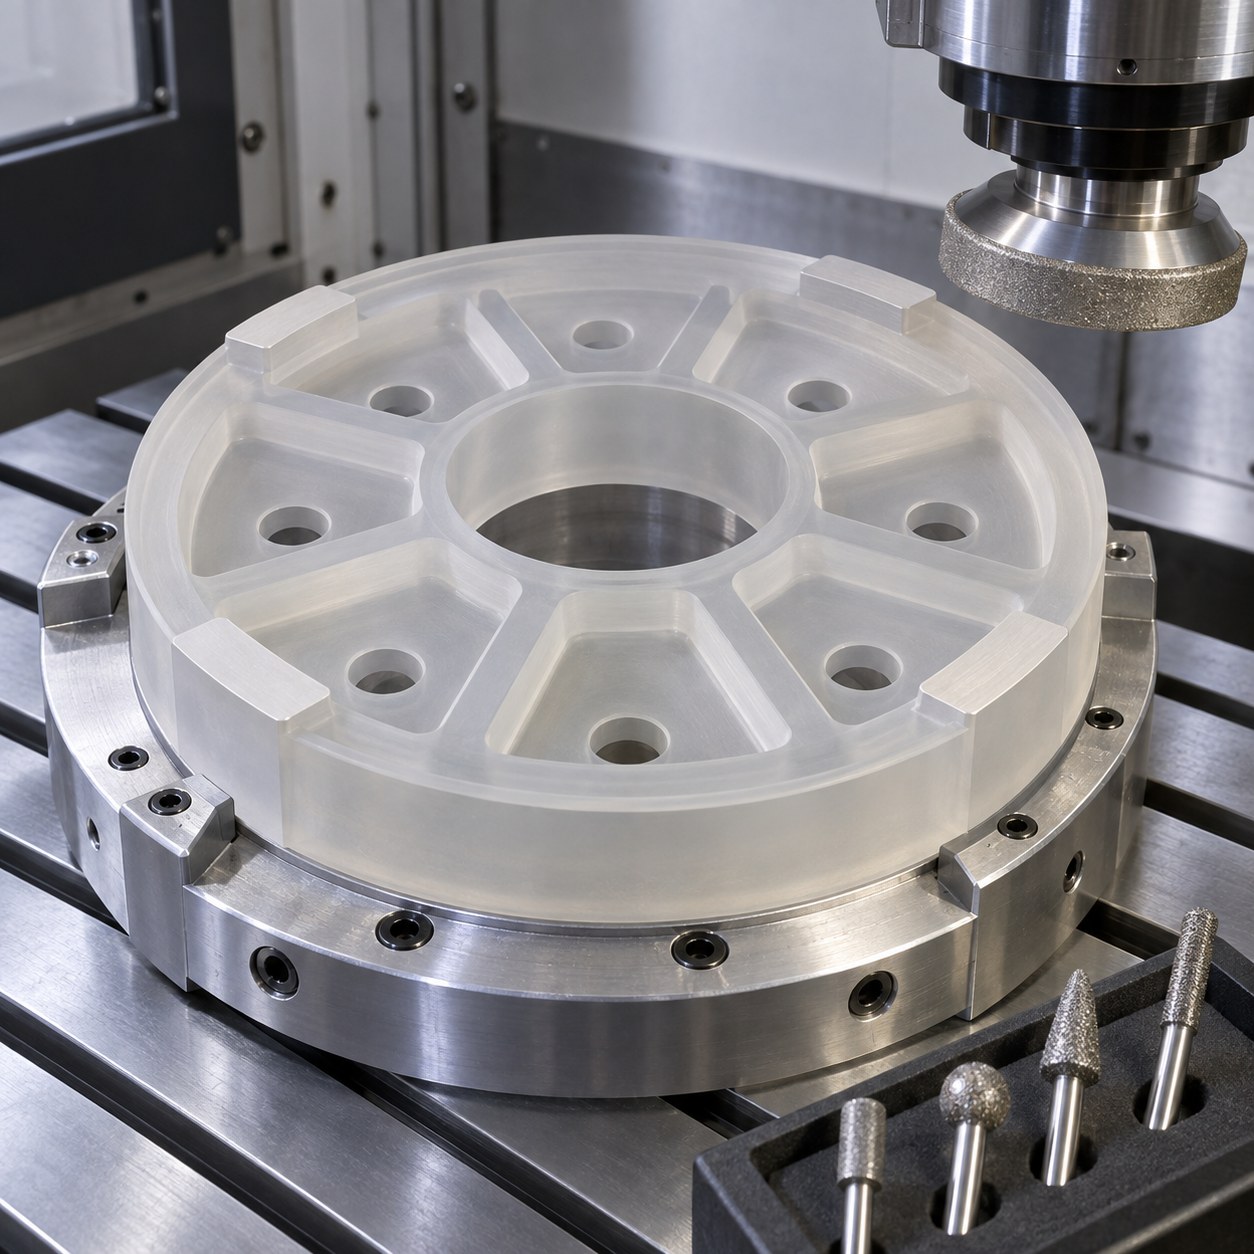
这个案例回答一个具体搜索意图:Zerodur镜座图纸同时要求轻量化腔和粘接平面时,应该怎样选金刚石刀具。它不是普通金属铣削,图纸真正约束的是低夹紧、可控磨削和无功能崩边。
选金刚石刀具前先读图纸风险
| 图纸特征 | 选定刀具与刀柄 | 胜出的原因 |
|---|---|---|
| 轻量化薄筋腔 | 6 mm金属结合剂金刚石磨削刀,低跳动热缩刀柄 | 硬质合金铣刀会摩擦诱发微裂纹,不适合Zerodur。 |
| 粘接平面 | 20 mm细粒度金刚石杯形砂轮,动平衡刀杆 | 保持垫高一致,避免薄筋点载荷。 |
| 通气孔 | 超声金刚石套料钻,蜡支撑出口 | 避免出口崩边;麻花钻在玻璃陶瓷上没有有效切削。 |
| 外圆基准边 | 细粒度金刚石周边轮,粗释放后顺磨 | 防止轻量化腔释放前拉崩边缘。 |
| 最终倒角 | 小径树脂结合剂金刚石倒角针 | 形成安全哑光倒角,不靠手工油石碰角。 |
低夹紧顺序与真空支撑
采用蜡背支撑板和轻真空定位。轻量化腔先留根部余量磨削,通气孔在垫面精修前套料,最后经过热稳定后再磨粘接平面,避免把夹紧变形复制到成品。
崩边和亚表面损伤控制
Zerodur粉尘磨蚀性强,真正危险是肉眼不明显的边缘微崩。冷却液保持干净,每次垫面精修前检查跳动;当刀具开始形成发雾边而不是稳定哑光磨痕时换刀。
松夹后的光学几何检测
检测包括粘接垫平面度云图、腔转角光学检查、通气孔塞规和撤真空后的复测。判定重点是垫面共面性以及粘接区域附近没有功能性崩边。
实用问答
Zerodur能用普通硬质合金立铣刀加工吗?
粗略去料可以,但这张图纸要求可控磨削;普通硬质合金会增加粘接垫附近崩边和微裂纹风险。
为什么通气孔后再精修粘接垫?
孔加工会释放局部应力并改变支撑,粘接垫应作为最后功能面完成。
检测优先看什么?
松夹后垫面共面性和粘接边无崩边,比腔内纹理更重要。


