Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
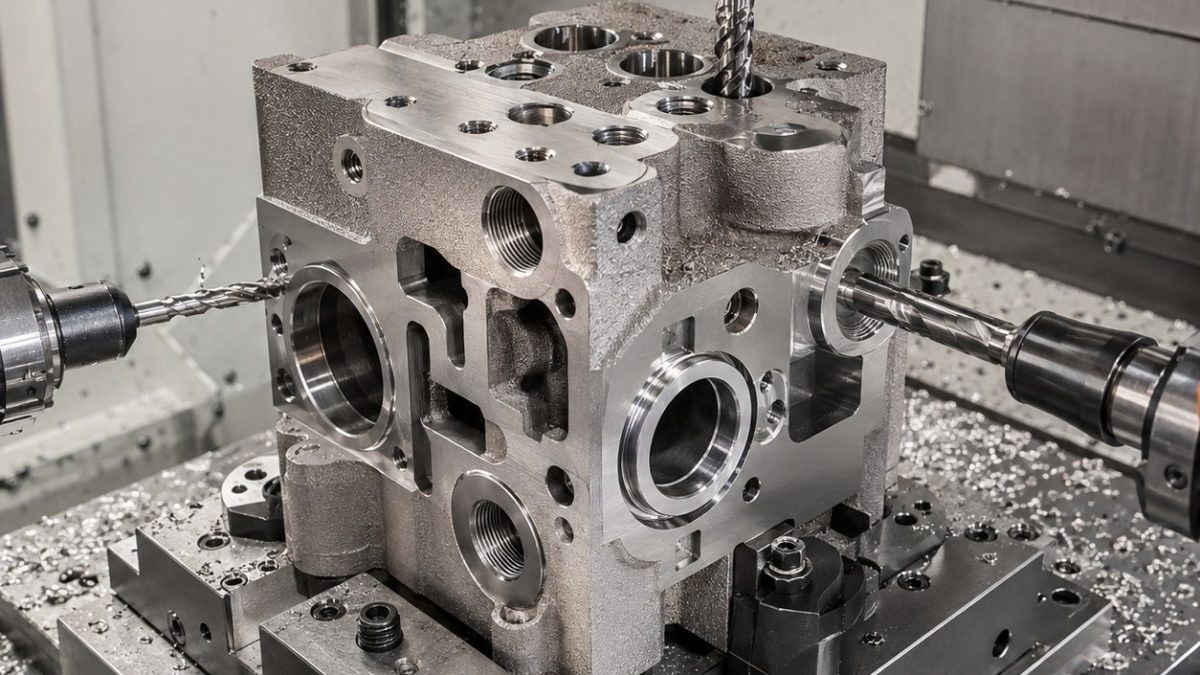
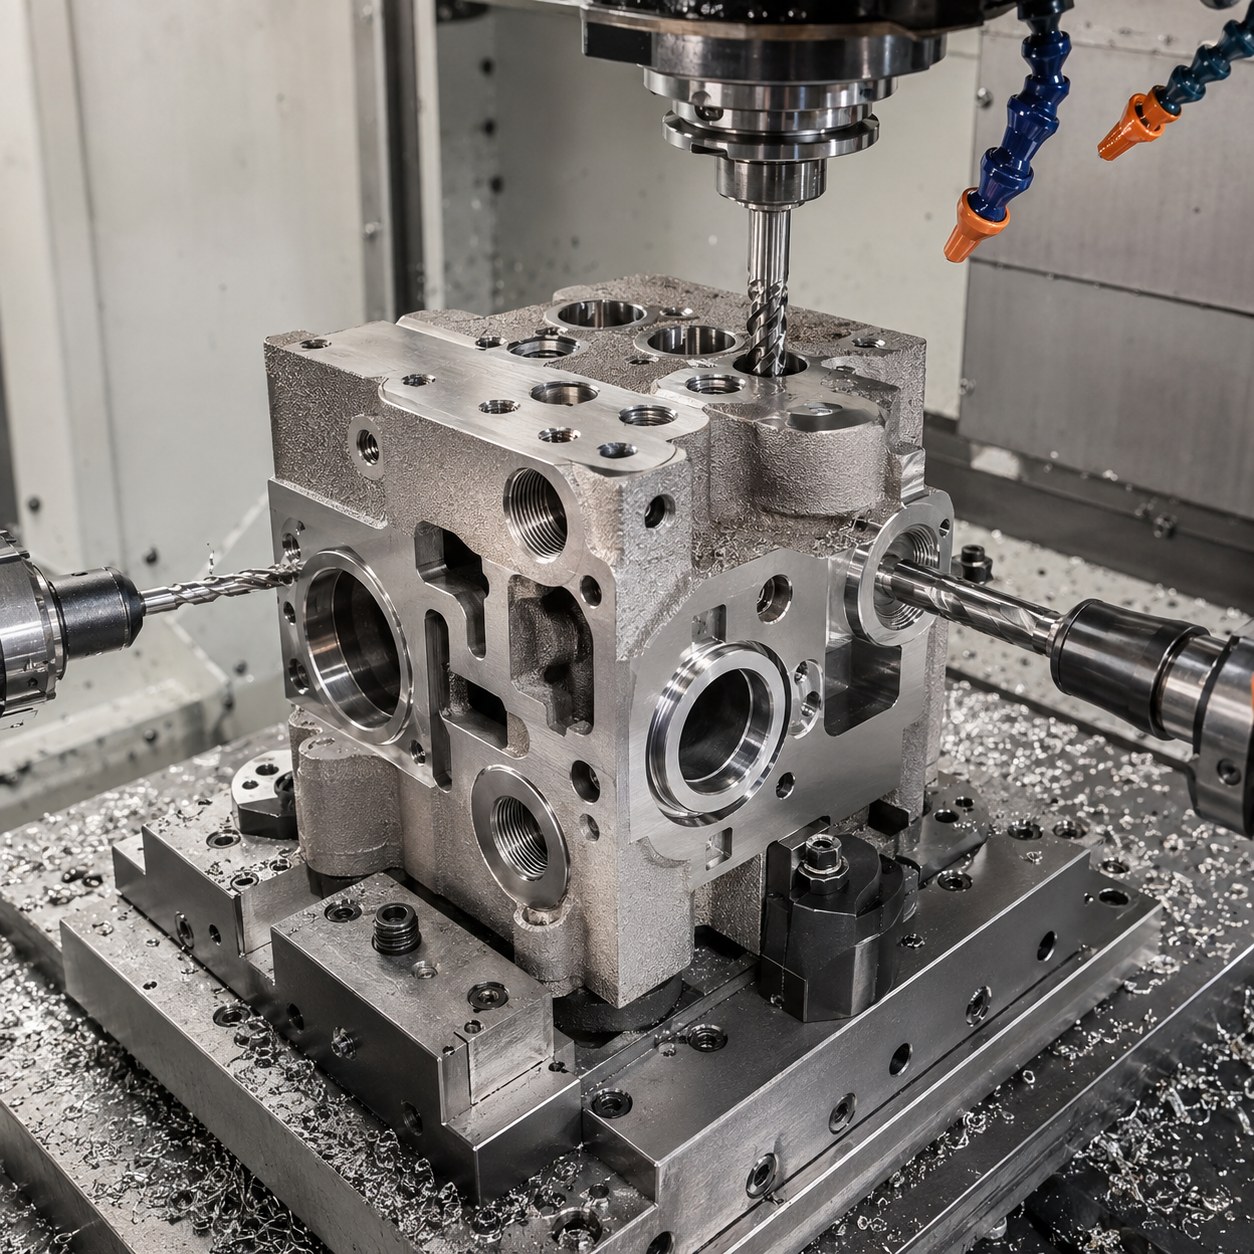
中文: 增材316L液压阀块打印基准清理与深O形圈孔配刀
增材316L阀块的关键不是普通阀块钻孔,而是打印余量、深孔、交叉口和O形圈槽底质量共同决定配刀。
图纸区域与配刀决策
| 图纸特征 | 选定刀具组合 | 选择理由与淘汰方案 |
|---|---|---|
| 打印基准清理 | 32 mm变齿距硬质合金面铣刀,轻切削皮,冷却 | 处理不均匀打印表皮;拒绝一次重铣。 |
| 深阀孔 | 内冷硬质合金钻后接导向镗杆 | 控制打印密度变化导致的偏摆。 |
| O形圈槽 | 内孔硬质合金槽刀,修光圆角,减振刀杆 | 保证槽底粗糙度和槽宽;不采用立铣刀扎槽。 |
| 堵头螺纹 | TiAlN硬质合金螺纹铣刀,短避空颈 | 避免丝锥咬死并适应断续AM表面。 |
| 密封垫面 | 12 mm高进给半精刀后接8 mm修光精刀 | 把余量清理和平面密封分开。 |
加工顺序与夹具逻辑
先探测打印毛坯,轻清理基准垫,再重新探测。大孔先于O形圈槽加工,端口清理后再螺纹铣堵头孔,密封垫面最后从稳定基准轻切精修。
材料相关排屑、毛刺和寿命控制
AM 316L可能有局部硬点和残余应力。内冷硬质合金钻必须监控推力,交叉孔处禁止停顿;内部毛刺用反倒角程序去除并在清洗前验证。
对应公差链的检测方案
内窥镜检查所有交叉口,CMM检测基准到孔关系,量规确认O形圈槽宽和槽底,螺纹用通止规,最终低压测试清洁后的阀块。
常见问题
为什么AM 316L用螺纹铣而不是攻丝?
螺纹铣降低咬死风险,更能适应断续打印表面。
内部毛刺怎么确认?
清洗前用内窥镜检查,避免碎屑藏进液压回路。
密封垫面什么时候精修?
端口清理并重新探测后,从稳定基准轻切精修。


