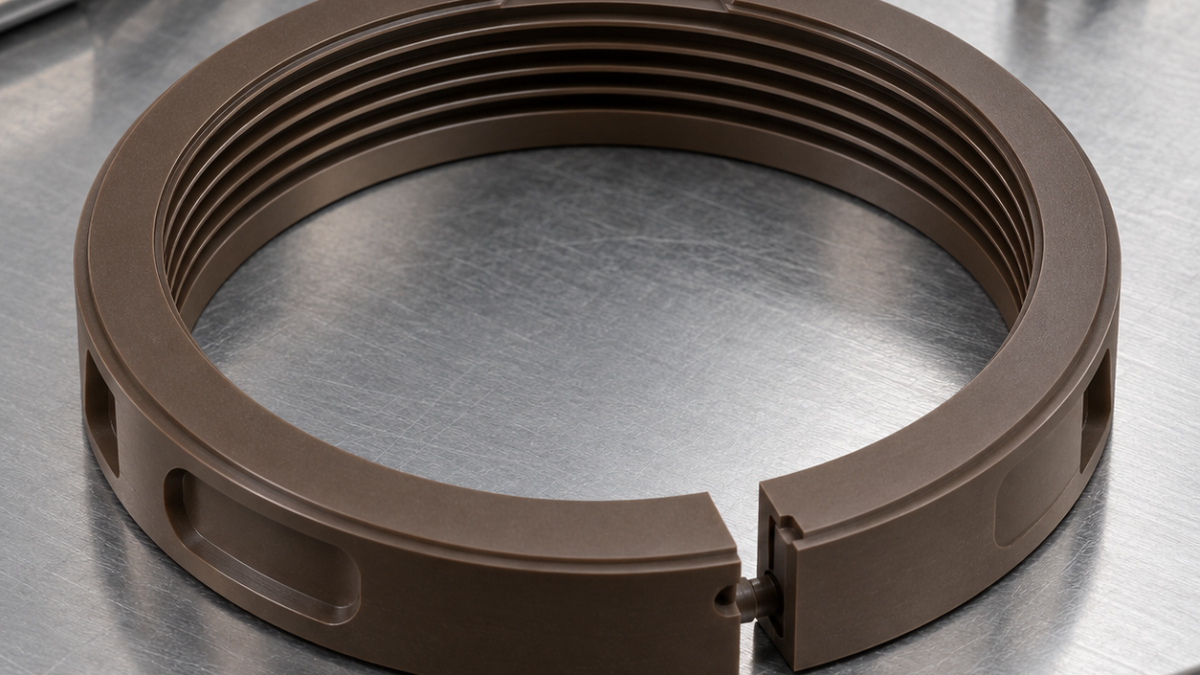
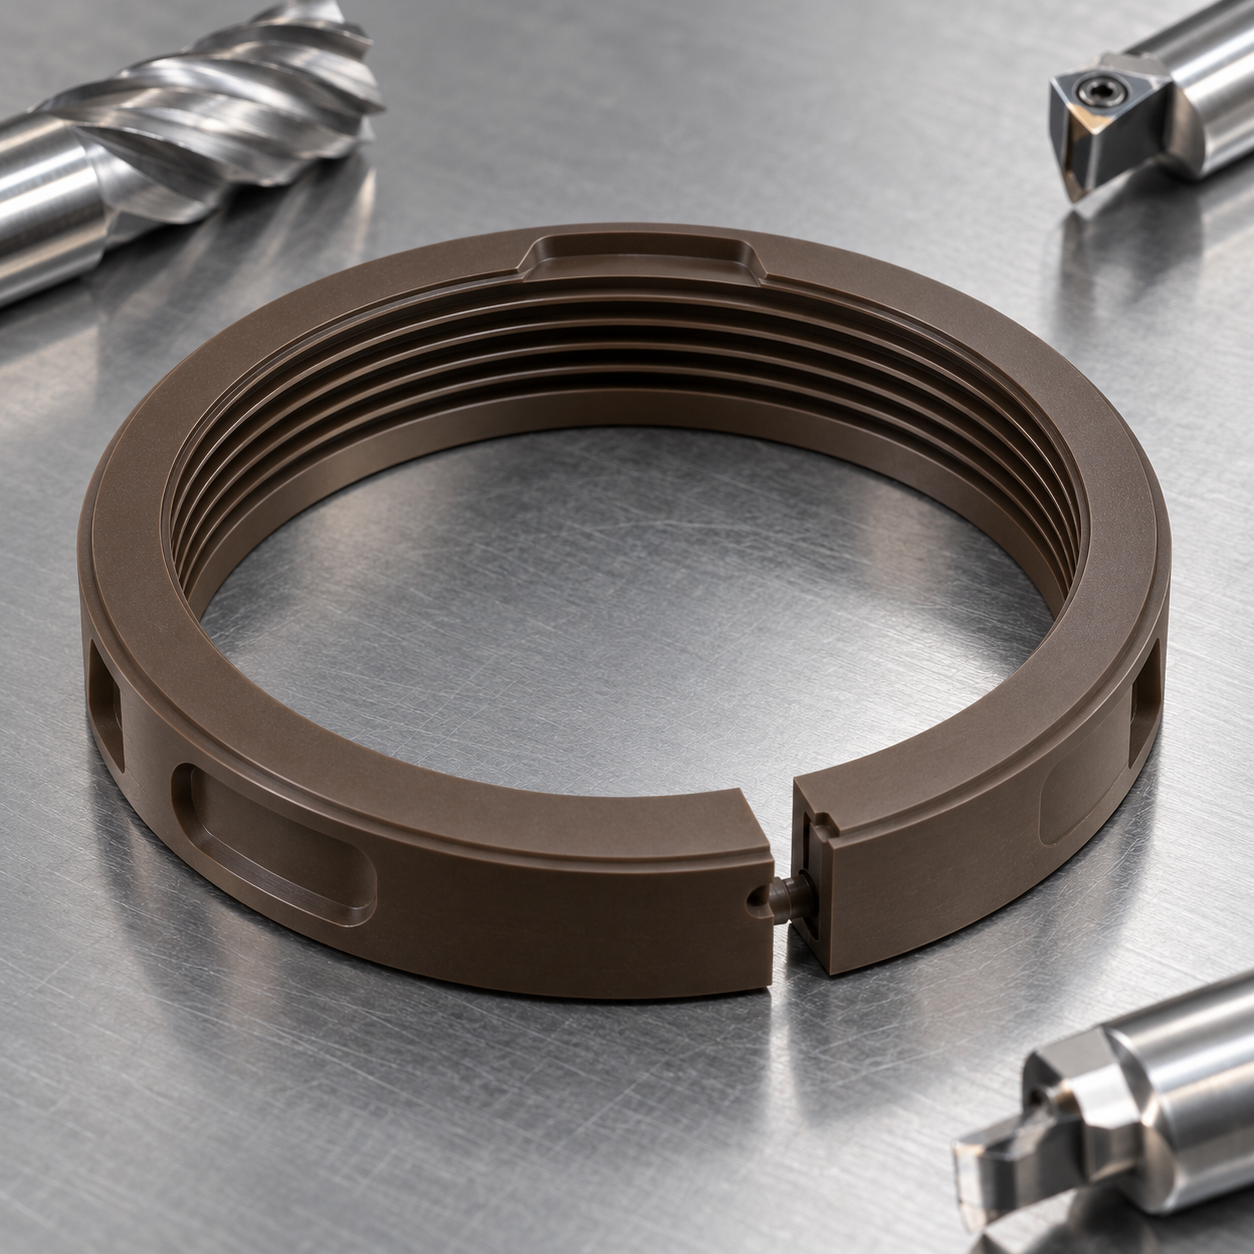
中文: Torlon 4301 压缩机迷宫密封环薄齿、剖分口与平衡槽配刀
核心问题是每道工序从环件变形预算中消耗多少径向力。薄齿并非孤立槽:齿距、自由圆度和剖分间隙相互影响。因此每次改变刚度后都要松夹测量,不能只相信夹紧状态尺寸。
先分配切削力,再分配齿厚公差
毛坯先以大面积膜片卡盘作为闭环粗加工。端面和内孔用无涂层抛光 CCGT 刀片,径向余量保持对称。外定位圆半精后,在检验温度恒温并记录自由圆度,再开始加工迷宫齿。
剖分密封环特征—刀具计划
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 端面、内孔和定位圆 | 无涂层抛光 CCGT,大正前角,精密镗刀 | 锋利剪切降温;金属涂层刀容易摩擦。 |
| 迷宫薄齿槽 | 1.0 mm 单刃抛光硬质合金槽刀,极小钝化 | 控制槽根与齿顶;组合成形刀径向力过大。 |
| 剖分口 | 2 mm 单刃抛光立铣刀,短精密夹头 | 排屑并保持间隙;锯片会留下羽状出口。 |
| 平衡槽 | 4 mm 两刃抛光圆角刀,平衡刀柄 | 对称低力去料;四刃刀会困热屑。 |
| 止转缺口与倒角 | 3 mm 两刃刀+90° 单刃倒角刀 | 分刀保持缺口基准和可测倒角。 |
先把环当作闭环加工
迷宫槽用 1.0 mm 抛光硬质合金切槽刀,采用大正前角和近零钝化。交替加工两组齿槽并分两次走刀,避免热量和径向力集中在单侧。金属用涂层槽刀刃口圆钝,会摩擦 Torlon 并把齿顶推圆。
无热堵屑地精车薄齿
剖分口用 2 mm 单刃抛光刀铣削,保留牺牲连接桥支撑环体;把零件放入全圆巢座后最后切断连接桥。4 mm 两刃刀对称加工平衡槽。恒温后验收自由间隙、圆度、齿距、齿顶厚和毛刺高度。
相关配刀案例: polymer thin-land inspection; high-temperature polymer ring tooling.
Torlon 迷宫环配刀问答
剖开后还能加工薄齿吗? 只有用校准闭合夹具,否则夹紧力改变齿距。为何不用大量冷却液? 温度与介质相容性会影响尺寸,清洁气流配吸尘更直观。何时换刀? 槽根发亮、毛刺上升或齿顶圆角增大时。


