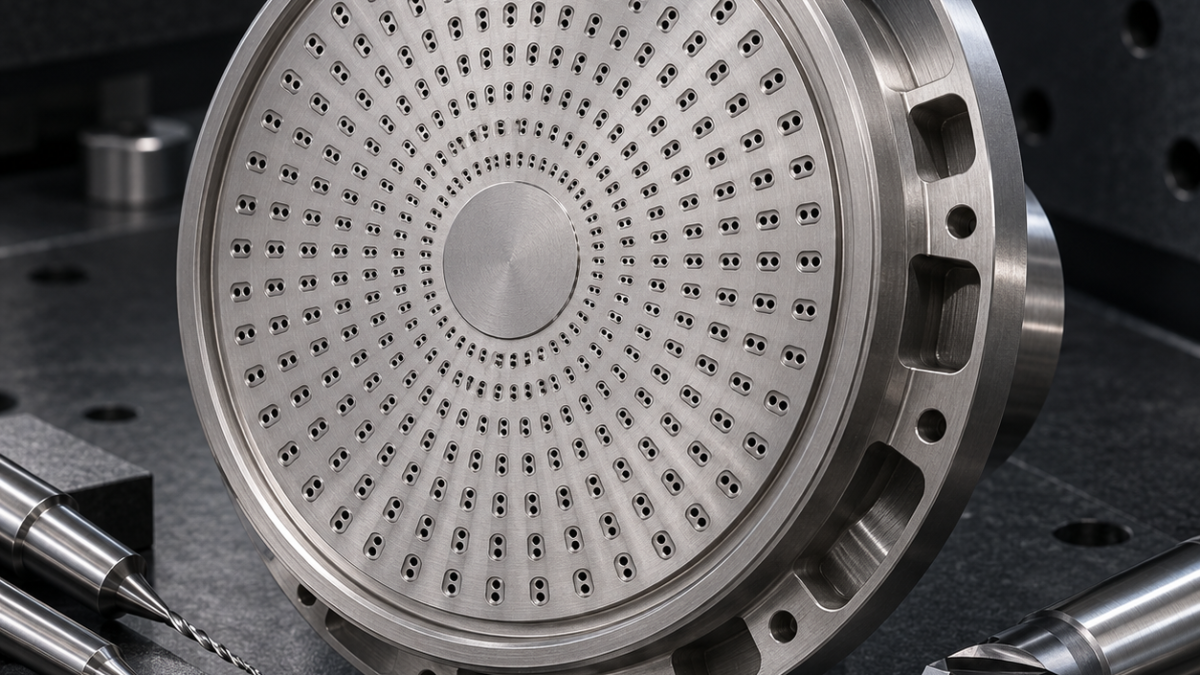
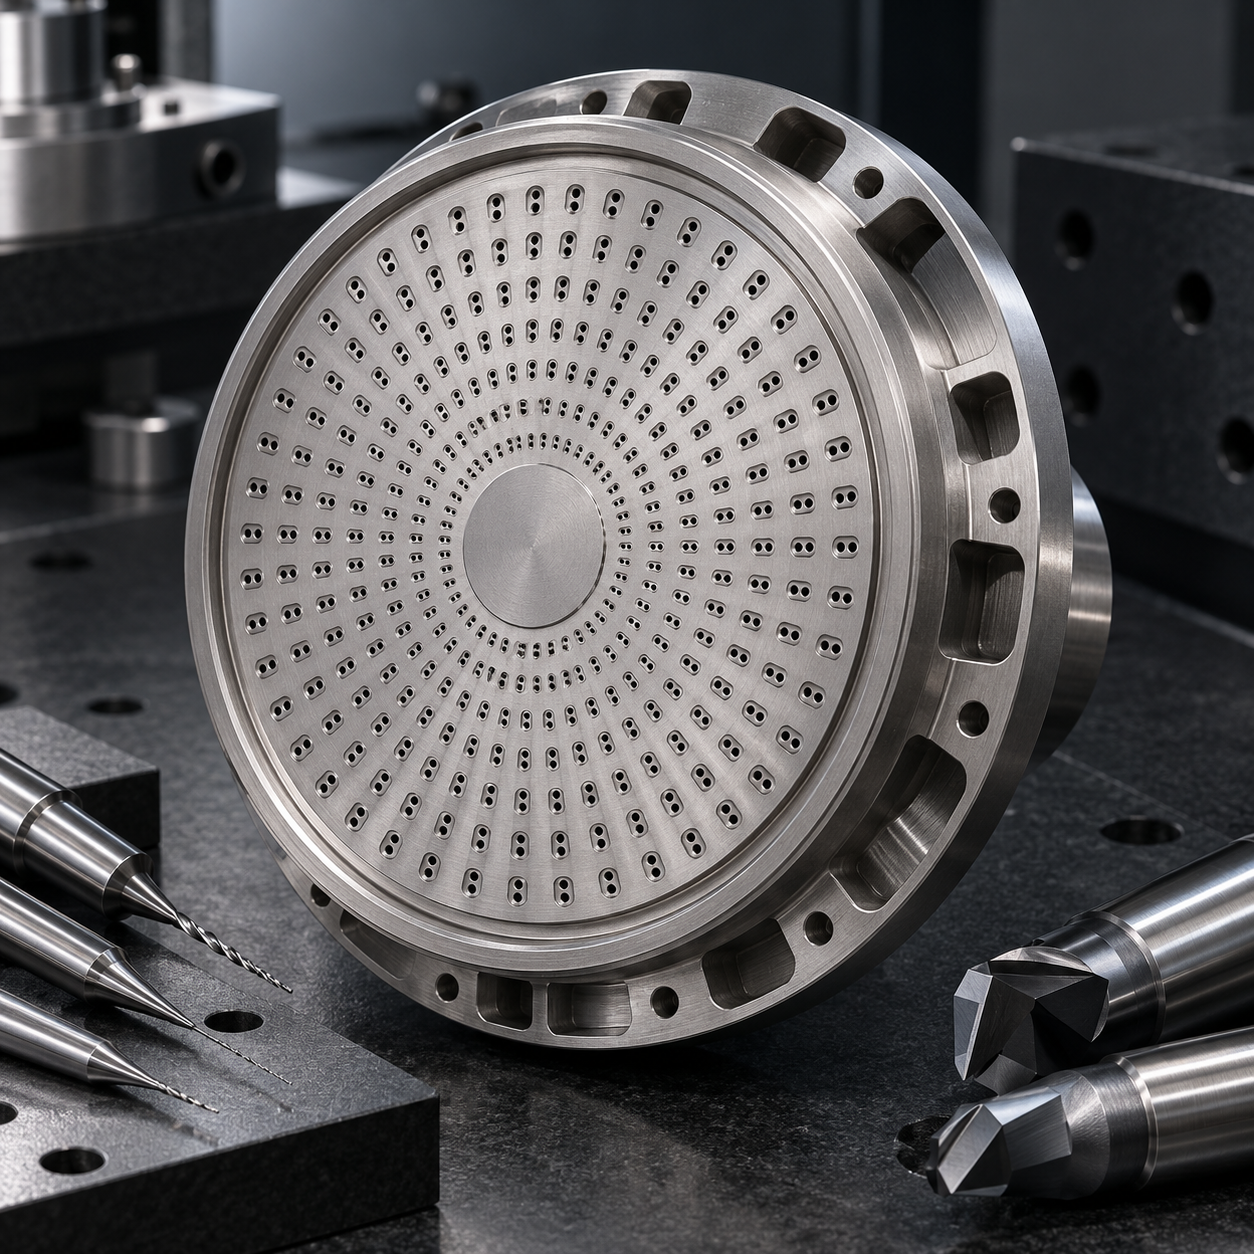
中文: C103 铌喷注面板同轴微孔、密封唇与供给槽配刀
长尾问题不是简单地钻很多小孔。每一对同轴孔为假想流路计量,孔径、重叠量、毛刺体积和局部板厚共同作用。图纸按流量族分组,工艺必须保持每组可追溯,但不能虚构真实发动机性能。
用流量族管理微孔阵列
真空兼容软爪以外定位圆夹持锻坯。腔面用无涂层抛光 CCGT 刀片精车,环形密封唇再用独立锋利修光刀恒半径加工。前表面仍有支撑时,从背面以 6 mm 三刃抛光圆角刀粗铣径向供给槽。
韧性 C103 铌特征—刀具决策
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 腔面与密封唇 | 无涂层抛光 CCGT+锋利修光刀,0.2 mm 圆角 | 剪切韧性铌;钝化涂层刀会涂抹密封唇。 |
| 背面供给槽 | 6 mm 三刃抛光硬质合金圆角刀,液压刀柄 | 大容屑槽排长屑;五刃刀会堵料。 |
| 1.2 mm 背孔 | 无涂层微晶硬质合金钻,抛光槽,6D | 锋利排屑;TiAlN 热刃促进黏附。 |
| 0.6 mm 前孔 | 空气轴承主轴中的无涂层微钻,最短伸出 | 低跳动保护孔径;长刀柄易折钻。 |
| 微边缘处理 | 0.4 mm 金刚石研磨针或合格微磨粒流 | 去涂抹又不扩孔;手穿钢丝会把孔拉椭圆。 |
面板变薄前建立密封唇
每对孔只用 120° 硬质合金微定点钻轻破表皮。先从背面用 1.2 mm 无涂层抛光槽微钻加工大孔,再从密封侧以空气轴承主轴和 0.6 mm 微钻加工前孔。铌易黏附温热涂层刃口,因此不用 TiAlN,而用锋利无涂层几何和连续退屑。
同轴孔不涂抹地分侧钻削
光学对焦和针规测孔径,CT 或校准内窥镜确认孔对重叠,过滤流量只作为比较性验收信号。每个结果绑定到程序流量族,不能把堵孔平均掉。推力、入口翻边高度或直径趋势变化时即换刀。
相关配刀案例: niobium seal-land tooling; micro-orifice inspection.
铌面板配刀问答
为何两面钻? 缩短微钻伸出并控制混合重叠。能否改用 EDM? 再铸层和边缘状态不同,必须另行验证。怎样保护密封唇? 专用软爪、非接触清洗,并在全部去毛刺后终检。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


