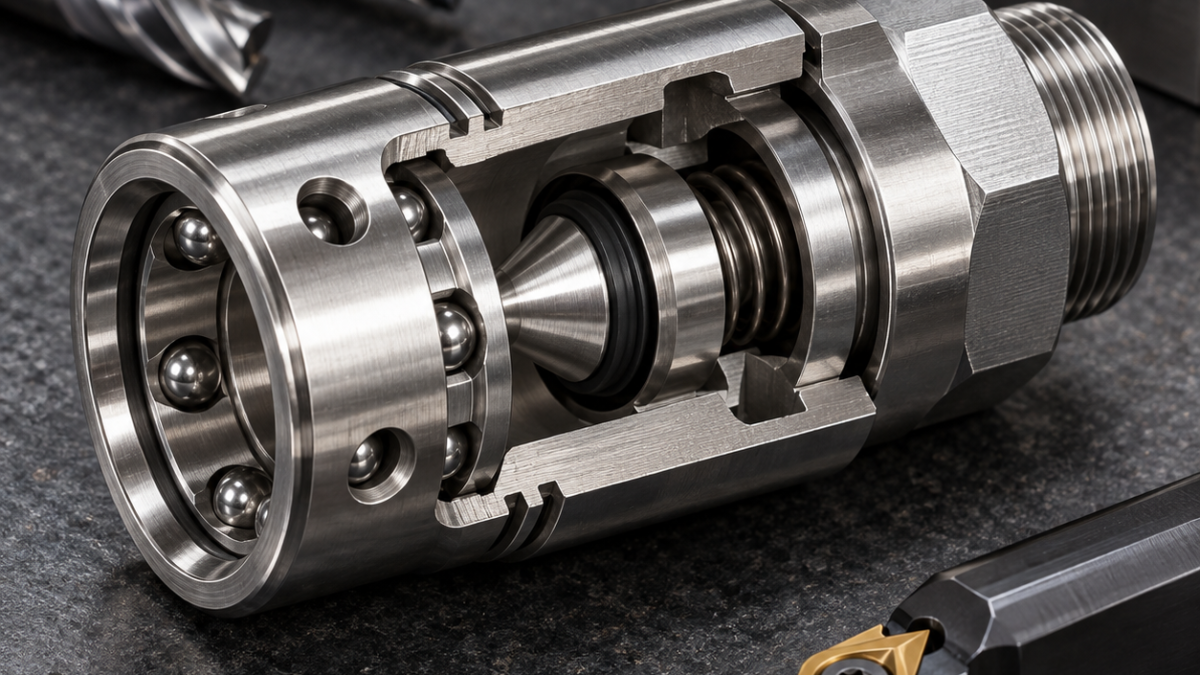
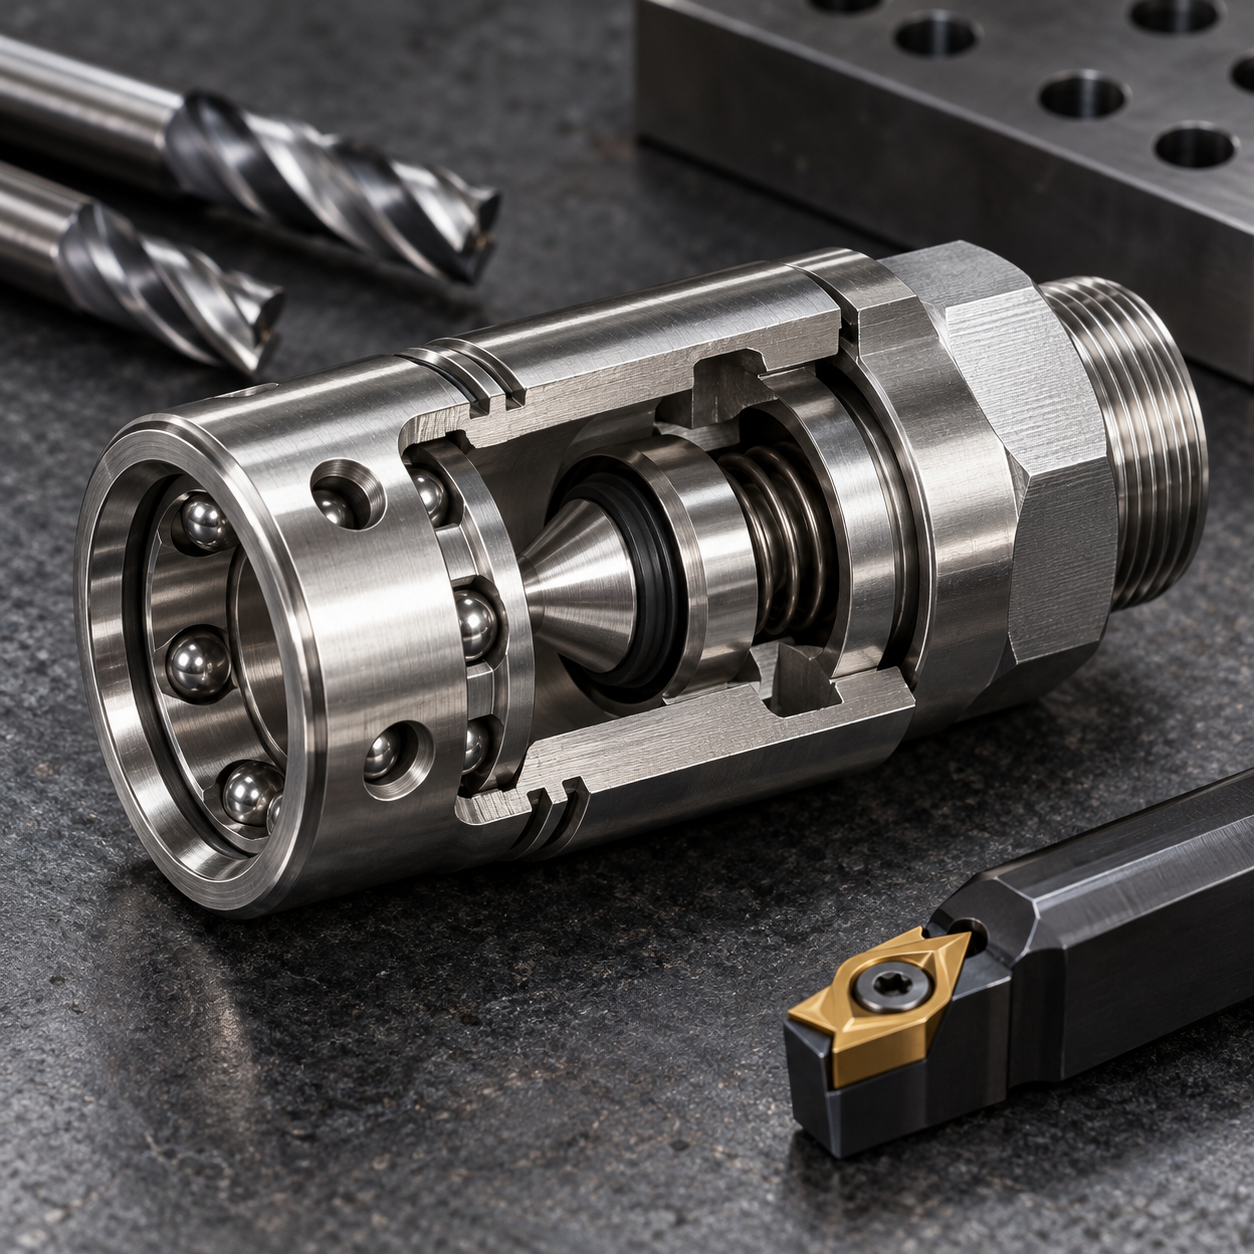
中文: Custom 455 快换接头锁球孔、阀座与卡簧槽配刀
图纸中,泄漏边界由锥阀座和导向孔决定,连接保持力则由等深锁球孔决定。把它们当成一个径向孔阵列会混淆两条基准链。工艺要让密封轴线跨越时效硬化,并保证每个钢球接触边缘没有翻起毛刺。
把每项公差交给正确的功能基准
固溶态先粗车壳体,在导向孔、锥面和螺纹肩保留均衡余量。同一主轴方向用减振微镗杆精加工导向孔和 30° 锥阀座。成形铰刀会跟随偏孔,也不能单独修正锥面跳动,因此不用。
快换母接头特征—刀具表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 导向孔与锥阀座 | 6 mm 减振硬质合金镗杆,PVD 材质,0.2 mm 小圆角 | 同轴完成密封;成形铰刀只会跟随误差。 |
| 等分锁球孔 | 3 mm 内冷 AlTiN 硬质合金钻,液压微夹头 | 低跳动并直接排屑;高速钢在硬料中易弯。 |
| 孔内缘 | 1.5 mm 反倒角硬质合金刀 | 内口倒角可测;人工挑边会留下翻唇。 |
| 卡簧槽 | 刚性模块刀板+细晶 PVD 槽刀片 | 控制槽宽与角部;焊接成形刀难发现磨损。 |
| 接口螺纹 | TiAlN 多齿硬质合金螺纹铣刀,同步夹头 | 可补偿中径;丝锥扭矩高且困屑。 |
保持阀座锥面与导向孔同轴
以成品导向孔在夹套中定位,开口支撑环托住薄套。3 mm 内冷 AlTiN 硬质合金钻加工各锁球孔,入口以小圆插补控制尺寸,避免整把成形刀挤穿薄壁。卡簧槽先用刚性模块刀板完成,再精铣接口螺纹。
分度钻锁球孔而不压扁薄套
时效后若跳动超出预留量,才用 CBN 镗刀轻修锥面。气动量仪测导向孔,标准阀芯蓝油检查接触带,圆周测各孔深度并用内窥镜检查交叉口。换刀依据锥面波纹、钻削推力和槽角磨损。
相关配刀案例: seal-cone and cross-hole tooling; deep thread and grease-hole control.
快换接头配刀问答
为何不先钻锁球孔? 突破毛刺会干扰后续孔径读数。槽刀与螺纹刀为何分开? 负载和磨损方向不同。密封怎样验收? 几何检查后,对清洁的假想总成做受控压降试验。


