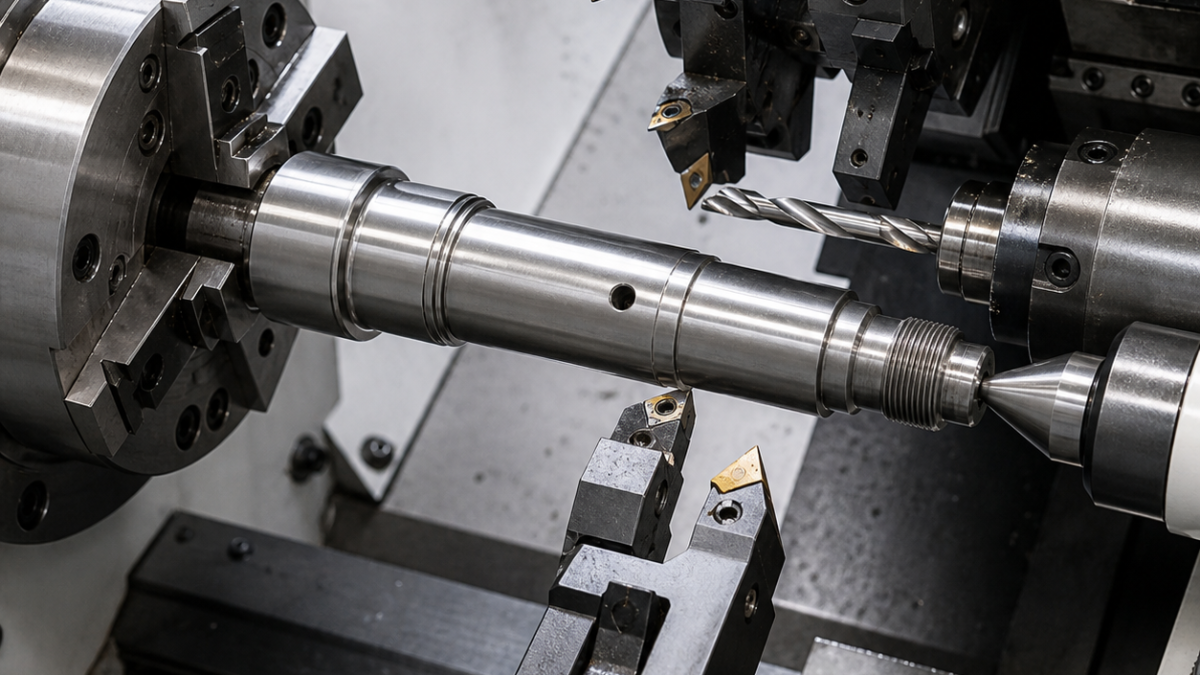
中文: Ti-5553起落架轴配刀:轴承外圆、深油孔与交叉孔去毛刺
Ti-5553起落架轴的配刀核心是车削与深孔工序分工:韧性涂层刀片先去锻造皮,锋利正角刀片在同一轴线完成两处轴承外圆,导向硬质合金深孔钻加工润滑通道,反向倒角刀再从内侧去除交叉孔翻边。这样可避免通用刀片在粗皮、精外圆和孔口三种完全不同的负载下折中。
图纸公差链
J1为A基准,左肩为B,Ø6润滑孔定义C方向。J1为Ø68 k5,J2为Ø62 k5,共轴线总跳动0.012 mm;1:12锥面相对A跳动0.015 mm。轴向油孔Ø10、深185 mm,两条退刀槽宽2.5 mm,M48×1.5螺纹不得把毛刺卷向J2,轴承面Ra 0.4 µm。锻件局部氧化皮和硬化表层决定了开粗刃口必须比精车刃口更强韧。
图纸特征—刀具配刀表
| 特征 | 刀具、几何与刀柄 | 选择及排除理由 |
|---|---|---|
| 锻造皮开粗 | CNMG 120408,S类韧性细晶硬质合金,PVD TiAlN,0.05 mm刃口强化,高压内冷刚性刀杆 | 能承受断续氧化皮;抛光无涂层精刀首次接触易崩。 |
| J1/J2轴承面 | 精磨VBMT 160404正角细晶刀片,薄PVD涂层,R0.4,模块化精密刀杆 | 径向力小;修光刃在微小偏斜时会扩大接触带。 |
| 1:12锥面 | 同规格新VBMT刃口,标定刀位,最短悬伸 | 与外圆保持一致的磨损响应;大成形刀会全宽受力。 |
| 2.5 mm退刀槽 | 2.0 mm PVD硬质合金槽刀,左右补偿侧移,刀内冷却 | 分别控制两侧,避免2.5 mm宽刀整体摩擦。 |
| Ø10×185油孔 | 单刃整体硬质合金枪钻,30D级,TiAlN刀尖,导套和过滤高压油 | 导套控制偏斜;普通麻花钻会走偏并重复切屑。 |
| Ø6交叉孔 | Ø5.8短型四刃带140°硬质合金钻+Ø3反向切削倒角刀,液压夹头 | 先控制出口,再从内侧切掉薄毛边;手工伸入油孔不可重复。 |
| M48×1.5 | 全牙型PVD硬质合金螺纹刀片,锋利正角断屑槽 | 同时控制牙顶牙底;部分牙型刀过分依赖毛坯直径。 |
工序、支承与刀寿风险
先探测两段外圆余量,用卡盘、活顶尖和可编程中心架粗车,J1、J2留等量精余量;静置后重修中心基准。精车装夹中不松开轴向止挡,连续完成两外圆与锥面。精刀采用恒线速、不停顿的单向走刀;只有气动量仪趋势证明弹簧刀确实切削时才允许重复走刀。
枪钻从B端的精确导向孔进入,实时监控压力、流量和切屑形态。C轴钻Ø6时在轴向孔内放置牺牲支承销,随后用反向倒角刀只切内口。后刀面磨损、台阶处沟槽磨损和发蓝压实屑是换刀信号;负载斜率上升时直接换刃,不通过降进给继续摩擦。
检验与常见问题
圆度仪在J1、J2各三个轴向位置测量并重建共轴线;温度稳定后用气动量仪确认k5尺寸,三坐标测锥面、肩位、槽位和交叉孔方向。内窥镜确认交叉处倒钝连续且无游离毛边,油流测试仅作功能补充,不能替代孔路几何数据。
Ti-5553轴承外圆用什么精车刀片?
选锋利正角、细晶、薄PVD涂层和小刀尖圆弧的精磨刀片,本例VBMT R0.4兼顾Ra与低径向力。
深油孔与交叉孔处怎样去毛刺?
钻削时支承出口,再用Ø3反向硬质合金倒角刀从油孔内侧切除毛边并内窥检查。
为何不用普通麻花钻加工185 mm孔?
导向单刃枪钻能在深径比条件下同时控制直线度和高压排屑。


