中文: AISI 8620摆线泵壳配刀:内摆线轮廓、月牙口与渗碳余量
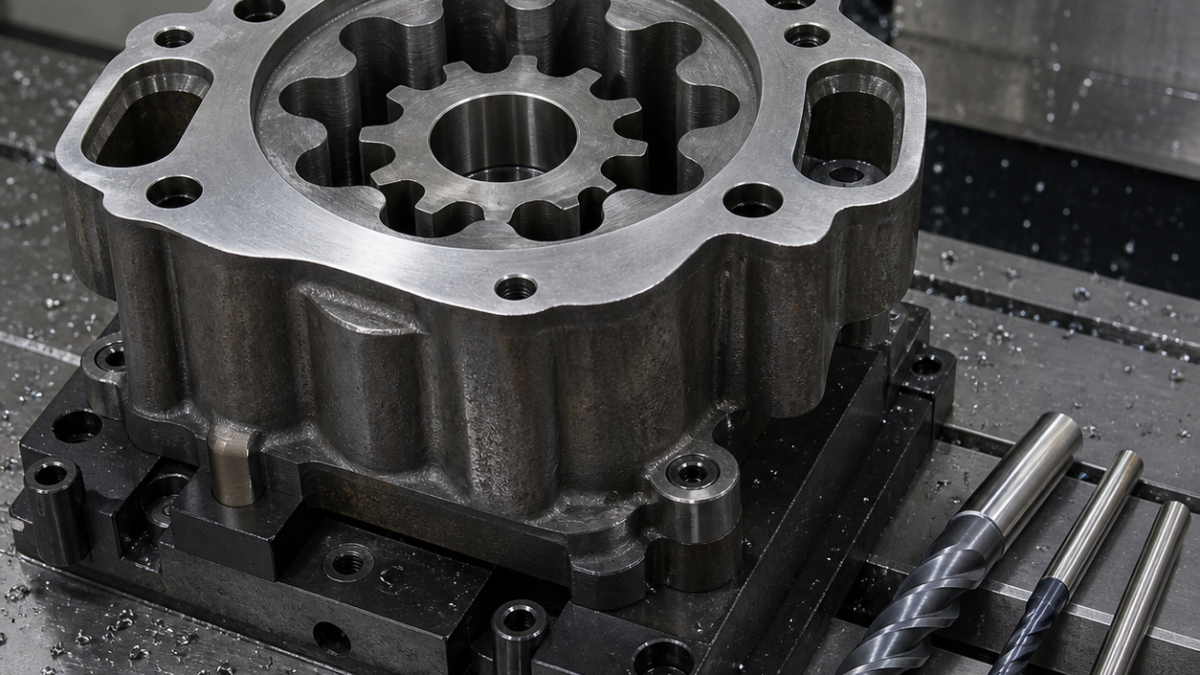
AISI 8620摆线泵壳不能按普通型腔配刀。内摆线轮廓需要刚性开粗刀、牛鼻半精刀和缩颈精刀逐级接力;月牙形进出油口要用独立排屑刀路;图纸还必须区分渗碳后要硬精加工的表面和防渗碳软面。本假设案例把配刀与热处理交接放在同一逻辑中。
图纸与热处理余量
A安装面与B、C定位孔建立泵体基准。内摆线对A-B-C轮廓度0.025 mm,月牙口位置度0.05 mm,A面平面度0.02 mm、Ra 0.8 µm。图纸规定轮廓每侧留0.18 mm渗碳后硬精余量,外部安装面防渗碳;盲油腔与轮廓交界最小R0.8,因此精刀要进入残料区但不能整壁摩擦。
特征—刀具选择表
| 图纸特征 | 刀具与刀柄 | 选择及排除理由 |
|---|---|---|
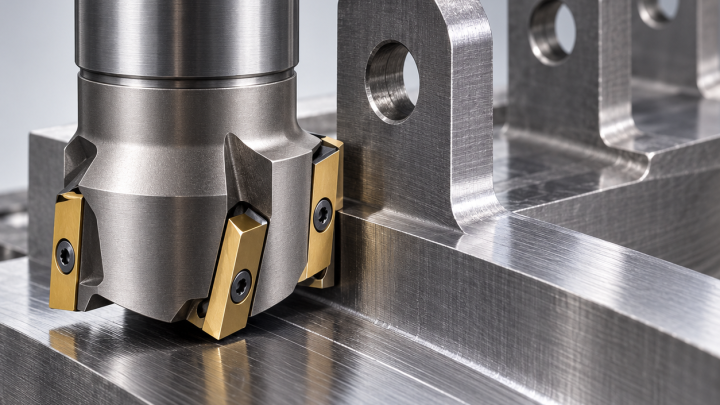
| A面 | Ø50六刀片正前角面铣刀,PVD P25硬质合金,R0.8修光刃 | 适合正火8620断续皮;PCD加工铁基材料会快速化学磨损。 |
| 内摆线开粗 | Ø16五刃变齿AlTiN刀,0.1 mm刃口强化,悬伸32 mm,液压刀柄 | 去除率与韧性兼顾;四刃长刀在深波谷径向刚性不足。 |
| 轮廓半精 | Ø8五刃TiAlN牛鼻刀R0.5,缩颈38 mm,热缩刀柄 | 均化凹部余量并保护刀尖;球刀扇形纹和轴向力过大。 |
| 渗碳前精轮廓 | Ø6六刃高精度AlCrN刀R0.2,缩颈,跳动小于0.005 mm | 覆盖全部凹部并均匀留0.18 mm;Ø4更软却无额外可达性。 |
| 月牙口 | Ø5四刃涂层硬质合金,分屑槽,内冷液压夹头 | 摆线刀路稳定槽负载;普通刀满槽下压会困屑。 |
| B、C孔 | 硬质合金定心钻+Ø9.5内冷钻+精镗头 | 控制孔位及硬精余量;铰刀跟随钻孔漂移。 |
| 月牙口倒角 | Ø10四刃AlTiN 90°倒角刀,短悬伸 | 渗碳前统一边缘,手工修磨会改变硬化层边界。 |
装夹、刀路和渗碳交接
第一序加工A面并建立B、C预孔;第二序在刚性立式夹具上以A面和两个胀销定位,内摆线环下方增加支承。Ø16以小于10%径向吃刀量动态开粗,留0.60 mm;Ø8按数学曲线做等残高半精,留0.28 mm;Ø6在每个波瓣分两层轴向带精加工,最终严格保留0.18 mm,不在软态追求转子成品间隙。
型腔完成后再加工月牙口,使出口毛刺可见可达。Ø5从预钻让位孔进入,以摆线圆弧交替加工两个口并持续内冷排屑。主轴负载斜率、刀角崩损和各波瓣余量差作为换刀信号。渗碳后轻磨A面,恢复B、C,再从恢复后的基准系进行内摆线硬精或磨削。
检验与常见问题
热处理前三坐标在三个轴向层面扫描每个波瓣,直接报告相对成品数学轮廓的实际余量,同时记录月牙口位置、最小筋厚、B-C关系和A面平面度,为热处理补偿提供依据。渗碳后按图检查硬度和层深,再以A-B-C复核最终轮廓、转子间隙、口部过渡和粗糙度。
渗碳前内摆线用多大刀精加工?
选能到达所有凹部的最大缩颈精刀;本例Ø6六刃刀在小跳动条件下均匀留硬精余量。
为什么软态不直接做到成品尺寸?
渗碳淬火可能使薄波瓣环变形,明确余量才能从硬化后的基准恢复轮廓。
月牙口毛刺怎样控制?
型腔后加工、分屑摆线刀路向外冲屑,并在热处理前用程序倒角统一边缘。